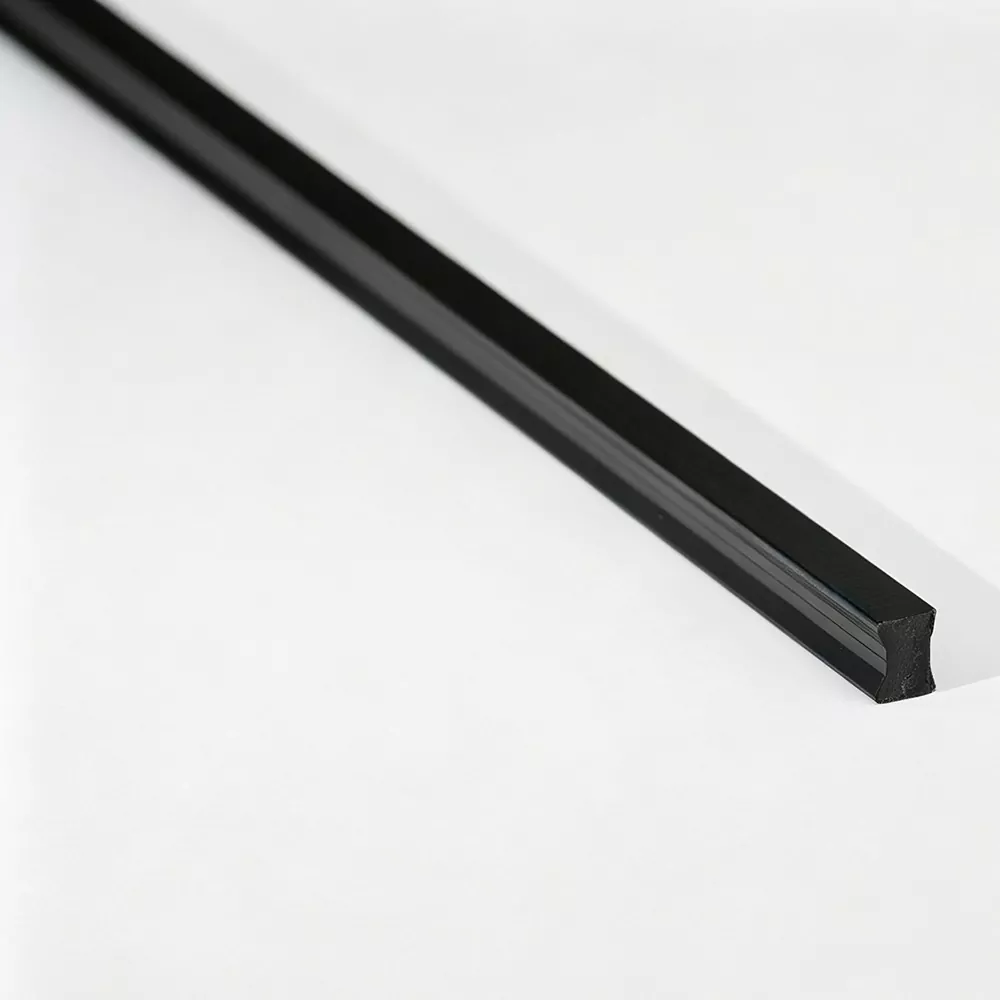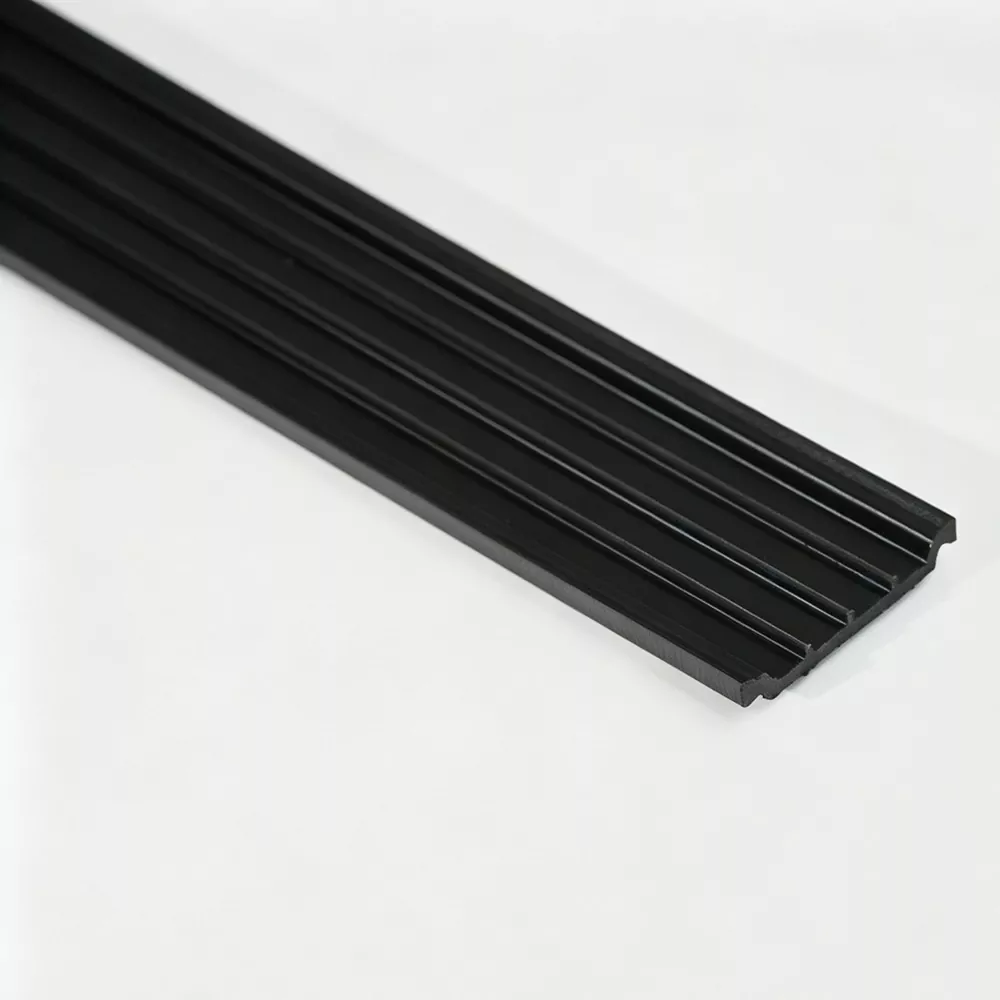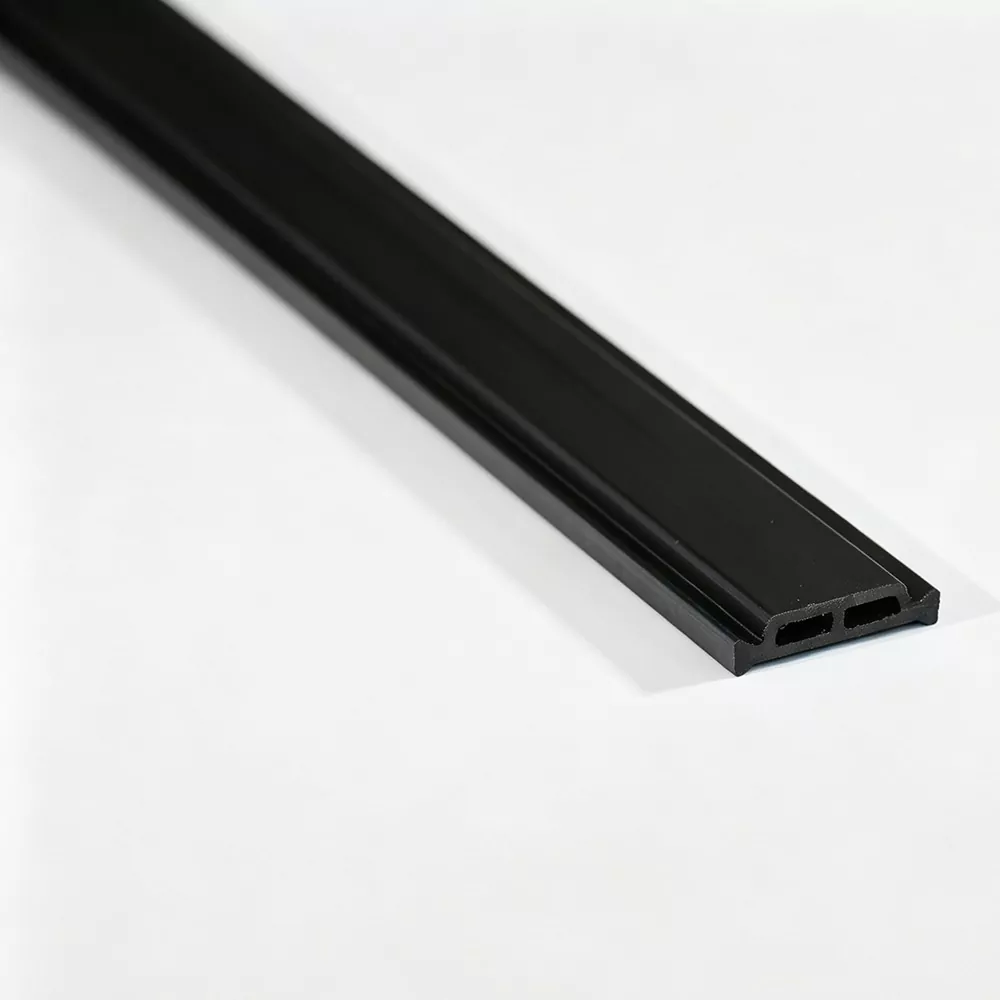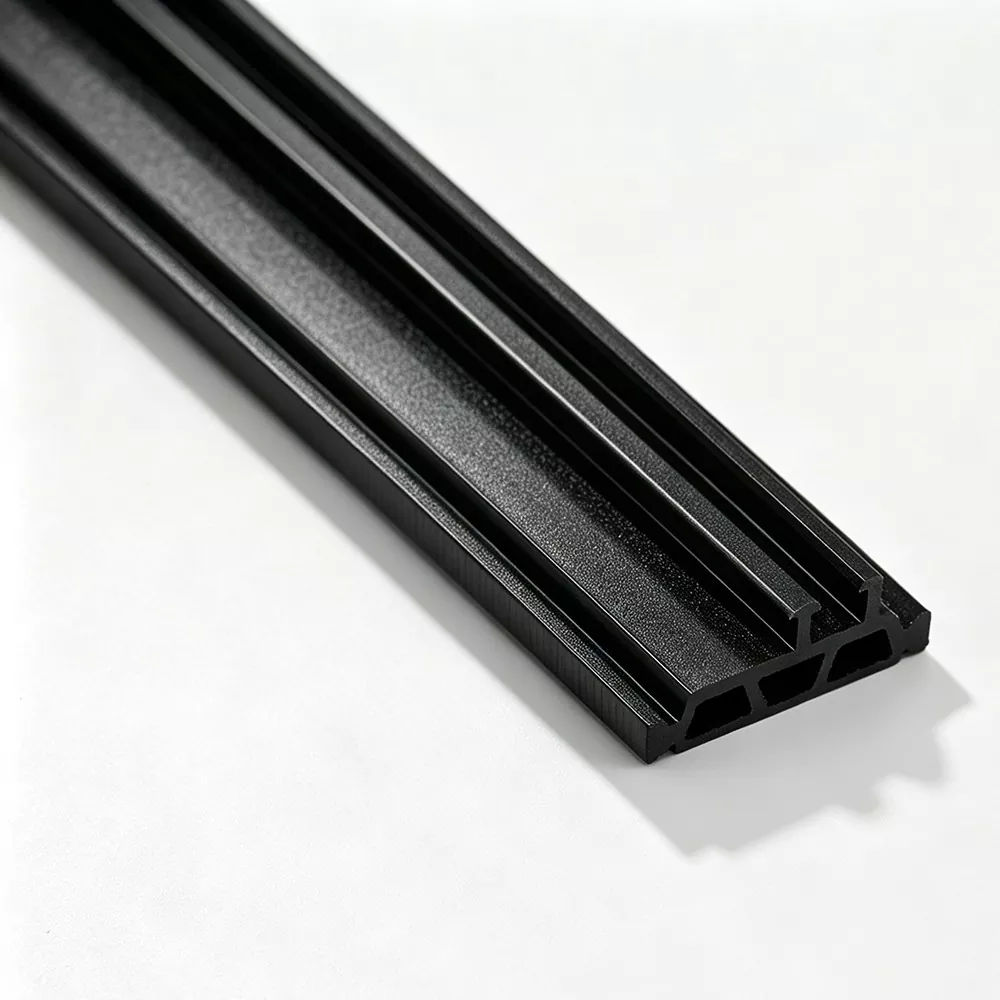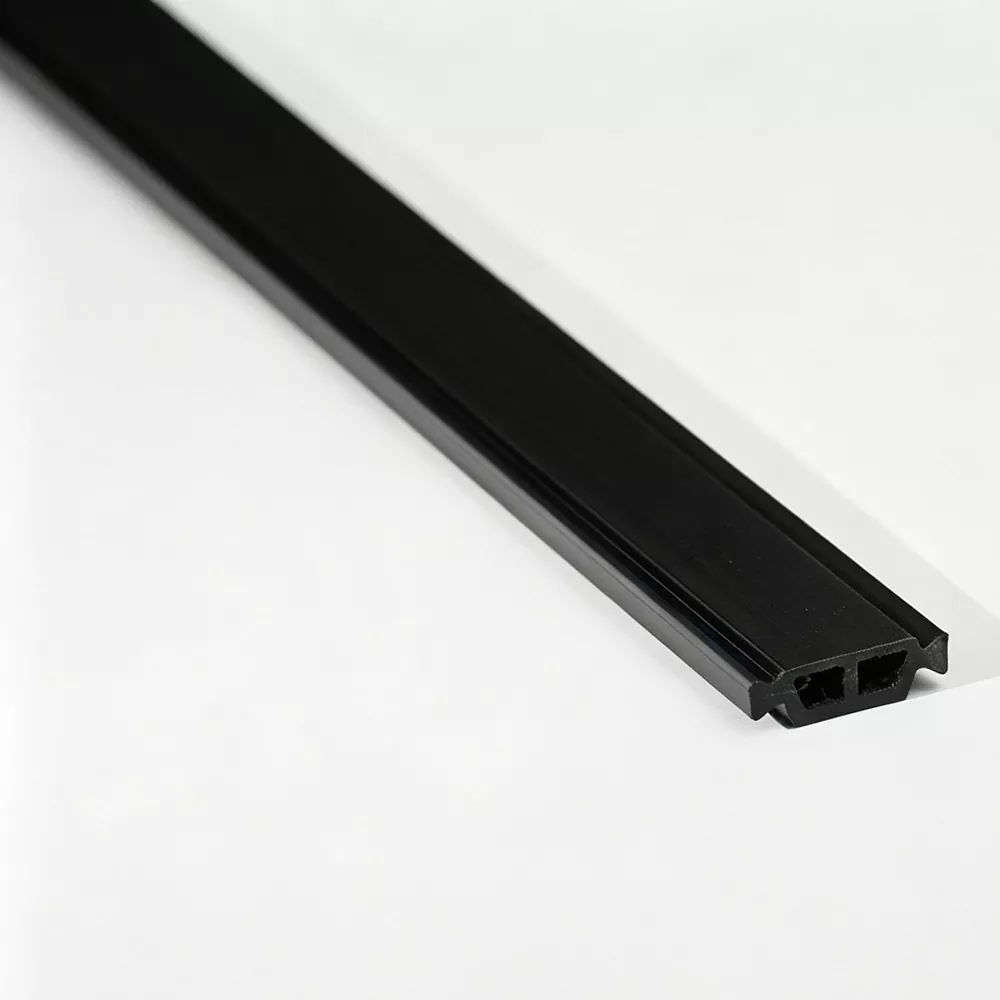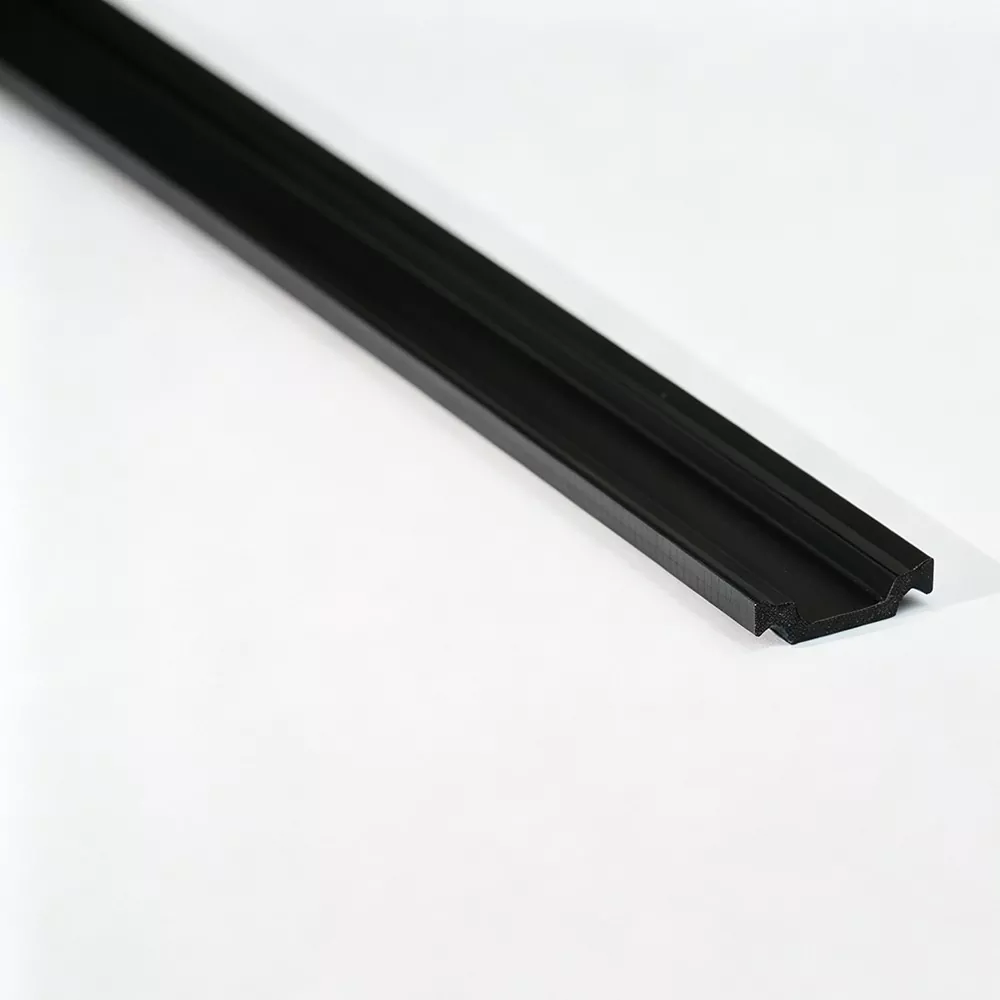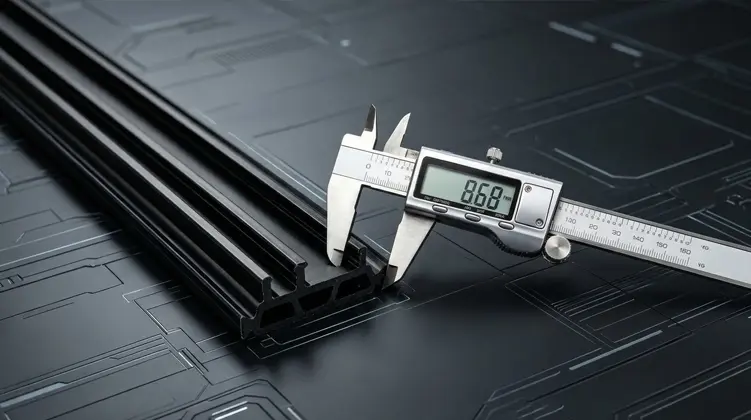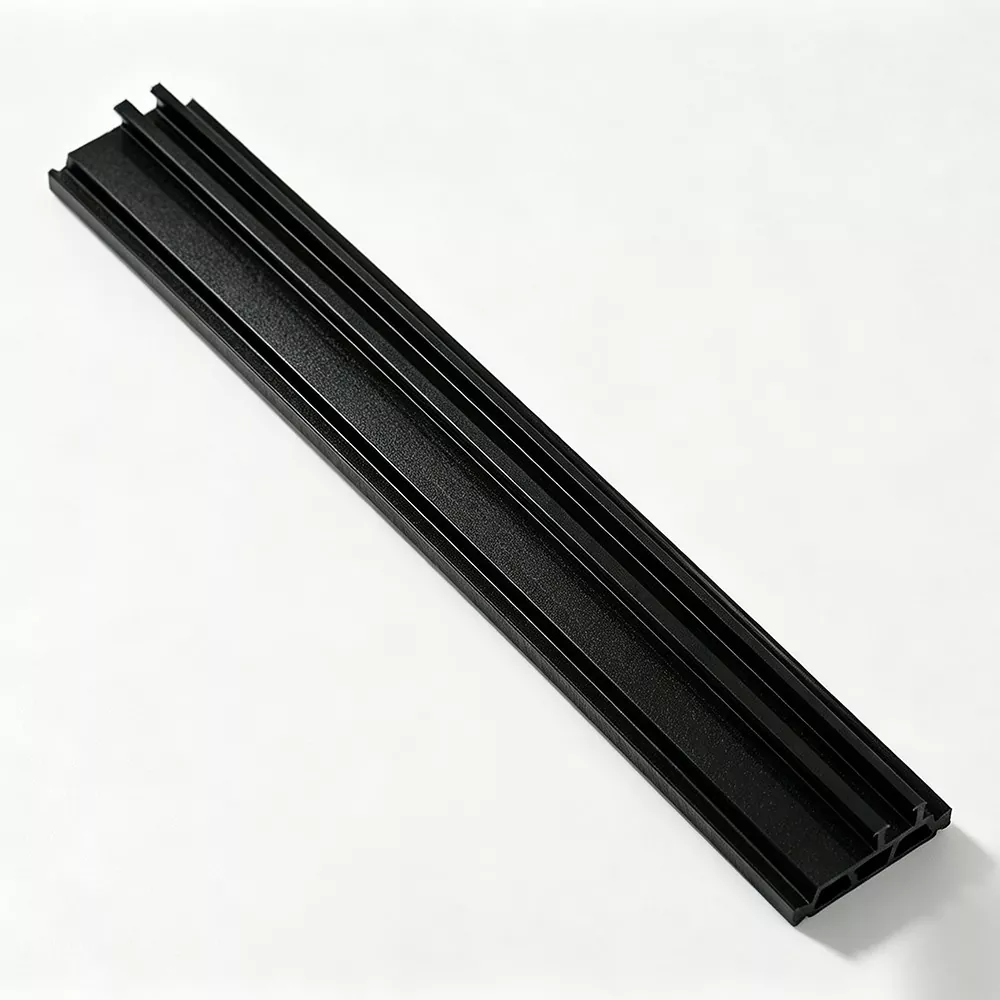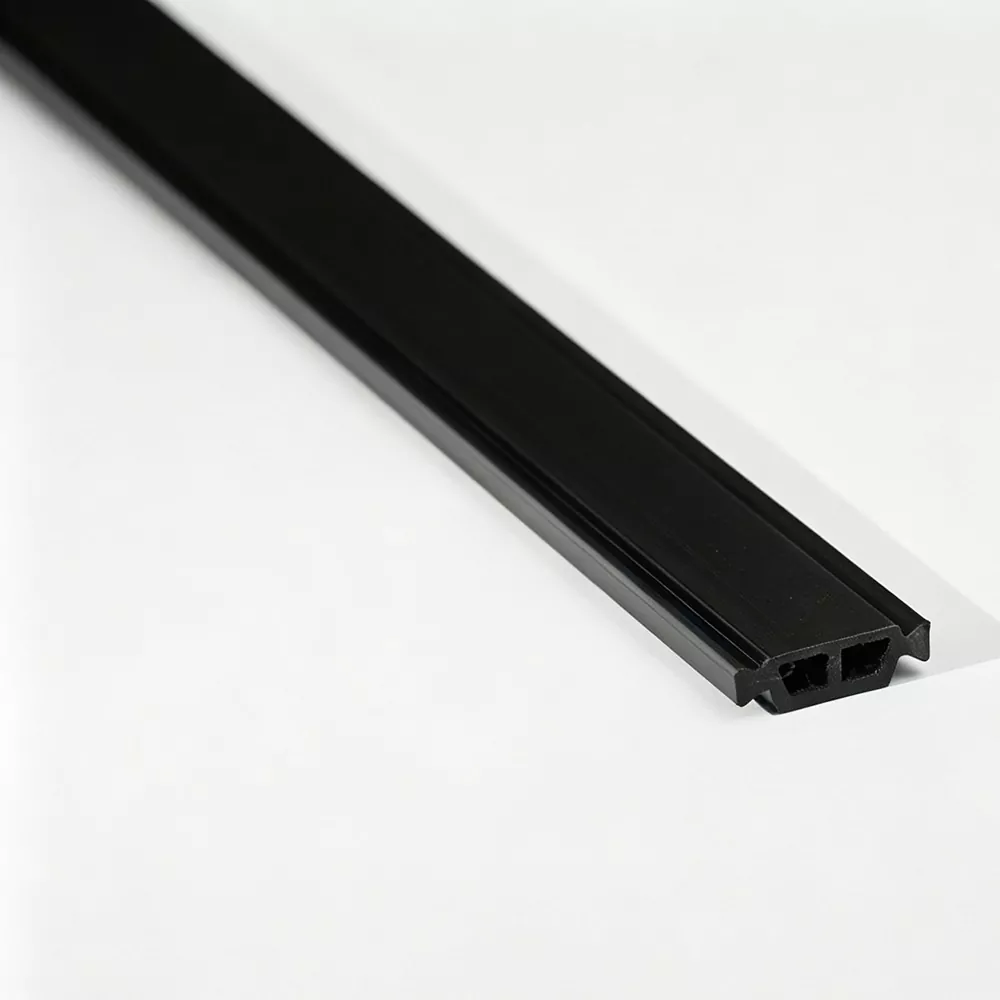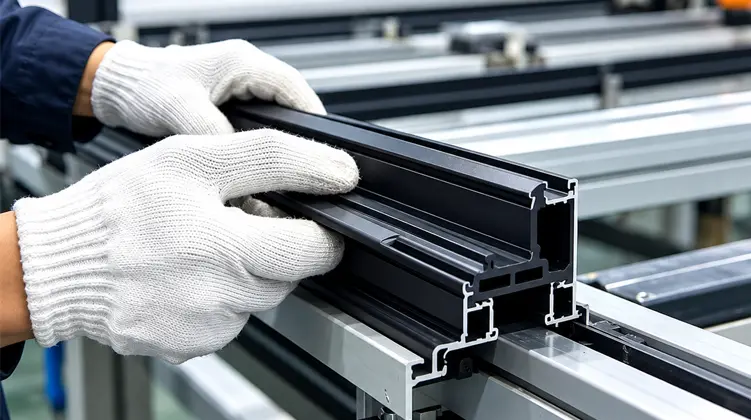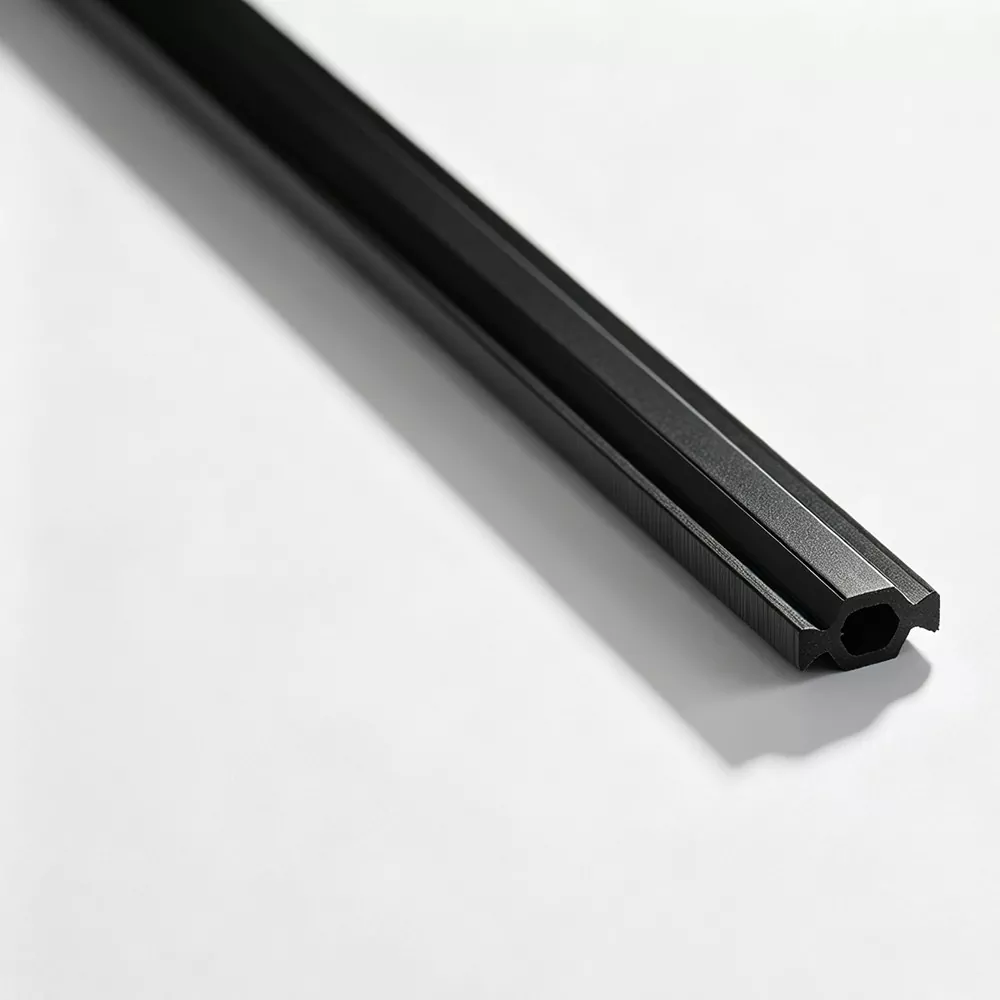
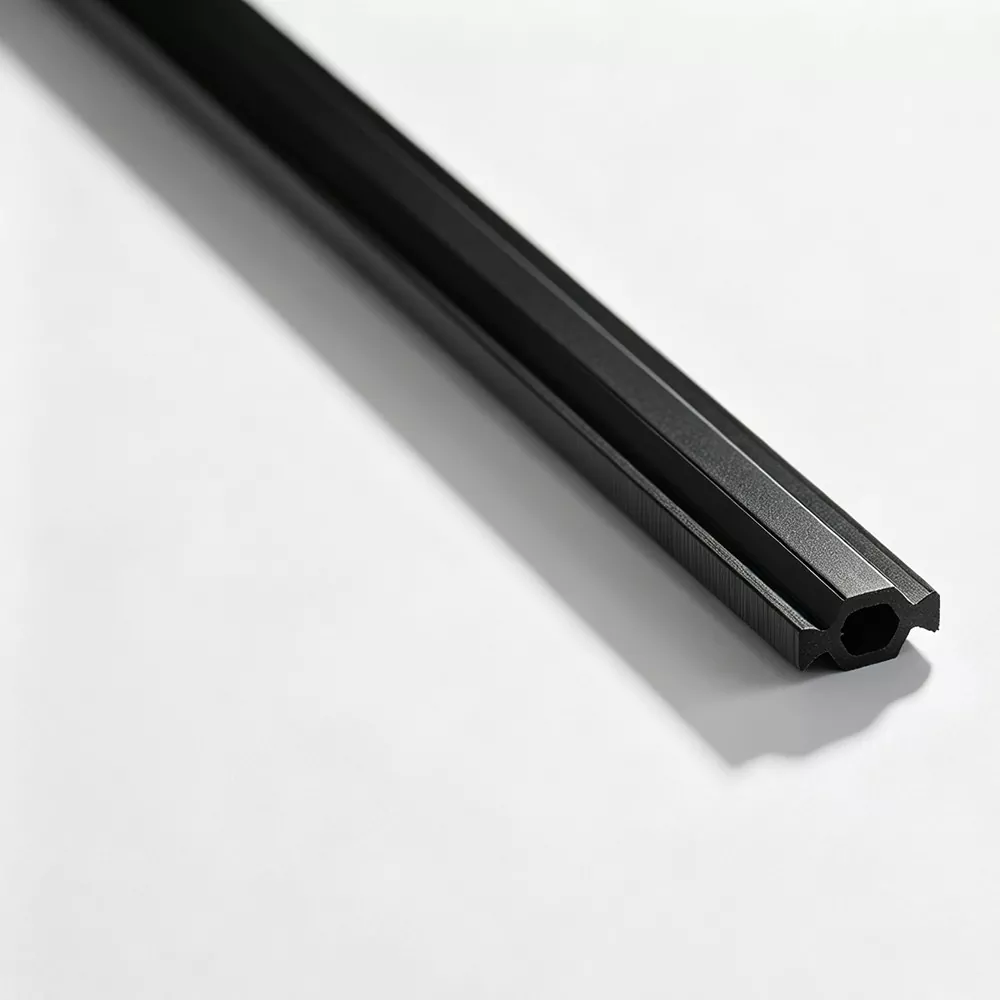
Bandes à rupture de pont thermique en polyamidesont des composants structurels importants dans les systèmes de fenêtres, de portes et de murs-rideaux en aluminium à rupture de pont thermique. Leur fonction est de séparer les sections d'aluminium intérieures et extérieures tout en conservant la liaison mécanique requise par le profilé assemblé. La composition du matériau, le renforcement en fibre de verre, la géométrie de la section transversale, la stabilité dimensionnelle et la cohérence de la fabrication influencent tous leur adéquation à une extrusion d'aluminium particulière.
Le PA66 GF25 est largement utilisé pour ces applications car le renforcement en fibre de verre améliore la rigidité et les caractéristiques structurelles du profilé en polyamide. Cependant, la sélection d’un produit approprié ne se limite pas à l’identification de la qualité du polymère. Les dimensions de la cavité en aluminium, la géométrie de verrouillage, les conditions d'insertion, les processus de laminage, les exigences thermiques et les méthodes d'inspection de qualité doivent également être pris en compte. Comprendre ces facteurs aide les fabricants de fenêtres, les entreprises d'extrusion d'aluminium et les distributeurs de matériaux de construction à identifier les spécifications de profil appropriées et à évaluer les solutions personnalisées.
Choisissez un sujet technique ci-dessous pour accéder directement à la section correspondante.
Le polyamide est un thermoplastique technique utilisé dans des applications qui nécessitent une combinaison de résistance mécanique, de stabilité dimensionnelle et d'isolation thermique. Dans les systèmes architecturaux en aluminium, il fournit un composant de séparation non métallique entre deux sections de profilés en aluminium.
Contrairement à une connexion classique en aluminium, un assemblage à rupture de pont thermique introduit un matériau à faible conductivité entre les sections métalliques intérieures et extérieures. Cela modifie le chemin de transfert de chaleur à travers le cadre et contribue à réduire les ponts thermiques directs.
Le polyamide 66, communément appelé PA66 ou nylon 66, est un polymère produit par la réaction de l'hexaméthylènediamine et de l'acide adipique. Il est utilisé dans l'ingénierie des composants qui nécessitent de la rigidité, des caractéristiques d'usure et une cohérence dimensionnelle dans des conditions de fonctionnement définies.
Pour les applications à rupture de pont thermique en aluminium, le PA66 offre plusieurs caractéristiques pertinentes :
La qualité du polymère influence le comportement du profilé fini pendant la fabrication, l'installation et l'entretien. Différentes formulations de matériaux peuvent présenter différents niveaux de rigidité, de réponse à l'humidité, de dilatation thermique et de résistance mécanique.
Pour cette raison, la sélection des matériaux doit être basée sur les exigences réelles du système en aluminium. Une bande plastique générique ne constitue pas automatiquement un remplacement approprié pour un profilé conçu autour d'une formulation polyamide spécifique.
PA66 GF25 fait référence au polyamide 66 renforcé avec 25 % de fibre de verre en poids. Cette combinaison de matériaux est utilisée dans les profilés à rupture de pont thermique car le renfort améliore la rigidité et la stabilité structurelle par rapport au polyamide non renforcé.
Dans un assemblage en aluminium à rupture de pont thermique, la bande doit faire plus que créer une barrière entre les sections métalliques. Il doit également maintenir une connexion mécanique stable lors de l'assemblage des profilés en aluminium par les opérations d'insertion et de laminage.
Les fibres de verre agissent comme des éléments de renforcement au sein de la matrice polymère. Leur présence modifie le comportement mécanique du matériau et peut améliorer la rigidité, la stabilité dimensionnelle et la résistance à la déformation dans des conditions de chargement appropriées.
Pour les profilés à rupture de pont thermique, le renfort permet de répondre à plusieurs exigences pratiques :
Le renforcement en fibre de verre augmente la rigidité du matériau, répondant ainsi aux exigences structurelles du profilé en aluminium assemblé.
Le matériau renforcé aide à maintenir la géométrie transversale pendant le traitement et l'entretien du profil.
Les caractéristiques du matériau soutiennent l'interaction de verrouillage entre la section en polyamide et la cavité en aluminium.
Un traitement contrôlé permet de répartir le renforcement dans le profil et de maintenir des dimensions de produit cohérentes.
L'orientation de la fibre de verre est un facteur important dans la fabrication de profilés en polyamide renforcé. Lors de l'extrusion, le flux de matière fondue influence la façon dont les fibres sont réparties et orientées dans la section transversale finie.
Différentes orientations des fibres peuvent affecter la résistance longitudinale et la résistance au cisaillement transversal. Les conditions d’extrusion doivent donc être gérées en fonction de la géométrie du profil et des caractéristiques mécaniques requises.
Bien que la désignation GF25 identifie une proportion de renforcement spécifique, elle n'établit pas indépendamment toutes les caractéristiques de performance du profilé fini. La qualité de la résine, l'état d'humidité, la distribution des fibres de verre, les paramètres d'extrusion, le refroidissement et le contrôle dimensionnel influencent également le produit final.
Lors de l'évaluation d'une bande de polyamide renforcée, les équipes techniques doivent examiner les spécifications du matériau ainsi que les résultats des tests pertinents et la conception prévue du profilé en aluminium.
L'aluminium est largement utilisé dans les charpentes architecturales en raison de sa solidité, de sa résistance à la corrosion, de sa formabilité et de sa flexibilité de conception. Cependant, l’aluminium possède également une conductivité thermique relativement élevée. Lorsque les sections intérieures et extérieures en aluminium sont connectées en permanence, la chaleur peut traverser la structure métallique.
Une rupture de pont thermique introduit un matériau à faible conductivité entre ces sections, interrompant ainsi le chemin de transfert thermique direct du métal.
Les ponts thermiques se produisent lorsque la chaleur traverse un élément du bâtiment le long d’un chemin plus conducteur que les matériaux environnants. Dans un cadre de fenêtre en aluminium, une connexion métallique ininterrompue peut créer un tel chemin entre les environnements intérieur et extérieur.
En séparant les profilés en aluminium, la rupture de pont thermique modifie les caractéristiques de transfert thermique du cadre. Cela peut contribuer à améliorer les performances d’isolation et à réduire le transfert de chaleur indésirable à travers la fenêtre ou la porte.
Le profilé en polyamide est positionné entre deux extrusions d'aluminium. Chaque côté s'engage dans la cavité en aluminium correspondante grâce à une structure de verrouillage conçue.
Le système assemblé combine trois fonctions importantes :
La largeur de la rupture de pont thermique affecte la géométrie de la zone de séparation. Une séparation plus large peut influencer les caractéristiques globales de transfert de chaleur du cadre, mais le résultat dépend également de la conception complète du profilé et des composants environnants.
Les ingénieurs doivent donc considérer la largeur des bandes comme faisant partie du système en aluminium plutôt que de la traiter comme une spécification d'isolation indépendante.
Les performances mécaniques sont essentielles car un profilé à rupture de pont thermique fait partie de la structure aluminium assemblée. Il doit rester solidement engagé dans l'extrusion et conserver sa forme prévue dans les conditions mécaniques de production et de service.
La résistance à la traction longitudinale décrit la résistance du matériau aux charges de traction sur toute la longueur du profilé. Cette propriété est pertinente lors de l’évaluation du comportement structurel de sections continues en polyamide.
Le renforcement des fibres de verre et l'orientation des fibres peuvent influencer cette caractéristique. Les résultats des tests doivent être interprétés en fonction de la qualité du matériau, de la préparation des échantillons et de la méthode de test spécifiées.
La résistance au cisaillement transversal est particulièrement importante pour l'interaction entre la bande de polyamide et le profilé en aluminium. La section assemblée doit résister aux forces agissant à travers la connexion à rupture de pont thermique.
Les performances en cisaillement peuvent être influencées par la géométrie de verrouillage, la profondeur d'engagement, les dimensions du profil, la répartition des renforts et les conditions d'assemblage.
Les tests de dureté Shore fournissent des informations sur la résistance des matériaux à l'indentation selon une méthode de test définie. Bien que la dureté puisse aider à caractériser un polymère, elle ne doit pas être utilisée comme substitut aux essais de traction ou de cisaillement.
La rigidité est également influencée par la composition des matériaux et la géométrie de la section finie. Un profilé à section complexe peut se comporter différemment d'un simple profilé plat réalisé à partir du même polymère.
La dilatation thermique, l'absorption d'humidité et les changements de température peuvent affecter les dimensions des matériaux polyamide. Ces facteurs doivent être pris en compte lors de l'adaptation de la bande aux cavités en aluminium et de la définition des tolérances d'assemblage.
| Propriété | Ce qu'il décrit | Pourquoi c'est important |
|---|---|---|
| Résistance à la traction longitudinale | Résistance aux charges de traction le long du profil. | Aide à évaluer la résistance du matériau dans le sens de l'extrusion. |
| Résistance au cisaillement transversal | Résistance aux forces agissant à travers la connexion du profil. | Pertinent pour l'engagement mécanique dans les assemblages en aluminium. |
| Dureté Shore | Résistance à l'indentation selon une méthode définie. | Aide à caractériser le matériau polymère. |
| Expansion linéaire | Changement dimensionnel associé à la variation de température. | Important pour la correspondance dimensionnelle et les conditions thermiques. |
| Résistance à l'eau | Comportement du matériau dans des conditions d'exposition à l'eau spécifiées. | Pertinent pour l’évaluation dimensionnelle et matérielle. |
La géométrie de la section transversale est l'un des facteurs les plus importants dans le choix du profil de rupture de pont thermique. La bande doit correspondre à la forme de la cavité de l'extrusion d'aluminium et assurer un engagement correct après le processus d'assemblage.
Même lorsque deux produits utilisent le même matériau PA66 GF25, des différences dans leurs structures transversales peuvent les rendre inadaptés au même profilé en aluminium.
La largeur et l'épaisseur influencent l'ajustement physique de la bande dans la cavité en aluminium. Des dimensions incorrectes peuvent entraîner des difficultés d'insertion, un engagement lâche ou des problèmes lors du roulage.
Ces mesures doivent être évaluées parallèlement au dessin de profil complet. Les dimensions nominales à elles seules peuvent ne pas décrire entièrement l'ajustement fonctionnel de la section de verrouillage.
Certaines conceptions de profilés utilisent une structure tête-tige pour positionner la bande de polyamide dans la rainure en aluminium correspondante. La forme de la tête, la largeur de la tige et les surfaces de verrouillage déterminent la manière dont les deux composants s'engagent.
D'autres conceptions utilisent des structures droites ou étagées qui correspondent à différentes configurations de cavités.
Certaines conceptions à rupture de pont thermique intègrent des surfaces d'engagement dentées ou texturées. Ces structures sont développées autour du processus de poche et de laminage en aluminium pour prendre en charge l'emboîtement mécanique.
La géométrie doit correspondre à la conception d'extrusion correspondante. Un profil moleté n'est pas automatiquement interchangeable avec un profil lisse de dimensions similaires.
| Caractéristique de conception | Fonction principale | Exigence de correspondance |
|---|---|---|
| Type I | Structure à profil droit. | Rainures droites en aluminium correspondantes. |
| Type C | Configuration de section courbe ou étagée. | Forme de cavité et dimensions de verrouillage adaptées. |
| Type T | Positionnement et engagement de la tête et de la tige. | Rainure en aluminium conçue pour une géométrie en forme de T. |
| De forme spéciale | Intégration de sections non standard. | Plans clients et géométrie d'extrusion spécifique. |
Différents systèmes d'extrusion d'aluminium utilisent différentes structures de cavité. Le profil en polyamide correspondant doit correspondre à ces structures pour obtenir une insertion, un positionnement et un engagement mécanique corrects.
Les profils de type I ont une structure transversale relativement simple. Ils sont utilisés avec des extrusions d'aluminium conçues avec des rainures droites à rupture de pont thermique correspondantes.
En fonction de l'extrusion, le profil requis peut varier en largeur, en épaisseur et en dimensions d'engagement. Une mesure précise est importante car de petites différences dimensionnelles peuvent influencer le processus d'assemblage.
Les profilés de type C sont conçus pour les sections en aluminium avec des cavités courbes ou étagées correspondantes. Leur forme en section correspond à la structure particulière de verrouillage du profilé.
Lors de la sélection d'une section de type C, les ingénieurs doivent vérifier la géométrie de la cavité, les surfaces d'engagement et les dimensions plutôt que de se fier uniquement au nom du profil.
Les sections de type T utilisent une structure de tête et de tige définie. La tête assure la géométrie de positionnement requise, tandis que la tige relie les deux côtés de l'ensemble à rupture de pont thermique.
Le profil doit être développé selon la rainure en aluminium correspondante pour que la tête et la tige s'engagent correctement lors du montage.
Certains systèmes en aluminium utilisent des cavités non standard qui ne peuvent pas être adaptées aux formes de profilés conventionnelles. Des profilés de formes spéciales peuvent être développés selon des dessins techniques ou des références physiques de profils.
La personnalisation peut impliquer la section transversale, la largeur, l'épaisseur, les fonctions de verrouillage, la couleur et la longueur de coupe. La conception doit être vérifiée par rapport au processus d'insertion et de laminage prévu.
La compatibilité dimensionnelle est essentielle lors de l’intégration d’un profilé polyamide dans un profilé d’aluminium. La bande doit s'adapter à la cavité conçue et maintenir un engagement approprié tout au long du processus d'assemblage.
| Paramètre de profil en aluminium | Spécification relative au polyamide | Objectif technique |
|---|---|---|
| Largeur de la cavité | Largeur de bande | Assure une correspondance dimensionnelle appropriée. |
| Profondeur de la cavité | Hauteur du profil | Prend en charge un positionnement et un engagement corrects. |
| Géométrie des rainures | Section de verrouillage | Correspond à la structure de connexion mécanique. |
| Espace à rupture de pont thermique | Épaisseur de bande | Définit la géométrie de séparation. |
| Méthode d'assemblage | Tolérance et forme du profil | Prend en charge la compatibilité d'insertion et de roulement. |
| Longueur de profil requise | Alimentation droite ou enroulée | Correspond aux exigences de production et de manutention. |
Le profilé en polyamide doit pénétrer dans la cavité en aluminium selon la procédure d'assemblage prévue. Une interférence dimensionnelle excessive peut créer des difficultés d'insertion, tandis qu'un engagement insuffisant peut affecter la connexion après le laminage.
Le comportement à l'insertion peut également être influencé par l'état de surface, les tolérances d'extrusion, la rectitude du profil et l'état de l'équipement d'assemblage.
Lors du laminage, le profilé en aluminium est formé mécaniquement autour de la section à rupture de pont thermique pour établir la connexion finale. La géométrie du polyamide doit correspondre aux conditions de roulage et à la structure de verrouillage requises.
Une fissuration, un engagement incomplet ou une résistance au cisaillement insuffisante peuvent indiquer une inadéquation entre le matériau, la conception du profil, les dimensions ou les paramètres d'assemblage. De tels problèmes devraient être évalués systématiquement plutôt que attribués à un seul facteur sans inspection.
Les mesures transversales doivent être vérifiées par rapport au dessin du produit convenu. Les dimensions pertinentes incluent la largeur totale, la hauteur, l'épaisseur, les détails de verrouillage et d'autres surfaces fonctionnelles.
Pour les profils personnalisés, les tolérances dimensionnelles doivent être établies au cours de la phase de développement afin que la bande de polyamide et l'extrusion d'aluminium puissent être évaluées par rapport aux mêmes exigences techniques.
La cohérence de la fabrication est essentielle car le profilé fini doit conserver ses caractéristiques matérielles et ses dimensions transversales spécifiées. Le processus comporte plusieurs étapes reliées entre elles, de la préparation des matières premières à l'extrusion, en passant par le refroidissement, le façonnage et la découpe finale.
La résine PA66 et la fibre de verre sont préparées selon la formulation du matériau requise. Les lots de matériaux entrants sont vérifiés pour les caractéristiques pertinentes, notamment l'indice de fusion, la teneur en fibre de verre et l'humidité.
Le contrôle de l'humidité est particulièrement important lors du traitement du polyamide. Le conditionnement et la préparation des matériaux doivent respecter les exigences de la résine et du processus d'extrusion sélectionnés.
Les composants polymères et de renforcement sont préparés pour un traitement contrôlé. L’alimentation uniforme du matériau permet de maintenir la cohérence tout au long de l’extrusion.
Pour les matériaux renforcés, la méthode de traitement doit tenir compte de l'effet des conditions d'extrusion sur la distribution et l'orientation des fibres de verre.
L'extrusion est utilisée pour produire des profilés continus en polyamide avec la forme transversale requise. Les lignes d'extrusion parallèles à double vis peuvent prendre en charge le traitement contrôlé des matériaux polymères renforcés.
Les paramètres de processus importants comprennent :
Après l'extrusion, le profilé passe par un équipement de refroidissement et de mise en forme pour stabiliser ses dimensions transversales. Les conditions de refroidissement et l'étalonnage sont importants pour maintenir la géométrie requise.
Un refroidissement irrégulier ou des conditions de traction instables peuvent contribuer à une variation dimensionnelle. La surveillance des processus permet de maintenir la cohérence pendant une production continue.
Les profils finis peuvent être fournis sous forme de bandes droites standard ou traités à des longueurs spécifiques. En fonction des exigences du produit, des opérations supplémentaires peuvent inclure le chanfreinage des extrémités et le codage laser.
Le traitement final doit préserver la géométrie du profil et l'état de surface requis pour l'assemblage en aluminium prévu.
Chaque étape contribue au profil fini. Un processus de production stable doit combiner un contrôle approprié des matières premières, une gestion des paramètres d’extrusion, un refroidissement, une mesure dimensionnelle et une inspection du produit fini.
L’inspection qualité doit couvrir à la fois les caractéristiques des matériaux et les dimensions du profilé fini. Se fier exclusivement à l'inspection visuelle peut ne pas identifier de différences en termes de performances mécaniques, de réponse à l'humidité ou de comportement au vieillissement thermique.
L’inspection des matières premières permet de déterminer si les lots entrants répondent aux conditions de traitement et de formulation requises. Les contrôles pertinents peuvent inclure l'indice de fluidité, la teneur en fibre de verre et le niveau d'humidité.
Les dimensions des sections transversales et l'état de la surface doivent être vérifiés pendant la production à des intervalles définis. L’enregistrement des paramètres de processus pertinents et des résultats d’inspection prend en charge la traçabilité de la production et aide à identifier les écarts dimensionnels.
En fonction des exigences applicables, l'évaluation en laboratoire peut couvrir plusieurs caractéristiques de matériaux et de performances.
| Article de test | Objectif de l'évaluation | Pertinence technique |
|---|---|---|
| Densité | Densité du matériau selon une méthode de test définie. | Prend en charge la caractérisation des matériaux. |
| Dureté Shore | Résistance à l'indentation. | Aide à caractériser la dureté du matériau. |
| Résistance à la traction longitudinale | Comportement en traction dans la direction du profil. | Évalue les propriétés mécaniques longitudinales. |
| Résistance à la traction transversale | Comportement en traction dans la direction du profil. | Fournit des informations supplémentaires sur le comportement du matériau renforcé. |
| Résistance à l'eau | Réponse matérielle à une exposition à l’eau spécifiée. | Prend en charge l'évaluation liée à l'humidité. |
| Vieillissement thermique | La propriété change après une exposition thermique contrôlée. | Aide à évaluer le comportement des matériaux à des températures élevées. |
| Expansion linéaire | Changement dimensionnel avec la température. | Pertinent pour la stabilité dimensionnelle thermique. |
Avant expédition, les profilés finis doivent être inspectés pour vérifier leur apparence et leurs dimensions. L'inspection doit correspondre aux spécifications confirmées du produit et aux exigences convenues.
Les dossiers d’inspection permettent de relier les produits finis à leurs références de produits et aux informations de production. Un rapport d'inspection en anglais peut également faciliter la communication entre les fabricants, les distributeurs et les clients internationaux.
Pour les fabricants d’extrusion d’aluminium, même de petites différences dimensionnelles peuvent affecter les conditions d’insertion et de laminage. Une inspection cohérente permet d'identifier les écarts avant que le profil n'atteigne l'étape d'assemblage.
L'évaluation de la qualité doit donc inclure les matériaux entrants, la production en cours, les tests en laboratoire le cas échéant et les contrôles du produit fini plutôt que de s'appuyer sur une seule inspection visuelle finale.
Les profilés à rupture de pont thermique sont utilisés dans les systèmes architecturaux en aluminium où les sections métalliques intérieures et extérieures doivent être séparées tout en conservant une connexion mécanique. Leur application dépend de la conception du système en aluminium, des exigences structurelles et des performances thermiques spécifiées.
Les cadres et châssis de fenêtres en aluminium à rupture de pont thermique utilisent des sections en polyamide pour séparer les composants intérieurs et extérieurs en aluminium.
La bande doit correspondre à la géométrie d’extrusion du cadre et du châssis, y compris les dimensions de cavité et les surfaces de verrouillage requises. Son matériau et sa section doivent également correspondre à la méthode d'assemblage prévue.
Les systèmes de portes utilisent des profilés à rupture de pont thermique pour créer une séparation au sein des structures de cadre et de châssis en aluminium. La connexion doit rester mécaniquement stable tout en s’adaptant aux dimensions et à la configuration de l’extrusion de la porte.
La sélection doit tenir compte de la forme de la cavité du profilé de porte, de l'engagement des bandes et des exigences structurelles pertinentes.
Dans les applications de murs-rideaux, les profilés à rupture de pont thermique peuvent être utilisés dans les meneaux, les traverses et autres sections en aluminium thermiquement séparées.
Ces systèmes peuvent avoir des exigences de section transversale différentes selon la conception du mur-rideau. La section polyamide doit donc être adaptée à l'extrusion spécifique plutôt que sélectionnée uniquement en fonction du nom général de l'application.
Certains systèmes architecturaux utilisent des cavités en aluminium non standard, des structures de verrouillage spéciales ou des dimensions de rupture de pont thermique inhabituelles. Des sections personnalisées en polyamide peuvent être développées pour correspondre à ces conceptions.
Séparez les sections intérieures et extérieures en aluminium dans les ensembles de fenêtres à rupture de pont thermique.
Prévoir un composant de séparation thermique dans les structures de profilés de porte en aluminium.
Supporte les sections structurelles en aluminium thermiquement séparées dans les systèmes de façade.
Faites correspondre les cavités non standard et les exigences d'extrusion personnalisées.
Dans toutes ces applications, les facteurs de sélection les plus importants restent les mêmes : spécifications du matériau, géométrie de la section transversale, engagement mécanique, précision dimensionnelle et compatibilité avec le système complet de profilés en aluminium.
Les sections à rupture de pont thermique standard couvrent de nombreuses conceptions courantes d'extrusion d'aluminium. Cependant, différents fabricants de produits extrudés peuvent utiliser des dimensions de cavité, des géométries de verrouillage et des conditions d'assemblage différentes. Une section personnalisée peut répondre à ces exigences non standard.
Un dessin de profilé en aluminium fournit des informations essentielles sur la cavité, les dimensions et la structure de verrouillage. Les ingénieurs peuvent utiliser ces informations pour évaluer la section transversale requise du polyamide et identifier les conflits dimensionnels potentiels.
Un profilé physique en aluminium peut fournir des informations supplémentaires lorsque les dessins sont incomplets ou lorsque les dimensions réelles de l'extrusion doivent être vérifiées.
L'évaluation doit se concentrer sur la largeur de la cavité, la profondeur, la géométrie des rainures, les surfaces de verrouillage et les conditions d'insertion et de roulement prévues.
Un processus de développement structuré permet de relier la conception de l'extrusion d'aluminium au profilé en polyamide fini. Chaque étape doit être revue avant de passer à l’étape de production suivante.
Un dessin d'extrusion d'aluminium ou un profil physique, les dimensions requises, la structure de verrouillage, les spécifications du matériau, la couleur et la méthode d'assemblage constituent un point de départ pratique pour l'évaluation technique.
Le choix d'un profil approprié nécessite une coordination entre les exigences en matière de matériaux et la conception de l'extrusion d'aluminium. Un produit qui répond à la catégorie de matériaux requise peut toujours ne pas convenir si ses dimensions ou sa structure d'engagement ne correspondent pas à l'assemblage prévu.
Commencez par la fenêtre, la porte, le mur-rideau ou le système d'extrusion architectural prévu. Identifiez le profilé en aluminium spécifique et déterminez si la rupture de pont thermique est installée dans une cavité droite, courbe, étagée ou de forme spéciale.
Déterminez si l’application nécessite du PA66 ou du PA66 renforcé GF25. Passez en revue les exigences mécaniques et matérielles pertinentes plutôt que de supposer que toutes les formulations de polyamide ont des caractéristiques identiques.
Vérifiez la largeur de la cavité, la profondeur, l'épaisseur de la bande, la géométrie de verrouillage et d'autres dimensions fonctionnelles. Confirmez les tolérances pertinentes et leur rapport avec l'extrusion d'aluminium.
Évaluez la résistance à la traction longitudinale, la résistance au cisaillement transversal, la dureté et d’autres propriétés mécaniques applicables. Les valeurs requises doivent être basées sur le système prévu et les spécifications techniques pertinentes.
Tenez compte des exigences en matière d'insertion, de laminage, de refroidissement et de manipulation des profilés. La bande doit correspondre au processus de production réel et non seulement aux dimensions nominales indiquées sur un dessin.
Confirmez quels tests dimensionnels et de laboratoire sont pertinents pour le produit. La fréquence des inspections, les méthodes de test, la documentation et les critères d'acceptation doivent être établis conformément aux spécifications convenues.
| Catégorie de sélection | Informations à confirmer |
|---|---|
| Matériel | PA66 ou PA66 GF25 et exigences matérielles applicables. |
| Type de profil | Type I, type C, type T ou section transversale personnalisée. |
| Dimensions | Largeur, épaisseur, hauteur, profondeur de cavité et tolérances. |
| Propriétés mécaniques | Exigences de résistance à la traction, de résistance au cisaillement et de dureté. |
| Propriétés thermiques | Exigences de conductivité thermique et de comportement dimensionnel. |
| Méthode d'assemblage | Conditions d'insertion, de roulage et d'engagement mécanique. |
| Surface et couleur | Apparence, couleur et toute exigence particulière en matière de finition. |
| Formulaire de fourniture | Bandes droites, profils enroulés ou longueurs coupées spécifiées. |
| Documents qualité | Enregistrements dimensionnels, résultats d’inspection et rapports de tests applicables. |
La longueur du profil et l'emballage doivent également correspondre aux modalités de production du client. Des bandes droites standard peuvent être fournies à 6 mètres par pièce, tandis que des profilés enroulés appropriés peuvent être fournis à 500 mètres par rouleau.
La forme de fourniture appropriée dépend de la géométrie du profil, des exigences de manipulation, des conditions de stockage et du processus d'assemblage en aval. Des longueurs de coupe spéciales et des dispositions d'emballage peuvent être confirmées en fonction de la configuration du produit.
Pour les fabricants évaluantBandes à rupture de pont thermique en polyamide, une spécification technique complète est plus utile que la sélection d'un produit basée uniquement sur sa largeur nominale ou le nom du matériau. Faire correspondre la cavité en aluminium réelle, les exigences de renforcement et le processus d'assemblage fournit une base plus fiable pour la sélection des produits.
Découvrez les réponses aux questions courantes sur les matériaux polyamide, le PA66 GF25, les structures profilées, la fabrication et la compatibilité des systèmes en aluminium.
Il s'agit de profilés en polymère technique installés entre des sections d'aluminium distinctes pour assurer la séparation thermique dans les systèmes de fenêtres, de portes et de murs-rideaux à rupture de pont thermique. Ils maintiennent également une connexion mécanique entre les composants en aluminium.
Le PA66 GF25 est du polyamide 66 renforcé de 25 % de fibre de verre en poids. Le renfort améliore la rigidité et la stabilité dimensionnelle et répond aux exigences mécaniques de l'assemblage de profilés en aluminium.
La fibre de verre augmente la rigidité et les caractéristiques structurelles du matériau polyamide. Sa répartition et son orientation lors de l'extrusion peuvent influencer la résistance longitudinale et la résistance au cisaillement transversal.
Les profilés de type I ont une section simple pour correspondre aux rainures droites en aluminium. Les profils de type C correspondent à des cavités courbes ou étagées, tandis que les profils de type T utilisent une structure tête et tige. Le type correct dépend de la géométrie réelle de l'extrusion d'aluminium.
Ils séparent les sections intérieures et extérieures en aluminium avec un matériau ayant une conductivité thermique inférieure à celle de l'aluminium. Cela interrompt le chemin direct de transfert de chaleur du métal et modifie le comportement thermique du cadre assemblé.
Pas automatiquement. Leurs caractéristiques mécaniques diffèrent car le renforcement en fibre de verre modifie la rigidité et le comportement dimensionnel du matériau. La sélection doit suivre la conception du système en aluminium et les spécifications du matériau requis.
Les dimensions importantes incluent la largeur, la hauteur, l’épaisseur de la bande, la profondeur de la cavité et la géométrie de verrouillage. Le dessin du profilé en aluminium ou l'extrusion physique doit être utilisé pour confirmer les tolérances transversales et dimensionnelles requises.
Oui. Des sections transversales non standard peuvent être développées selon des dessins d'extrusion d'aluminium ou des références physiques de profils. La personnalisation peut inclure les dimensions, les structures de verrouillage, les couleurs, les longueurs de coupe, l'emballage et le codage laser.
Les facteurs possibles incluent une inadéquation dimensionnelle, une géométrie de cavité incorrecte, des tolérances de profil, l'état de surface, les caractéristiques des matériaux et les paramètres de l'équipement d'assemblage. Le profil complet et le processus de production doivent être évalués pour identifier la cause.
En fonction des exigences applicables, les tests peuvent inclure la densité, la dureté Shore, la résistance à la traction longitudinale et transversale, la résistance à l'eau, le vieillissement thermique et la dilatation linéaire. Les inspections dimensionnelles et superficielles sont également importantes pendant la production.
Oui. Des profilés droits standard peuvent être fournis à 6 mètres par pièce, et des profilés enroulés appropriés peuvent être fournis à 500 mètres par rouleau. Des longueurs de coupe spécifiques peuvent également être définies en fonction des exigences du produit et du traitement.
Un dessin d'extrusion d'aluminium ou un profil physique, les dimensions requises, la structure de verrouillage, la méthode d'assemblage, les spécifications du matériau et les exigences de couleur sont des points de départ utiles pour l'évaluation technique et le développement du profil.
Oui. Les profilés en polyamide peuvent être intégrés aux meneaux, traverses et autres profilés en aluminium thermiquement séparés. Leurs dimensions transversales et leur engagement mécanique doivent correspondre à la conception spécifique de l'extrusion du mur-rideau.
Des sections standard PA66 GF25 aux profilés personnalisés de type I, de type C, de type T et de forme spéciale, nous proposons des solutions de profilés développées autour des dimensions d'extrusion d'aluminium, de l'engagement mécanique et des exigences de fabrication.
Découvrez notre gamme de profilés en polyamide
Contactez-nouspour discuter des exigences de votre profilLa sélection finale des matériaux, les tolérances dimensionnelles, les conditions d'assemblage et les performances thermiques doivent être évaluées en fonction du système d'extrusion d'aluminium spécifique et des exigences techniques applicables.