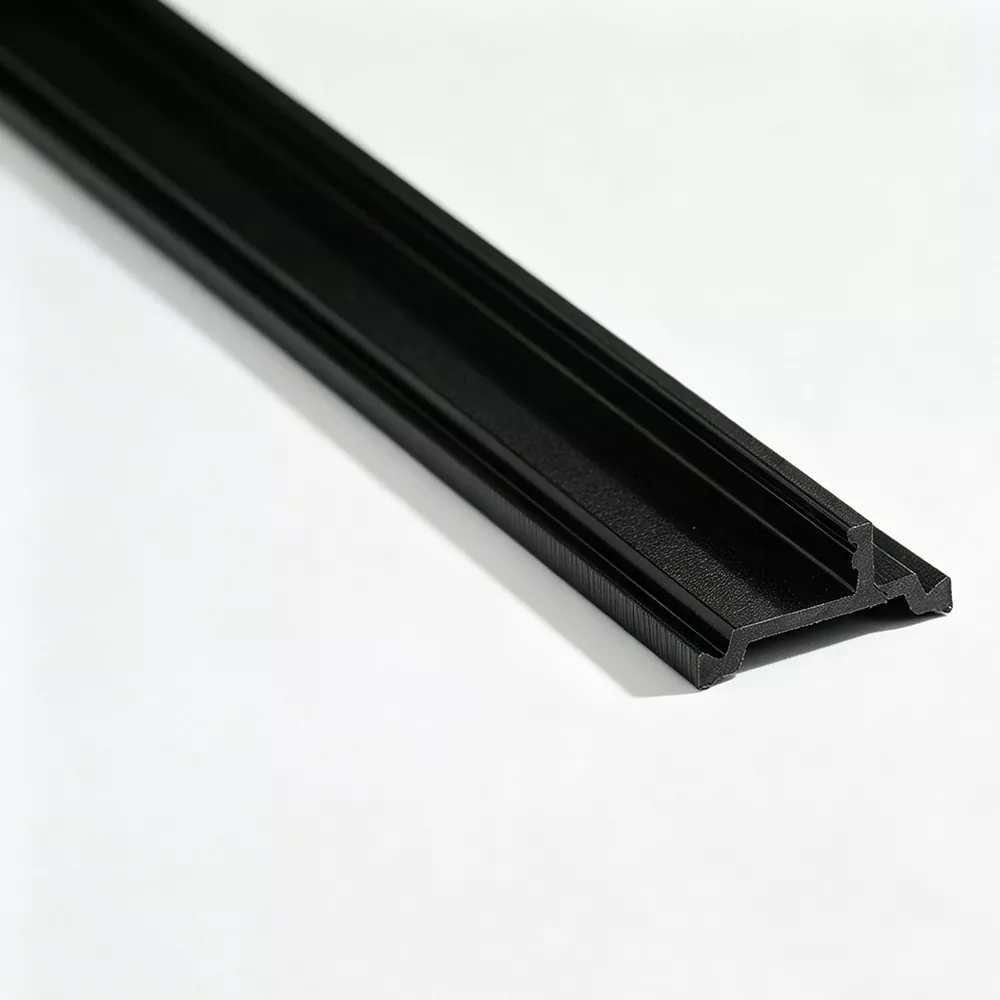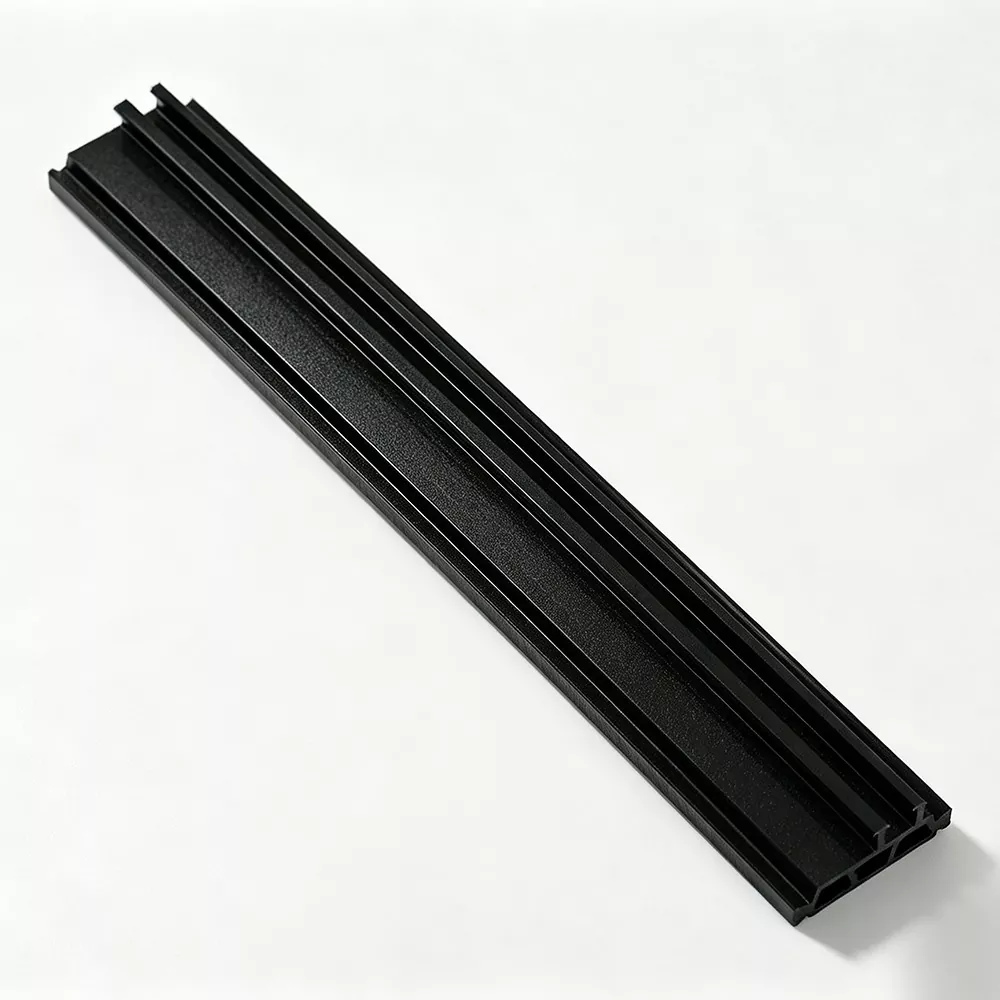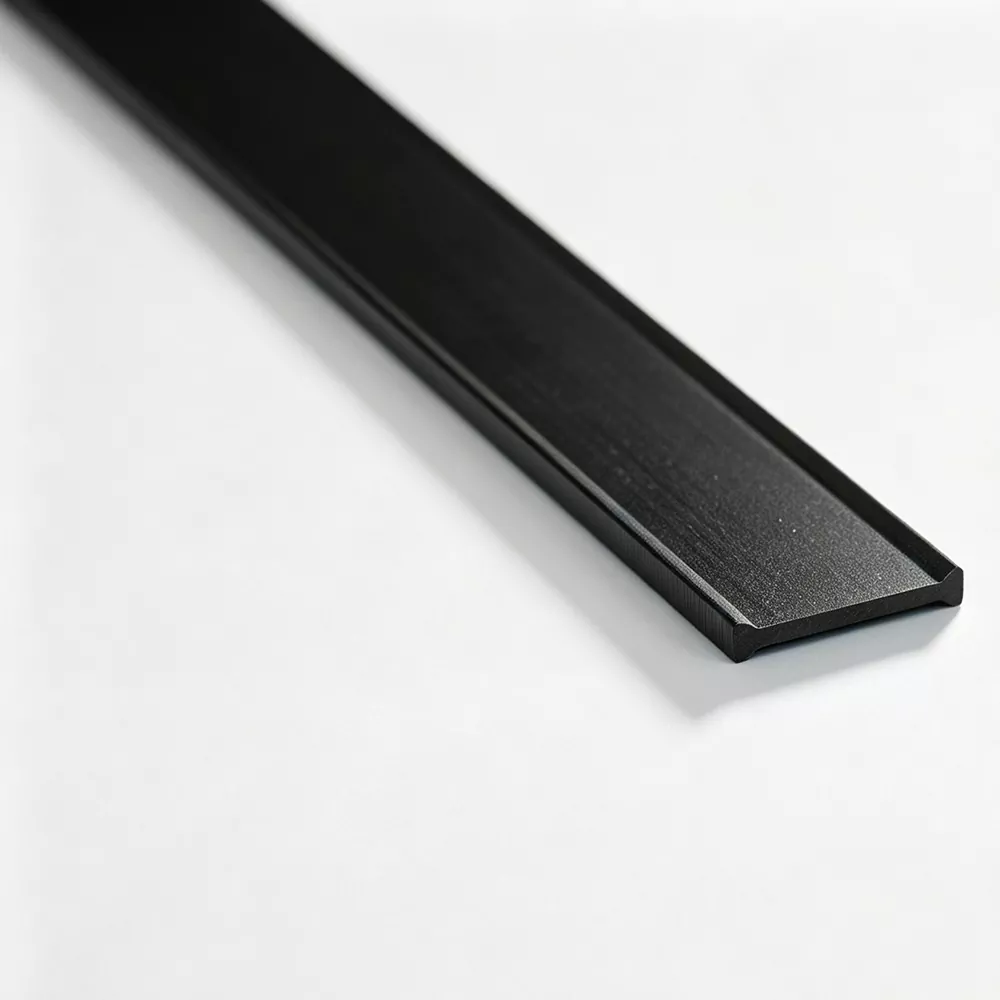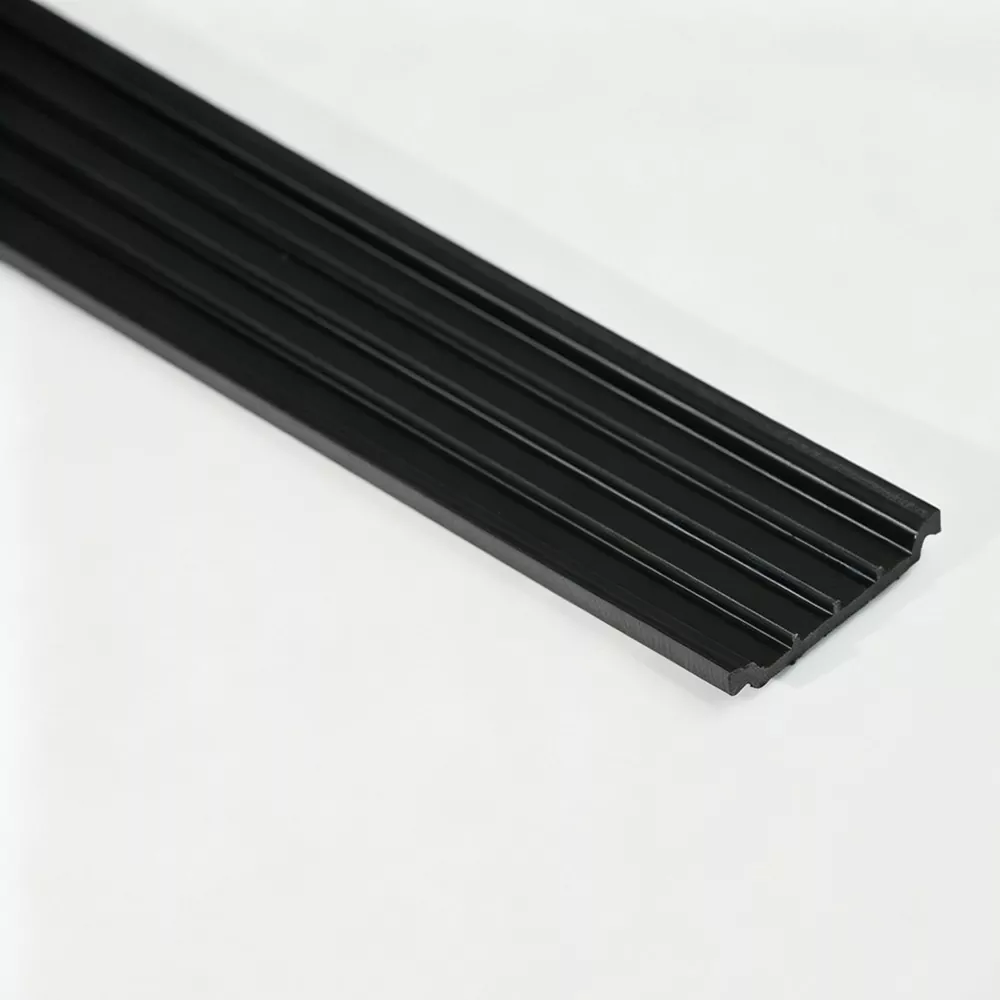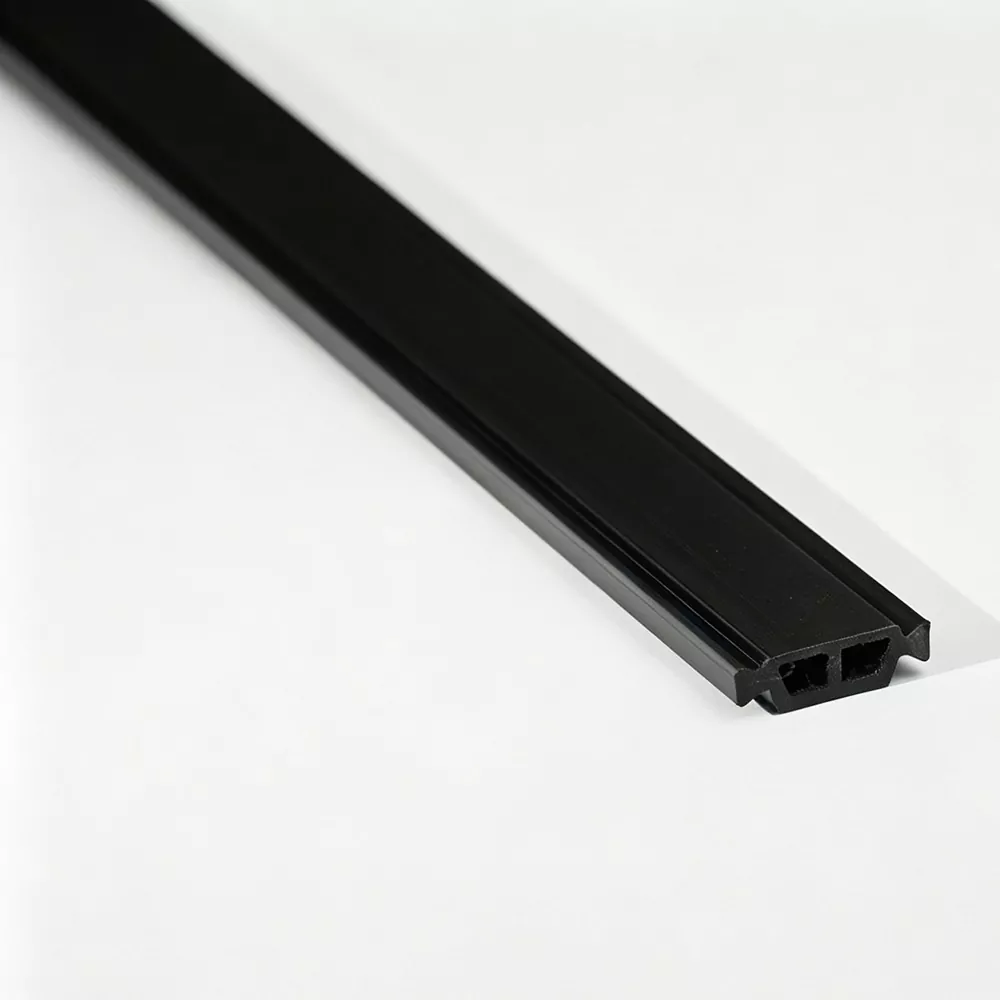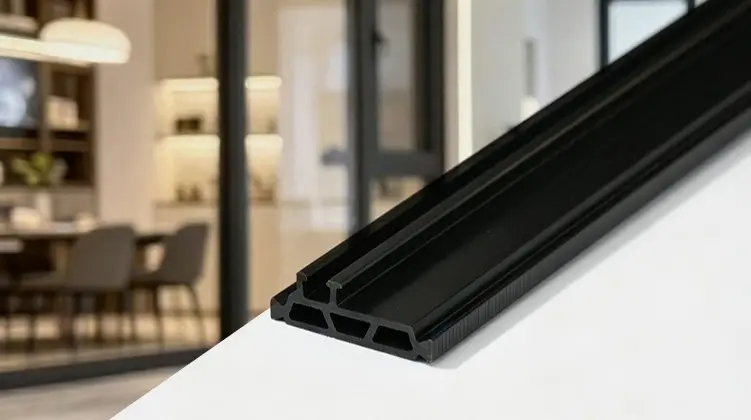
Bandes à rupture de pont thermiquepour les systèmes en aluminium à rupture de pont thermique, cela dépend de plus qu'un composant à faible conductivité. Le profilé isolant doit s'adapter avec précision à la cavité en aluminium, rester mécaniquement engagé pendant l'assemblage et rester dimensionnellement stable pendant l'utilisation. Ce guide explique comment fonctionnent les profilés PA66 GF25, comment l'extrusion d'aluminium détermine la section, comment les conditions de production affectent la cohérence et quels détails techniques doivent être examinés avant qu'une spécification ne soit finalisée.
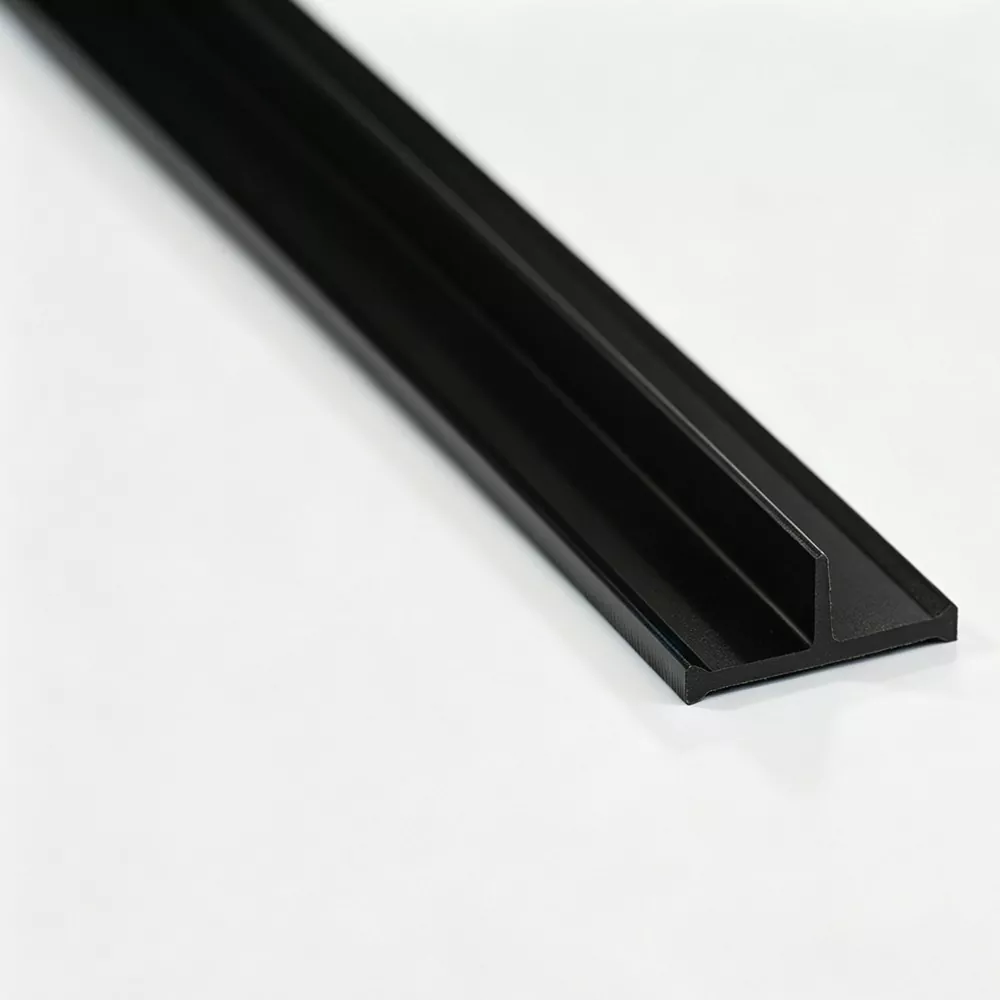
Pour un cadre en aluminium à rupture de pont thermique, la section isolante se trouve entre les éléments en aluminium séparés et interrompt le chemin de transfert de chaleur métallique direct. Le PA66 GF25 convient à ce rôle car la matrice en nylon fournit une barrière non métallique tandis que le renfort en fibre de verre à 25 % ajoute la rigidité et la stabilité dimensionnelle requises pour l'assemblage du profilé. Toutefois, les performances ne sont pas déterminées uniquement par le matériau. La largeur et la profondeur de la cavité, la géométrie de la rainure, la forme de verrouillage, la séparation requise, l'épaisseur de la bande et la méthode d'insertion ou de laminage influencent tous la sélection de la section. Une spécification fiable commence donc par l'extrusion d'aluminium elle-même et suit le composant tout au long des considérations d'extrusion, de refroidissement, de façonnage, de découpe, d'inspection et d'assemblage final.
Cliquez sur une section ci-dessous pour accéder directement au sujet dont vous avez besoin.
L'aluminium est utile dans la fabrication des fenêtres, des portes et des encadrements de façades car il allie résistance structurelle et surface nécessitant relativement peu d'entretien. Sa conductivité thermique élevée crée également un défi : lorsque les éléments intérieurs et extérieurs en aluminium restent directement reliés par du métal, la chaleur peut traverser le cadre le long d'un chemin conducteur continu. Une conception à rupture de pont thermique modifie cette trajectoire en plaçant une section non métallique entre les composants en aluminium séparés.
Le but deBandes à rupture de pont thermiqueil ne s’agit donc pas simplement de « combler un vide ». Le profilé inséré doit maintenir une séparation contrôlée tout en fonctionnant également comme interface structurelle. Il doit rester en place à l'intérieur de la cavité en aluminium, résister aux mouvements provoqués par les forces d'assemblage et préserver la géométrie requise par le cadre fini. La fonction thermique et la fonction mécanique sont liées.
Principe de base :l'extrusion d'aluminium fournit la structure du cadre, tandis que la section en polyamide interrompt le pont métallique direct entre les parties intérieure et extérieure. Le résultat final dépend à la fois de la séparation thermique et de la sécurité de l'engagement.
La chaleur ne traverse pas un cadre dans une seule direction. Il suit les chemins conducteurs disponibles à travers les matériaux et les joints. Un chemin continu en aluminium peut donc contourner la cavité isolée prévue à moins que le système ne soit conçu pour interrompre ce chemin. Une section en polyamide correctement située réduit la connexion directe métal sur métal et crée un chemin plus long et moins conducteur à travers l'assemblage.
C'est pourquoi la géométrie est aussi importante que la description nominale du matériau. Deux profilés fabriqués à partir du même polymère renforcé peuvent se comporter différemment lorsque leurs largeurs, hauteurs, formes de verrouillage ou épaisseurs de paroi ne correspondent pas à l'extrusion prévue.
Dans la production pratique, le composant doit également survivre aux actions appliquées lors de l'insertion et du profilage. Un profilé qui isole bien mais qui se fissure lors de l'assemblage, glisse dans la cavité ou manque de résistance au cisaillement ne peut pas fournir une solution de production fiable. L'objectif technique est d'obtenir une interruption thermique sans sacrifier la stabilité de l'assemblage.
Pour cette raison, la sélection des sections doit commencer par le profilé en aluminium plutôt que par une étiquette de produit générique. La forme fait partie des spécifications techniques.
Le polyamide 66 renforcé de 25 % de fibres de verre, communément appelé PA66 GF25, convient aux systèmes de profilés en aluminium à séparation thermique car il combine une structure non métallique avec la rigidité nécessaire à l'interface d'assemblage. Les fibres de verre renforcent la matrice polymère et aident le profilé à conserver sa forme sous sollicitation mécanique.
Pour la production de profilés architecturaux, cette combinaison présente un avantage pratique : la section isolante n'est pas censée agir comme un insert libre. Il est formé en une section précise qui doit rester en prise avec l'aluminium pendant que le cadre assemblé est manipulé, fabriqué et utilisé.
La matrice renforcée améliore la rigidité et la stabilité mécanique, aidant la section à résister à l'insertion, au roulement et à l'engagement continu dans le profilé en aluminium.
Des dimensions précises permettent au profilé de rester correctement ajusté à la cavité, ce qui est essentiel lorsque la rainure en aluminium a une géométrie de verrouillage définie.
Le segment en polyamide interrompt le trajet direct de transfert de chaleur du métal entre les sections d'aluminium intérieures et extérieures séparées.
Les conditions contrôlées d’extrusion, de refroidissement et de mise en forme assurent la cohérence sur toute la longueur du profilé fini.
Un matériau plus résistant ne résout pas automatiquement une section transversale incorrecte. Si un élément de verrouillage est trop grand, la force d'insertion peut devenir excessive. Si la zone d'engagement est trop petite, le profilé risque de ne pas atteindre la tenue mécanique requise. Si l’épaisseur de paroi n’est pas adaptée, des contraintes localisées peuvent se concentrer lors du montage.
Le PA66 GF25 doit donc être considéré comme une partie du système de conception. La sélection des matériaux, la qualité de l’extrusion et la géométrie des sections doivent fonctionner ensemble.
Les matériaux en nylon sont sensibles à l'humidité pendant le traitement. Le contrôle des matériaux entrants et les conditions d'extrusion disciplinées contribuent à réduire la variabilité du comportement à l'état fondu et des dimensions finies. Pour cette raison, il est utile de vérifier l’humidité du matériau, les caractéristiques d’écoulement à l’état fondu et la teneur en fibre de verre avant le début de la production.
Le même principe s'applique au refroidissement et au façonnage. Un profilé sortant de la matrice n'est pas encore un composant fini et dimensionnellement stable. Le processus en aval influence la façon dont la section prend sa forme finale et donc la cohérence avec laquelle elle s'adapte à la cavité en aluminium.
À emporter pratique :Le PA66 GF25 constitue la base matérielle d'une interface solide à séparation thermique, mais le profilé fini dépend toujours du contrôle de l'extrusion, du refroidissement, du façonnage, de l'inspection dimensionnelle et de la compatibilité avec l'extrusion d'aluminium.
Il n’existe pas de section de bande universelle qui s’adapte à chaque extrusion d’aluminium. La cavité créée par le profilé en aluminium définit l'espace physique disponible pour le composant isolant, tandis que la structure de verrouillage détermine la manière dont le composant est maintenu. Un processus de sélection techniquement solide commence donc par étudier l'extrusion plutôt que par choisir une section à partir d'un seul nom.
Lorsqu’un nouveau système à rupture de pont thermique est développé, les dimensions requises doivent être considérées ensemble. Un changement dans la profondeur de la cavité peut affecter la hauteur du profil. Une modification de la forme de la rainure peut affecter la géométrie du verrouillage. Une modification de la séparation requise peut affecter l'épaisseur de paroi disponible. Ces dimensions constituent un problème de conception connexe.
| Facteur de profil en aluminium | Exigence d’isolation connexe | Pourquoi c'est important |
|---|---|---|
| Largeur de la cavité | Largeur du profil | La section doit occuper la cavité sans jeu excessif ni force d'insertion. |
| Profondeur de la cavité | Hauteur du profil | La hauteur influence la façon dont le composant se place à l'intérieur de l'aluminium et le degré d'engagement disponible. |
| Structure de la rainure | Géométrie de verrouillage | L'adaptation de la rainure est essentielle pour une rétention mécanique stable. |
| Séparation requise | Épaisseur de paroi et forme de section | Le profilé doit créer la séparation non métallique prévue sans interférer avec l'assemblage. |
| Processus d'assemblage | Compatibilité d'insertion et de roulement | La section doit tolérer les forces et les mouvements associés au mode de production choisi. |
Un dessin de profilé en aluminium peut révéler les dimensions de la cavité, la configuration des rainures, les tolérances de section et la géométrie des murs environnants qu'un nom de produit ne peut pas communiquer. Lorsque la section est inhabituelle, le dessin réduit également le risque de sélectionner un profil apparemment similaire mais doté d'une structure de verrouillage différente.
Les informations importantes incluent la largeur et la profondeur de la cavité, la forme de la rainure, l'orientation prévue, la séparation requise et toutes les contraintes dimensionnelles imposées par le cadre final. Les exigences de montage doivent être enregistrées en même temps.
Les sections courantes de type I, de type C et de type T couvrent de nombreuses structures de profilés en aluminium établies. Leur utilité vient de modèles de coupe transversale reconnaissables, et non de l'affirmation selon laquelle une forme convient à tous les systèmes. Les sections de forme spéciale sont pertinentes lorsque l'extrusion d'aluminium utilise une cavité distincte ou un dispositif de verrouillage.
Une section personnalisée peut être développée autour de la géométrie réelle de l'extrusion. L’objectif n’est pas de créer de la complexité en soi, mais de faire fonctionner le profilé polymère avec l’interface mécanique déjà définie par la conception en aluminium.
Jinxingpeut examiner un dessin de profil avant la production pour déterminer si une section existante est appropriée ou si une section transversale spéciale est requise.
La section transversale contrôle la manière dont le composant polymère interagit avec l'aluminium. De petits changements dimensionnels peuvent modifier la force d'insertion, le comportement de verrouillage et la répartition de la charge. Dans un environnement de production, ces différences deviennent visibles lorsque les opérateurs rencontrent des difficultés d'insertion, des fissures localisées, un engagement incomplet ou un profilage incohérent.
Lors de l'insertion, le profilé doit pénétrer dans la cavité en aluminium avec un niveau de résistance contrôlé. Une résistance trop faible peut indiquer un engagement insuffisant et rendre le profil plus vulnérable au mouvement. Une résistance trop élevée peut augmenter la force d’assemblage et exercer une contrainte inutile sur la section ou les éléments en aluminium environnants.
La cohérence dimensionnelle tout au long de l'extrusion est donc importante. Une section qui est précise à un moment donné mais qui varie sensiblement ailleurs peut produire une expérience d'assemblage inégale. La vitesse de tirage, les conditions de refroidissement et la mise en forme contrôlées contribuent à réduire ce type de variation.
Certains systèmes en aluminium à rupture de pont thermique utilisent un processus de laminage pour verrouiller mécaniquement la section en polymère dans le profilé. Lors de cette opération, l'aluminium se forme autour du composant inséré et l'assemblage subit des charges mécaniques. Le polymère doit conserver son intégrité pendant la création de l'interface de verrouillage.
L'orientation de la fibre de verre dans le profilé extrudé est ici pertinente. Un processus d'extrusion bien contrôlé vise à soutenir la résistance longitudinale de la section tout en fournissant la résistance au cisaillement transversal nécessaire à l'interface. Le résultat exact dépend de la formulation du matériau et des conditions de traitement, le contrôle de la production reste donc essentiel.
Les fissures lors de l’assemblage ne doivent pas être immédiatement traitées comme un problème uniquement matériel. Les contributeurs possibles incluent une section transversale inadaptée, une interférence excessive, des dimensions de rainure incorrectes, des conditions de traitement défavorables, un contrôle de refroidissement insuffisant ou des paramètres d'assemblage qui exercent une contrainte concentrée sur le profilé.
Il est plus utile d’étudier l’interface complète que de modifier une variable isolément. La rainure en aluminium, la section en polymère et le processus d'assemblage forment un système mécanique.
Point de vue de la conception :la stabilité mécanique est obtenue grâce à l'interaction de la résistance du matériau, de la géométrie des sections et de l'assemblage contrôlé. Une coupe transversale bien définie facilite l’alignement de ces facteurs.
La stabilité dimensionnelle commence par l'état de la matière première et se poursuit jusqu'à l'extrusion, le refroidissement, le façonnage et la découpe. Si un étage dérive, l'impact peut apparaître ultérieurement lors de l'assemblage du profilé. C'est pourquoi les paramètres du processus sont plus utiles lorsqu'ils sont enregistrés et surveillés au stade de la production plutôt que de s'appuyer uniquement sur un contrôle visuel final.
Les systèmes en aluminium à séparation thermique apparaissent dans plusieurs applications architecturales. Le composant isolant remplit la même fonction de base entre eux – créant une séparation non métallique entre les éléments en aluminium – mais la géométrie du profil environnant et la charge mécanique peuvent différer.
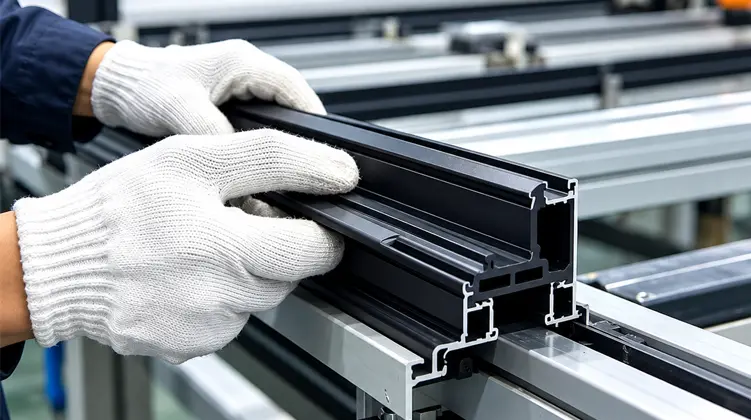
Les cadres et châssis de fenêtres utilisent des sections en aluminium séparées pour réduire le chemin conducteur direct à travers le cadre. La section polymère doit rester stable dans la rainure pendant la fabrication et l'utilisation.
Les profilés de porte nécessitent une séparation thermique ainsi qu'une stabilité mécanique, en particulier lorsque le cadre subit des ouvertures, des fermetures et des manipulations répétées.
L'ossature de façade peut comprendre des meneaux, des traverses et d'autres éléments en aluminium séparés. La géométrie du profil varie selon le système, la correspondance des sections est donc particulièrement importante.
Des sections spéciales peuvent être utilisées lorsqu'une extrusion présente une cavité distinctive, une interface de verrouillage ou un agencement dimensionnel qui ne s'aligne pas avec un profil commun.
Les ensembles de fenêtres contiennent généralement plusieurs sections et joints en aluminium, de sorte que le profilé isolant doit suivre la géométrie de chaque interface prévue. Le châssis et le cadre ne peuvent pas utiliser des cavités identiques, et un profil qui fonctionne à un endroit peut ne pas convenir à un autre. Des dessins de coupe clairs aident à maintenir la sélection des composants alignée avec chaque extrusion.
Les portes mettent également l'accent sur la stabilité mécanique car leurs profils sont fréquemment manipulés et peuvent être soumis à des mouvements répétés. Le composant isolant doit rester engagé sans devenir source de fissuration ou d'instabilité dimensionnelle lors de la fabrication.
L’ossature de murs-rideaux implique souvent de longs profilés et de multiples interfaces structurelles. La cohérence dimensionnelle le long de l'extrusion devient importante car de petits changements répétés sur une longue section peuvent influencer les conditions d'assemblage. Le profil d'isolation doit également fonctionner avec la géométrie spécifique des meneaux ou des traverses plutôt qu'avec une cavité générique supposée.
Les systèmes architecturaux en aluminium ne se limitent pas aux géométries standard. Une rainure spéciale, une hauteur de section inhabituelle ou un dispositif de verrouillage différent peuvent nécessiter un profil polymère spécialement développé. Dans ces cas-là, le développement doit être guidé par l’extrusion d’aluminium et la séquence d’assemblage réelle.
La qualité de l'extrusion est influencée par l'ensemble de la chaîne de production plutôt que par un seul réglage de la machine. La préparation du matériau, le moulage par extrusion, le refroidissement, le façonnage et la découpe contribuent chacun au profil final. Un processus discipliné facilite la connexion des dimensions finies avec les conditions de fabrication enregistrées.
Le nylon PA66 et la fibre de verre doivent être vérifiés avant d'entrer dans le système d'extrusion. L'inspection des matériaux peut inclure l'indice de fluidité, la teneur en fibre de verre et l'humidité. Ces contrôles fournissent une base pratique pour la stabilité du processus et aident à identifier les variations de matériaux avant qu'elles ne deviennent un problème dimensionnel.
Plusieurs lignes d'extrusion à double vis parallèles peuvent être combinées avec des moules et des systèmes de refroidissement dédiés pour produire différentes géométries de profilés. La température d'extrusion, la vitesse de tirage et la température de l'eau de refroidissement influencent la façon dont le matériau s'écoule, sort de la filière et prend sa forme finale.
Le moule lui-même constitue une partie importante du processus. L'outil doit reproduire la section transversale prévue de manière cohérente, y compris les petites caractéristiques de verrouillage ou de guidage qui peuvent ne pas être évidentes à partir d'un simple nom de produit.
Immédiatement après l'extrusion, le profilé chaud nécessite un refroidissement et une mise en forme contrôlés. Un refroidissement trop rapide, trop lent ou inégal peut influencer les dimensions et l'état de la surface. Un processus en aval stable permet de maintenir la section prévue tout au long du cycle de production.
L'extrusion influence également l'orientation du renfort au sein du polymère. L'approche de traitement vise à soutenir la résistance longitudinale du profilé et la résistance au cisaillement transversal à l'interface. Étant donné que la bande peut subir des charges d'insertion et de profilage, ces caractéristiques sont pertinentes pour les performances de l'assemblage.
L’objectif de production est donc bien plus qu’une section transversale visuellement correcte. Il s'agit d'une section aux dimensions reproductibles, à la qualité de surface stable et aux caractéristiques mécaniques adaptées au processus d'assemblage prévu.
L’inspection est plus utile lorsqu’elle est répartie sur plusieurs étapes de production. Une inspection finale peut confirmer si le profil fini répond à certaines exigences, mais les contrôles en cours de processus offrent une meilleure opportunité d'identifier les dérives avant que de grandes quantités ne soient terminées.
Des contrôles de production réguliers peuvent surveiller les dimensions transversales et l'état de la surface pendant le cycle. Les paramètres du processus peuvent être enregistrés à des fins de traçabilité, permettant ainsi d'examiner les changements dimensionnels par rapport aux conditions de fabrication.
Les contrôles visuels typiques se concentrent sur la surface du profil, l'intégrité des bords et les défauts évidents. Les contrôles dimensionnels se concentrent sur la largeur, la hauteur, l'épaisseur de la paroi et d'autres caractéristiques critiques définies par le dessin de coupe.
En fonction des exigences applicables, l'évaluation en laboratoire peut couvrir la densité, la dureté Shore, la résistance à la traction longitudinale, la résistance à la traction transversale, la résistance à l'eau, le vieillissement thermique et les caractéristiques de dilatation linéaire. L'objectif est de relier les propriétés mesurables du matériau ou du profil fini aux conditions attendues dans l'application finale.
| Zone d'inspection | Objectif typique | Valeur de production |
|---|---|---|
| Matière première | Humidité, indice de fluidité et teneur en fibre de verre | Crée une condition de départ stable pour l’extrusion. |
| Dimensions du profil | Largeur, hauteur, épaisseur de paroi et géométrie critique | Permet un ajustement cohérent de la cavité et un engagement de verrouillage. |
| État des surfaces | Défauts visibles, intégrité des bords et continuité | Aide à identifier les problèmes d’extrusion ou de mise en forme en aval. |
| Propriétés mécaniques | Résistance longitudinale et transversale, dureté | Fournit des données relatives au chargement de l’assemblage et du service. |
| Caractéristiques environnementales | Résistance à l'eau, vieillissement thermique et dilatation linéaire | Prend en charge l’évaluation du comportement dimensionnel dans des conditions pertinentes. |
Avant expédition, l'apparence et les dimensions des profilés finis peuvent être vérifiées par rapport aux spécifications de production. Un rapport d'inspection en anglais peut accompagner les marchandises si nécessaire, créant ainsi un enregistrement clair de l'état du produit mesuré.
La traçabilité est utile lorsqu'un profil se comporte différemment lors de l'assemblage. Au lieu de traiter chaque problème comme un événement isolé, les enregistrements de production permettent d'examiner ensemble les dimensions des sections, les paramètres du processus et les résultats de l'inspection. Cela rend la communication technique plus précise et permet de distinguer un problème d'ajustement de profil d'un problème de processus d'assemblage.
Avant qu’un profilé n’entre en production régulière, les informations les plus utiles sont généralement celles qui définissent l’interface aluminium-polymère. Un dossier technique clair réduit l'ambiguïté et donne au fabricant d'extrusion suffisamment de contexte pour évaluer la section appropriée.
Des termes tels que I-Type, C-Type ou T-Type sont utiles pour organiser une gamme de produits, mais ils ne remplacent pas un dessin technique. Un profil ayant une forme visuelle similaire peut néanmoins avoir des dimensions de verrouillage différentes ou une interface de cavité différente. La sélection basée sur le nom sans examen de la géométrie augmente le risque de difficultés d'assemblage.
Le profil d'extrusion doit être évalué parallèlement au processus d'assemblage. Si le composant doit subir une opération de laminage, sa section transversale doit être compatible avec cette charge. Si l'insertion est serrée, la géométrie d'interférence et de verrouillage doit être revue avant de modifier les paramètres de production.
Une communication utile se concentre sur des informations mesurables : dessins, dimensions des sections, sens d'assemblage, géométrie de verrouillage et application prévue. Des informations claires permettent au fabricant de discuter d'une section existante ou d'en développer une spéciale sans s'appuyer sur des hypothèses.
Point de contrôle des spécifications :la question la plus importante est de savoir si le profilé polymère est conçu autour de l'extrusion d'aluminium. Lorsque l’interface est clairement définie, les décisions en matière de matériaux, d’outillage et de processus peuvent être évaluées par rapport au même objectif.
La forme physique de l'approvisionnement doit correspondre à la manière dont le système en aluminium est géré sur le site de production. Les sections droites sont pratiques lorsque la ligne de production coupe et alimente des longueurs définies. Les sections enroulées peuvent convenir aux spécifications conçues pour une manipulation et un stockage continus.
| Formulaire de fourniture | Longueur typique | Utile quand | Considération clé |
|---|---|---|---|
| Bande droite | 6 mètres par pièce | La ligne d'extrusion ou le processus de fabrication fonctionne avec des longueurs droites fixes. | Confirmer les exigences de découpe, de manipulation et de stockage pour le profilé en aluminium fini. |
| Bande enroulée | 500 mètres par rouleau pour des spécifications appropriées | Une longue alimentation continue et un stockage compact sont préférés. | Vérifiez si la section sélectionnée et le processus d'assemblage sont adaptés à la manipulation de bobines. |
L'emballage et la manipulation doivent protéger le profilé de la déformation, de la contamination et des contraintes mécaniques inutiles. La méthode appropriée dépend de la forme de la section et de la manière dont le matériau passe du stockage au processus d'assemblage de l'aluminium.
Pour certaines géométries de profilés, une forme enroulée peut introduire des exigences de manipulation qui ne s'appliquent pas aux longueurs droites. Ces exigences doivent être prises en compte parallèlement à l'équipement de fabrication lui-même plutôt que sélectionnées indépendamment de la conception du profil.
Les problèmes techniques sont souvent plus faciles à résoudre lorsque le symptôme est séparé de ses causes possibles. Le même problème visible peut provenir de plusieurs étapes du processus, le dépannage doit donc suivre le cheminement depuis la géométrie de l'aluminium jusqu'à la section du polymère jusqu'aux conditions d'assemblage.
| Problème observé | Domaine possible à examiner | Vérification utile |
|---|---|---|
| Insertion difficile | Largeur de section, dispositif de verrouillage ou cavité en aluminium | Comparez les dimensions réelles avec le dessin approuvé et vérifiez les conditions d'insertion. |
| Fissuration lors du montage | Interférence, état du matériau, géométrie ou charge de processus | Inspectez ensemble la section, les enregistrements de traitement des matériaux et la séquence d’assemblage. |
| Résistance au cisaillement insuffisante | Matériau de renfort, section transversale ou interface de verrouillage | Examinez les données d’essais mécaniques applicables et vérifiez la géométrie d’engagement. |
| Dimensions de profil variables | Température d'extrusion, vitesse de tirage ou refroidissement | Comparez les mesures en cours de processus avec les paramètres de production enregistrés. |
| Fiançailles lâches | Dimensions de la rainure, forme de verrouillage ou section sous-dimensionnée | Confirmez la géométrie de la cavité et comparez les dimensions réelles du profil avec la section cible. |
Lorsque l’insertion semble particulièrement difficile, augmenter la force n’est pas toujours la bonne solution. La première étape consiste à vérifier si la largeur du polymère et les caractéristiques de verrouillage correspondent à la cavité en aluminium. Un désalignement, une variation dimensionnelle ou une inadéquation entre la géométrie prévue et réelle de la rainure peuvent tous augmenter la résistance de l'assemblage.
Des fissures peuvent résulter d'une contrainte concentrée lors de l'insertion ou du roulage. Cela peut également être associé à l’état du matériau ou à la stabilité de l’extrusion. Un diagnostic contrôlé compare la section affectée avec les mesures de production et l'interface en aluminium au lieu de modifier la qualité du matériau sans preuve.
Les performances en cisaillement sont liées à la fois au renforcement du matériau et à la géométrie de l'interface. Si la zone de verrouillage est trop petite ou mal adaptée, un polymère mécaniquement résistant peut toujours ne pas parvenir à l'engagement requis. Les tests et l’examen dimensionnel doivent donc être considérés ensemble.
Cette approche permet de transformer les problèmes d'assemblage en questions d'ingénierie spécifiques. Ceci est particulièrement utile lors du développement de profils, où un ajustement sur une dimension peut influencer plusieurs parties de l'interface.
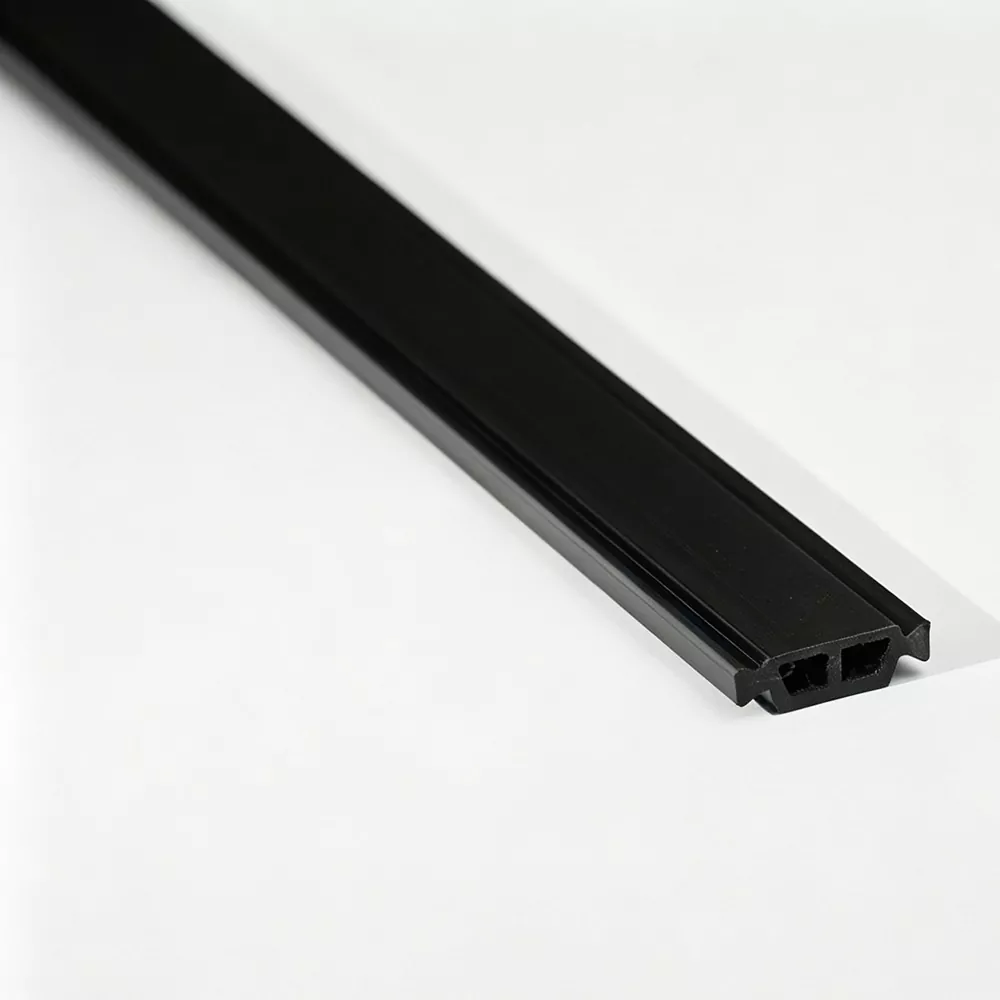
Bandes à rupture de pont thermiqueSéparez les sections intérieures et extérieures en aluminium et réduisez le transfert de chaleur direct grâce aux profilés en aluminium à rupture de pont thermique. La section en polyamide crée une barrière non métallique à l'intérieur du cadre tout en servant également d'interface mécanique pour les sections en aluminium assemblées.
Le matériau central est du nylon PA66 renforcé de 25 % de fibre de verre, communément appelé PA66 GF25. Le renfort offre la rigidité et la stabilité mécanique nécessaires à l'insertion, au roulement et à l'engagement continu dans les profilés en aluminium.
La gamme comprend des sections de type I, de type C, de type T et de forme spéciale pour les fenêtres, portes, murs-rideaux en aluminium et autres systèmes d'extrusion architecturaux à séparation thermique.
Les applications courantes incluent les cadres et châssis de fenêtres en aluminium, les portes en aluminium, les meneaux et traverses de murs-rideaux et d'autres sections architecturales en aluminium qui nécessitent une séparation thermique entre les éléments intérieurs et extérieurs.
Oui. Des dimensions et des sections personnalisées peuvent être développées autour de la géométrie réelle de l'extrusion d'aluminium. Un dessin de profil avec les dimensions de la cavité et la structure de verrouillage fournit une base pratique pour la sélection des sections et la révision de l'outillage.
Un dessin de profilé en aluminium, les dimensions de section requises, la géométrie de verrouillage, le sens d'insertion, la méthode d'assemblage et les tolérances importantes sont des points de départ utiles. Plus ces détails sont clairs, plus il est facile de confirmer si une section standard ou un profil spécial est approprié.
Les bandes droites sont fournies à raison de 6 mètres par pièce. Les bandes enroulées sont disponibles à 500 mètres par rouleau pour des spécifications appropriées. La forme la plus appropriée dépend de la géométrie de la section et de la méthode de manipulation utilisée en production.
Oui. L'assistance technique peut couvrir la conception des fentes de profilés, l'insertion de bandes, les conditions de profilage et les problèmes de production courants tels qu'une insertion difficile, des fissures et une résistance au cisaillement insuffisante.
Les profils finis sont inspectés pour leur apparence et leurs dimensions avant expédition. En fonction des exigences applicables, l'évaluation en laboratoire peut également couvrir la densité, la dureté Shore, la résistance à la traction longitudinale et transversale, la résistance à l'eau, le vieillissement thermique et les caractéristiques de dilatation linéaire.
La séparation thermique fonctionne mieux lorsque le composant polymère est traité comme faisant partie du système en aluminium plutôt que comme un accessoire interchangeable. Le matériau constitue la barrière non métallique, le renfort fournit un support mécanique et la section transversale détermine la manière dont le composant s'engage dans l'extrusion. Le contrôle de la production maintient ensuite la géométrie prévue cohérente, depuis la matière première jusqu'au profil fini.
Pour les systèmes établis, une section appropriée de type I, de type C ou de type T peut déjà répondre à l'interface requise. Pour une extrusion nouvelle ou inhabituelle, une géométrie personnalisée peut être évaluée à partir du dessin, des dimensions de la cavité et de la méthode d'assemblage. Cette approche basée sur les profils permet de concentrer la discussion technique sur les dimensions, l'engagement mécanique et les conditions pratiques de production.
Pour les fabricants d’aluminium architectural, un cahier des charges clair doit relier quatre éléments : l’extrusion d’aluminium, la section en polyamide, le processus de production et les exigences de qualité applicables. Lorsque ces éléments sont considérés ensemble, le profil résultant est plus facile à fabriquer, à assembler et à inspecter de manière cohérente.
Partagez le dessin de section, les dimensions de la cavité et les exigences d'assemblage pour discuter d'un profil PA66 GF25 standard ou personnalisé adapté à votre système en aluminium à séparation thermique.
Contactez-nous pour discuter de vos besoins en profilés d'aluminium