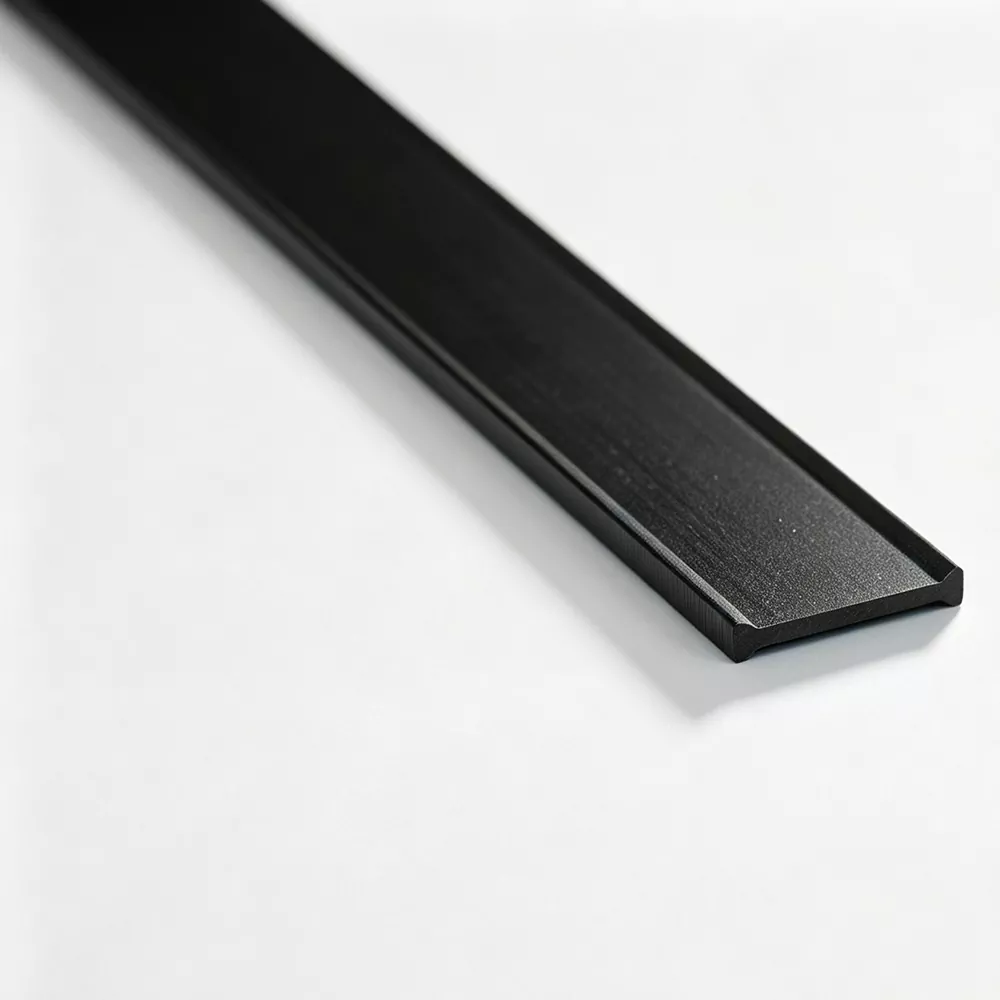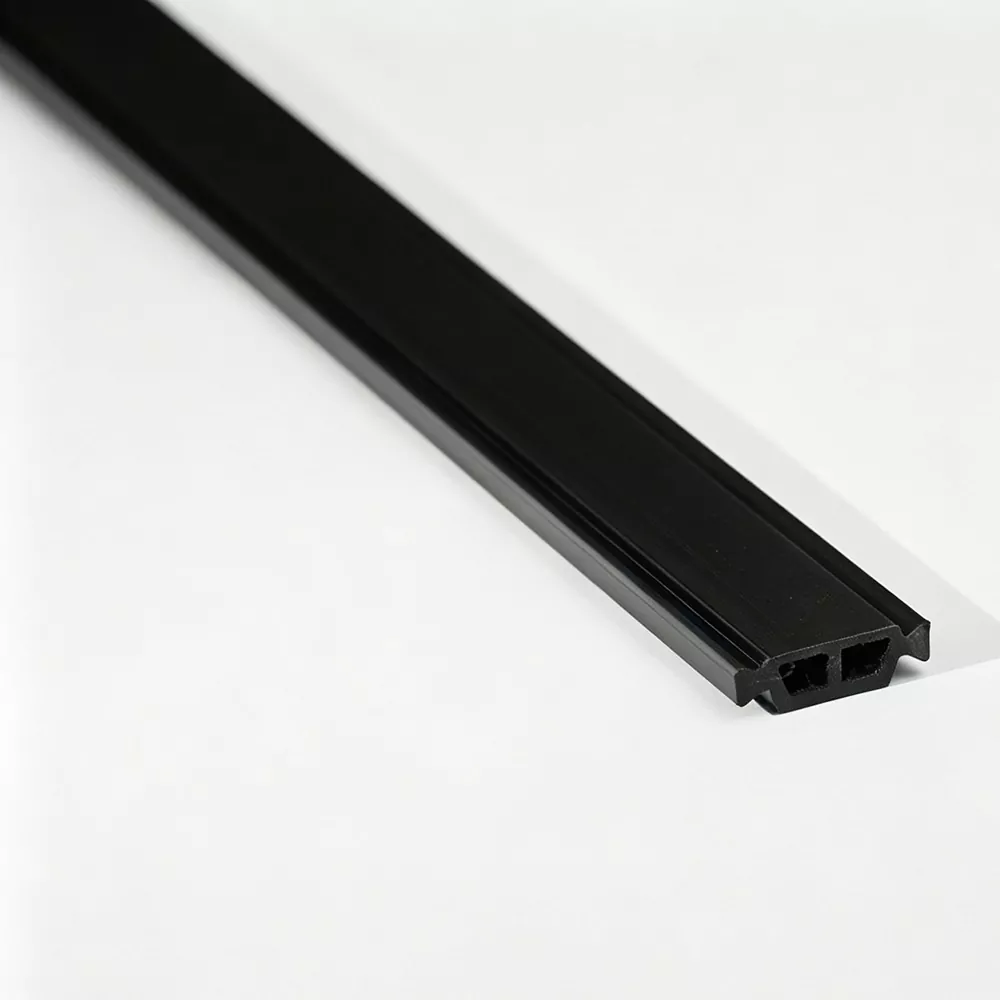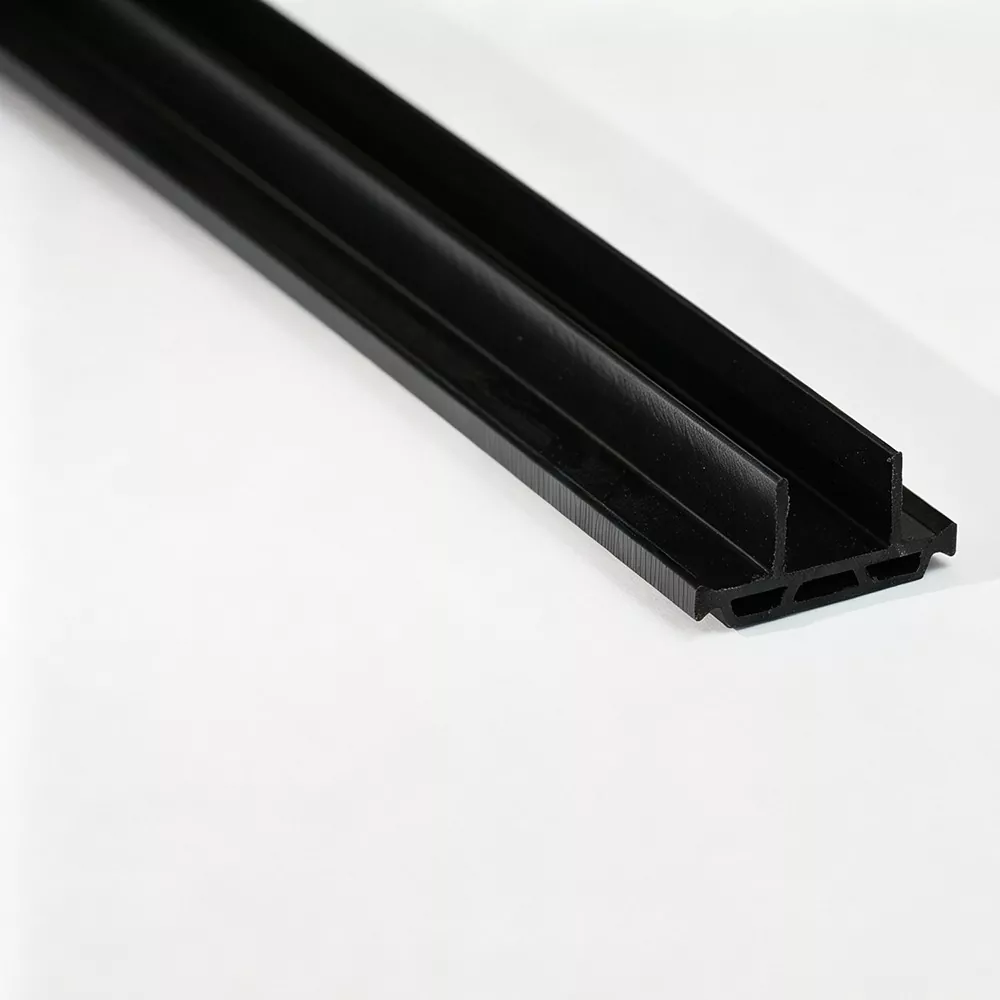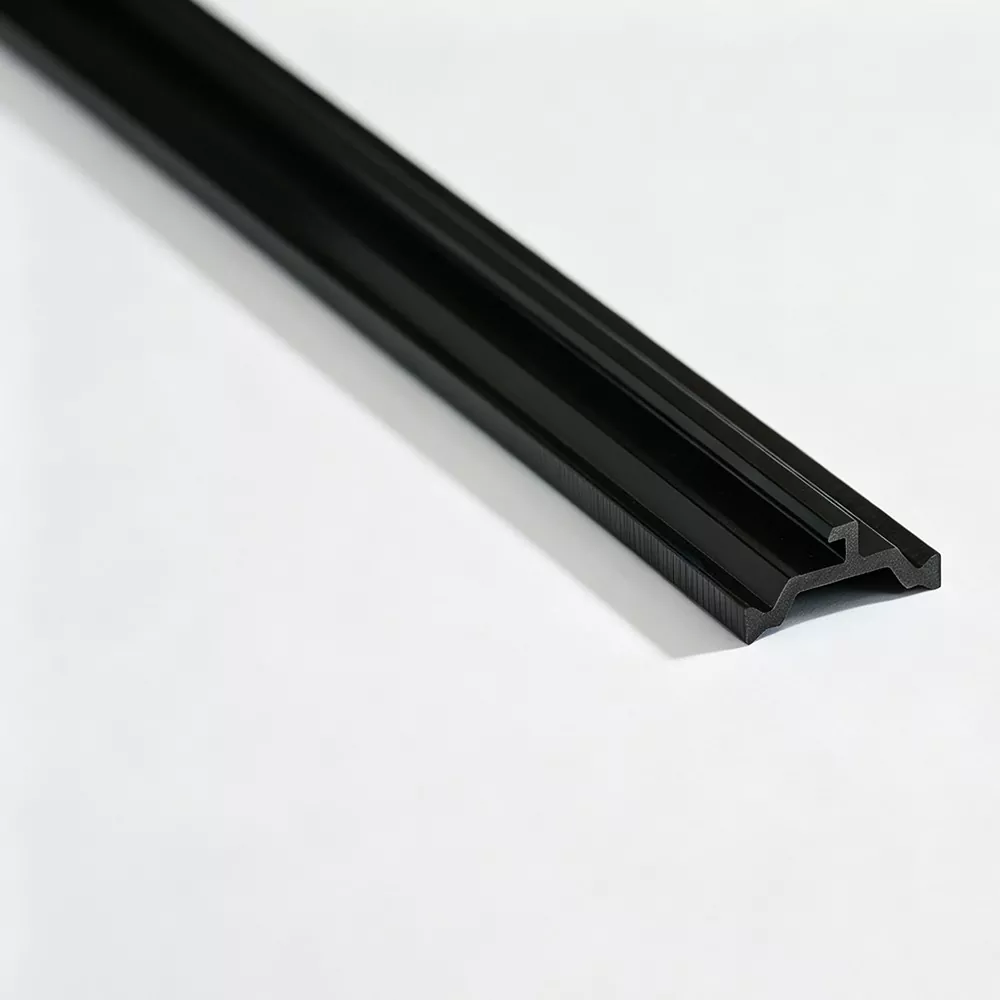
Les performances d’un cadre en aluminium à rupture de pont thermique ne dépendent pas seulement du choix d’un matériau polyamide. La géométrie du profil, le renforcement, le contrôle dimensionnel, la compatibilité des assemblages et les conditions d'application influencent tous la sécurité et la fonctionnalité de la section d'isolation tout au long de la production et du service.
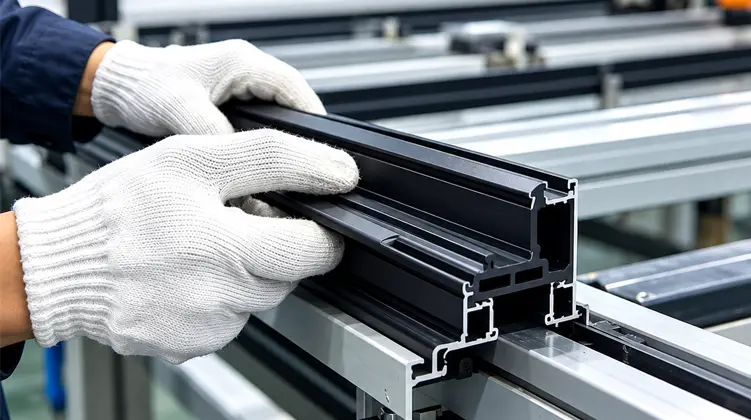
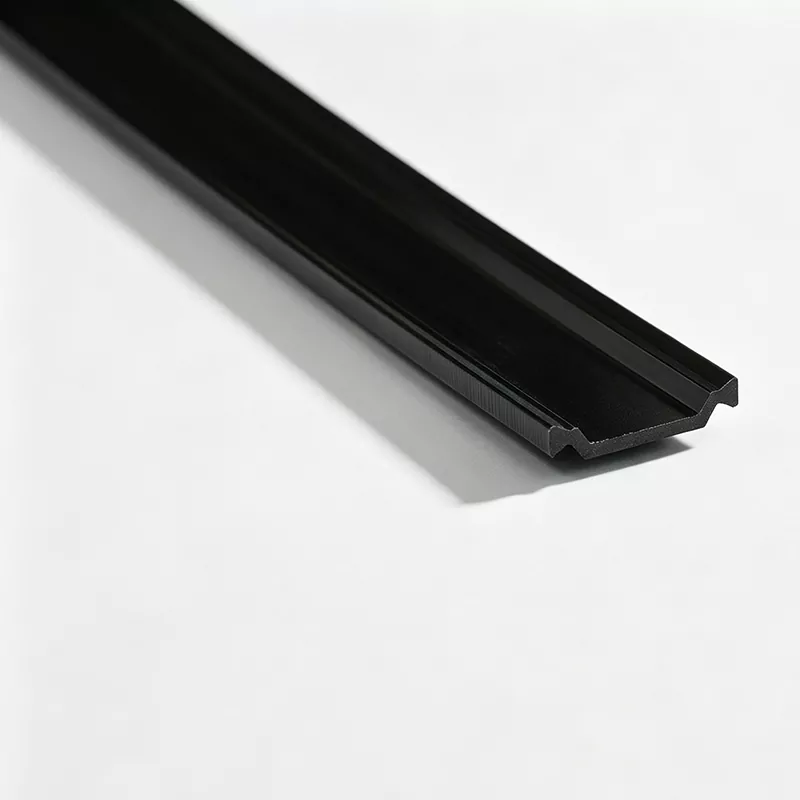
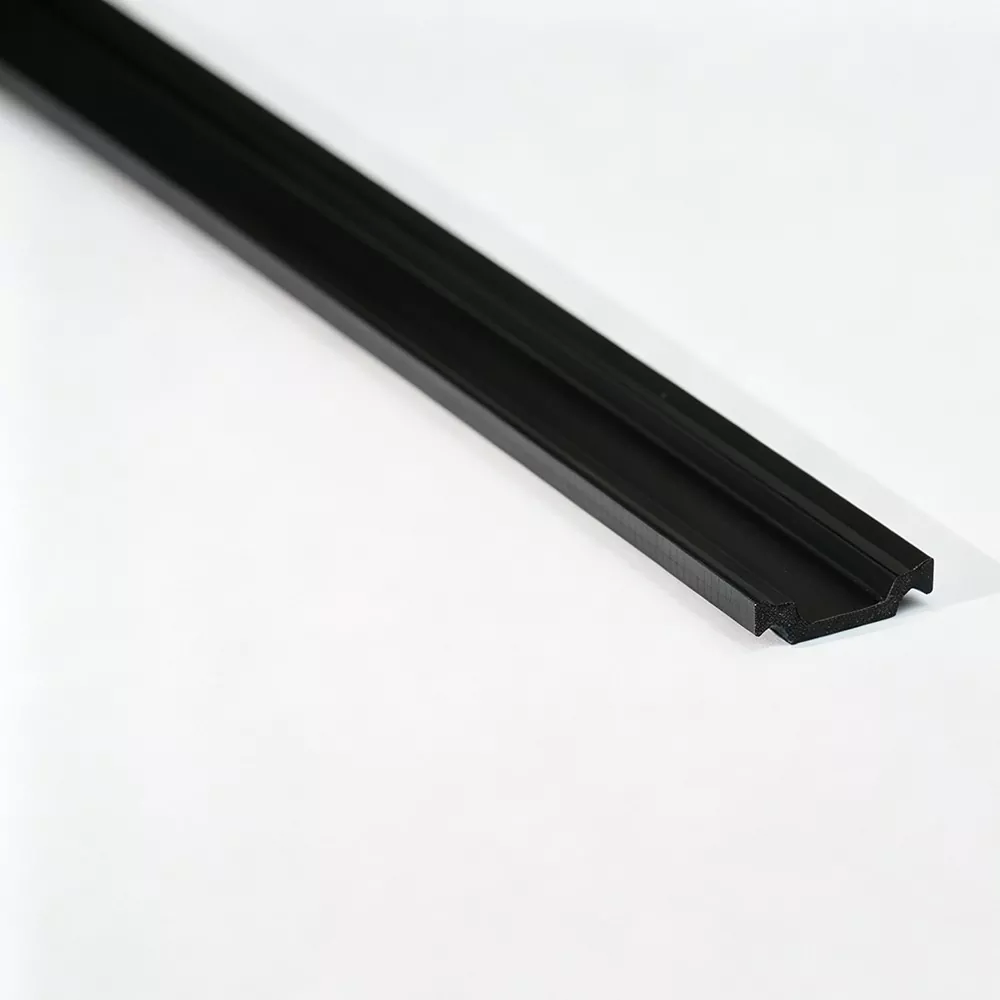
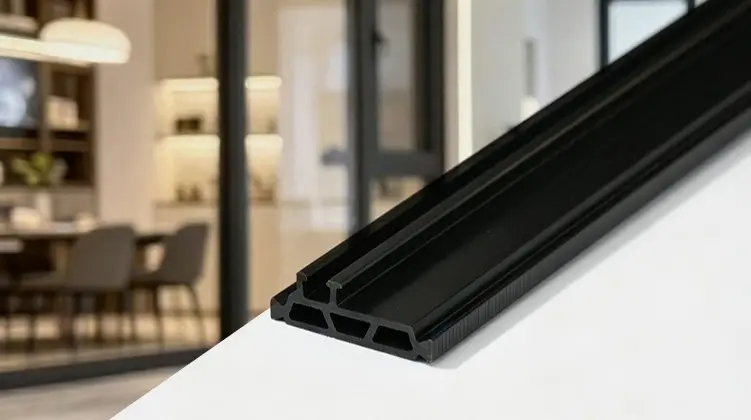
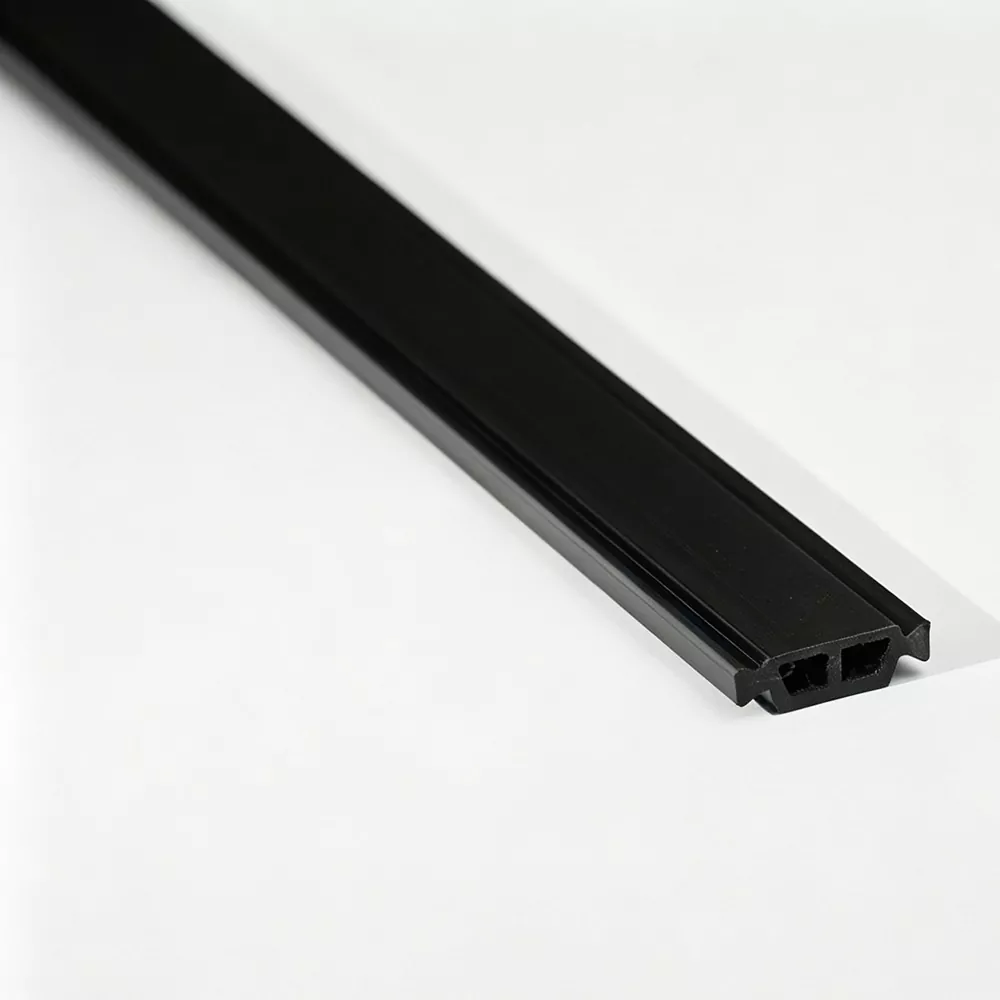
Bandes à rupture de pont thermique PA66 GF25sont des profilés isolants en polyamide renforcé utilisés pour séparer les sections intérieures et extérieures en aluminium et interrompre le chemin de transfert de chaleur direct du métal à travers les cadres à rupture de pont thermique. Une bande appropriée doit correspondre à l'extrusion d'aluminium plutôt que d'être sélectionnée uniquement par le nom du matériau. La largeur, la hauteur, l'épaisseur, la géométrie des rainures, la structure de verrouillage, la séparation requise et le processus d'assemblage doivent tous être pris en compte ensemble. Le matériau est généralement renforcé avec 25 % de fibre de verre pour améliorer la rigidité et la stabilité mécanique. Pour les systèmes architecturaux, l'objectif pratique est un profil qui peut être inséré ou laminé de manière cohérente, conserver ses dimensions et rester mécaniquement en prise avec les sections en aluminium environnantes.
Table des matières
Cliquez sur une section ci-dessous pour y accéder directement.
- Pourquoi la section sur la rupture thermique est importante
- Ce que signifie le PA66 GF25 dans la pratique
- Comment la géométrie du profil en aluminium détermine la bande
- Quels types de profils sont couramment utilisés ?
- Où ces profils d'isolation sont appliqués
- Comment le processus d'extrusion affecte la qualité du profil
- Que faut-il vérifier lors du contrôle qualité ?
- À quoi les assembleurs doivent-ils faire attention ?
- Comment se préparer au développement d'un nouveau profil
- Foire aux questions
Pourquoi la section sur la rupture thermique est importante
L'aluminium est apprécié pour sa solidité, sa résistance à la corrosion, son apparence et sa facilité d'extrusion, mais il conduit également facilement la chaleur. Une conception à rupture de pont thermique répond à cette caractéristique en séparant les sections en aluminium avec un matériau non métallique.
Dans un assemblage de fenêtre, de porte ou de mur-rideau thermiquement séparé, la section intérieure en aluminium et la section extérieure en aluminium ne sont pas destinées à former un chemin métallique ininterrompu. Au lieu de cela, un profil en polyamide est positionné entre eux. Cela crée une interruption physique dans le chemin conducteur et soutient la stratégie de séparation thermique du cadre.
La bande a donc deux métiers qui doivent fonctionner ensemble. Tout d’abord, il faut créer la séparation souhaitée entre les pièces en aluminium. Deuxièmement, il doit rester mécaniquement en prise avec le profilé pendant l'assemblage et l'utilisation ultérieure. Une bande qui assure la séparation mais qui ne s’adapte pas correctement à la cavité n’est pas une solution pratique. De même, une bande qui s'adapte dimensionnellement mais qui n'a pas la stabilité mécanique requise pour l'insertion et le laminage peut créer des problèmes de production.
Fonction thermique
La section en polyamide interrompt le transfert de chaleur direct métal sur métal à travers le cadre et soutient le concept global de rupture thermique de l'extrusion d'aluminium.
Fonction mécanique
Le profilé doit rester en prise avec les sections en aluminium et résister aux exigences mécaniques introduites lors de l'insertion, du laminage, du façonnage et de l'entretien.
C'est pourquoi la sélection des bandes doit commencer par le profilé en aluminium plutôt que par un nom de catalogue. La cavité, la rainure, la structure de verrouillage et la profondeur d'engagement requise fournissent les contraintes techniques réelles.
Ce que signifie le PA66 GF25 dans la pratique
PA66 fait référence au polyamide 66, un thermoplastique technique connu pour sa combinaison de résistance, de rigidité, de stabilité dimensionnelle et de résistance aux charges mécaniques. La désignation « GF25 » indique que le matériau contient 25 % de renfort en fibre de verre. Dans un profilé à rupture de pont thermique, ce renfort permet d'augmenter la rigidité et d'améliorer la stabilité mécanique par rapport à une formulation polyamide non renforcée.
Renfort en fibre de verre à 25 %
Un profilé en polyamide renforcé doit faire face aux forces générées lors de l'assemblage. Dans de nombreux systèmes en aluminium à rupture de pont thermique, la bande est insérée dans des rainures préparées puis fixée par un processus de laminage. Le renfort aide le profilé à conserver une forme stable lorsqu'une force mécanique est appliquée le long du chemin d'assemblage.
La fibre de verre affecte également le comportement du matériau d'une manière qui rend le contrôle du processus important. La distribution et l'orientation des fibres peuvent influencer la résistance longitudinale, la résistance au cisaillement transversal, l'apparence de la surface et la cohérence dimensionnelle. Un processus de production doit donc contrôler bien plus que la seule température d’extrusion.
Stabilité dimensionnelle
Une bande à rupture de pont thermique est un profilé de précision plutôt qu'une simple feuille de plastique. Sa largeur, sa hauteur, sa géométrie de mur, ses caractéristiques de verrouillage et son épaisseur doivent rester suffisamment cohérentes pour correspondre à la cavité en aluminium. De petits changements dimensionnels peuvent influencer la force d’insertion, la profondeur d’engagement et la connexion mécanique finale.
Les conditions d’extrusion, de refroidissement et de mise en forme contribuent toutes à cette stabilité. Un refroidissement trop agressif ou mal équilibré peut affecter le retrait et la forme du profil. La vitesse de traction influence également les dimensions d’une section extrudée continue. Pour cette raison, la production de profilés nécessite un contrôle coordonné des conditions de chaleur, de vitesse, d’outillage et de refroidissement.
Résistance à la demande mécanique à long terme
Les profilés à rupture de pont thermique peuvent rester à l’intérieur d’un cadre en aluminium pendant de nombreuses années. Pendant cette période, le matériau devrait conserver une intégrité mécanique suffisante tout en étant exposé à des changements environnementaux répétés. Les exigences exactes dépendent du système de châssis, du climat local, de la norme de conception et des conditions de service prévues.
- Rigidité:important pour maintenir la forme de la section lors de l'assemblage du profilé.
- Cohérence dimensionnelle :nécessaire pour un engagement prévisible avec l’extrusion d’aluminium.
- Résistance au cisaillement :pertinent lorsque la bande est soumise à des forces générées par l'assemblage et le chargement du profilé.
- Stabilité thermique :pertinent car le cadre subit des changements de température pendant le service.
- Cohérence du processus :essentiel lorsque la même géométrie de bande est utilisée lors de cycles de production répétés.
Ces caractéristiques expliquent pourquoi un polymère technique renforcé est utilisé à la place d'un profilé plastique générique. La section à rupture de pont thermique doit fonctionner comme partie d’un ensemble structurel et non comme simple espaceur isolant.
Comment la géométrie du profil en aluminium détermine la bande
Une conception de rupture de pont thermique réussie commence par l’extrusion d’aluminium elle-même. Les noms de produits tels que I-Type, C-Type ou T-Type décrivent des familles de sections générales, mais ils ne remplacent pas les informations dimensionnelles requises pour une correspondance correcte.
L'approche technique la plus utile consiste à comparer la cavité en aluminium avec les dimensions correspondantes de la bande de polyamide. La relation peut être résumée à travers les facteurs suivants.
| Facteur de profil en aluminium | Exigence de bande connexe | Pourquoi le match est important |
|---|---|---|
| Largeur de la cavité | Largeur de bande | La bande doit occuper la cavité prévue sans jeu excessif ni résistance à l'insertion excessive. |
| Profondeur de la cavité | Hauteur du profil | La hauteur influence la profondeur avec laquelle la bande s'engage dans le profilé en aluminium. |
| Structure de la rainure | Géométrie de verrouillage | The locking features must interact correctly with the prepared aluminum grooves. |
| Séparation requise | Épaisseur de la bande | L'épaisseur contribue à la séparation souhaitée entre les profilés en aluminium. |
| Processus d'assemblage | Compatibilité d'insertion et de roulement | La section doit tolérer la méthode de production sélectionnée sans se fissurer ni perdre le contrôle dimensionnel. |
Commencez par un dessin ou un profil physique
Un dessin d'extrusion d'aluminium dimensionné constitue le point de départ le plus clair car il montre la largeur de la cavité, les dimensions des rainures, la géométrie des parois et les tolérances critiques. Un profil physique peut également fournir des informations utiles lorsque le dessin n'est pas disponible ou lorsque l'extrusion réelle doit être vérifiée.
Pour les travaux de développement, les informations les plus utiles comprennent généralement :
- La largeur et la profondeur de la cavité en aluminium.
- L'emplacement et la forme des rainures de verrouillage.
- La séparation thermique requise entre les sections en aluminium.
- La section transversale de la bande prévue et les tolérances dimensionnelles.
- La séquence d'assemblage utilisée pour insérer et sécuriser le profilé.
- Tout problème de production connu, tel qu'une insertion difficile ou une fissuration.
Pourquoi la précision des sections est importante
Imaginez une bande légèrement trop large pour la cavité d'extrusion. La force d'insertion peut augmenter et l'installateur ou la chaîne de production peut avoir besoin de plus de pression mécanique que prévu. Une bande trop étroite peut créer le problème inverse : un engagement ou un mouvement insuffisant lors de l'assemblage.
La hauteur et la géométrie de verrouillage comptent de la même manière. Un profil peut sembler correct isolément tout en ne parvenant pas à s'engager dans la rainure en aluminium spécifique. C’est pourquoi il est préférable de traiter le développement de la rupture de pont thermique comme un système de profilés adaptés.
Consultez la gamme de profilés en polyamide disponiblesainsi que les dimensions du profilé en aluminium avant de finaliser un cahier des charges.
Quels types de profils sont couramment utilisés ?
Différentes géométries d'extrusion d'aluminium nécessitent différentes sections de rupture de pont thermique. La famille de profilés est généralement identifiée par sa forme en coupe transversale et son dispositif de verrouillage.
Profils de type I
Les sections de type I sont généralement associées à une géométrie de séparation thermique relativement simple. Leur aptitude finale dépend de la largeur, de la hauteur, de la disposition des rainures et des conditions d'engagement de l'extrusion d'aluminium. La désignation « I » doit donc être traitée comme une famille de profils plutôt que comme une dimension universelle.
Profils de type C
Les sections de type C sont façonnées autour d'une géométrie d'engagement différente et peuvent être sélectionnées lorsque l'extrusion d'aluminium utilise une cavité ou une structure de verrouillage correspondante. Les caractéristiques de l'ouverture et des côtés doivent être soigneusement adaptées au profilé en aluminium.
Profils de type T
Les sections de type T sont utilisées lorsque l'extrusion d'aluminium contient une géométrie adaptée à un profil d'engagement en forme de T. Les dimensions exactes, la position des épaules et les détails de verrouillage déterminent si la bande peut être insérée et sécurisée correctement.
Sections de forme spéciale
Certains systèmes en aluminium utilisent des rainures ou des cavités qui ne correspondent pas aux familles de sections standards. Dans ces cas-là, une section spéciale peut être développée autour de l’extrusion réelle. L'entrée la plus importante est le dessin du profilé en aluminium ou l'échantillon physique du profilé lui-même, ainsi que la méthode d'assemblage et les dimensions critiques.
Où ces profils d'isolation sont appliqués
Les systèmes en aluminium à rupture de pont thermique sont utilisés dans plusieurs applications architecturales. Bien que l'objectif de conception soit lié dans chaque cas, la géométrie du profil et les exigences mécaniques peuvent varier en fonction de la structure du cadre.
Fenêtres en aluminium
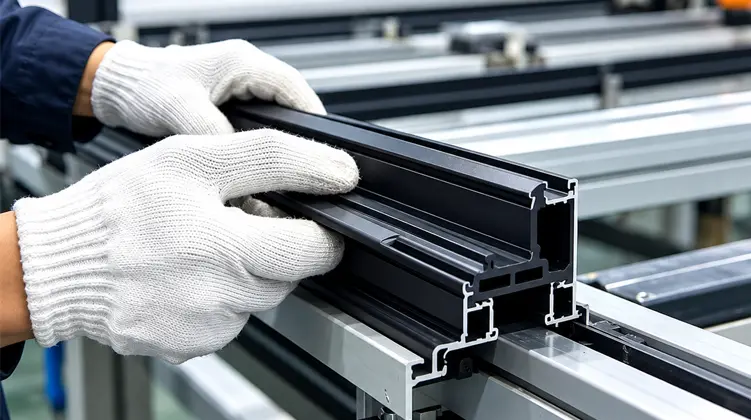
Les profilés à rupture de pont thermique sont installés entre les profilés en aluminium intérieurs et extérieurs des cadres et châssis de fenêtres. La bande supporte la séparation thermique tout en restant mécaniquement engagée dans la construction du cadre.
Portes en aluminium
Les profilés de porte nécessitent une connexion stable car l’assemblage fini peut subir des ouvertures, des fermetures, des manipulations et une exposition environnementale répétées. La section à rupture de pont thermique doit rester compatible avec le procédé de verrouillage et d'enroulement choisi.
Systèmes de murs-rideaux
L’ossature de mur-rideau peut comprendre des meneaux, des traverses et des sections en aluminium associées thermiquement séparées. Les dimensions des profilés peuvent différer considérablement d'un système à l'autre, la correspondance géométrique reste donc essentielle.
Autres profilés architecturaux en aluminium
Les extrusions spéciales à séparation thermique peuvent également nécessiter des sections d'isolation non standard. Le développement de profils personnalisés peut répondre à des dimensions inhabituelles, des structures de rainures ou des contraintes d'assemblage.
Les conditions d'application doivent également être prises en compte lors de la sélection de la formulation du matériau et de la géométrie du profil. Un cadre installé dans un environnement à température variable peut subir des mouvements dimensionnels répétés, tandis qu'un système de façade peut introduire des exigences mécaniques et environnementales supplémentaires.
Il est important de distinguer la fonction thermique de la bande de la performance thermique totale du cadre fini. La bande interrompt la conduction directe à travers la section en aluminium, mais le comportement thermique final d'une fenêtre, d'une porte ou d'un mur-rideau dépend également du verre, des joints, de la géométrie du cadre, des chambres à air, des joints et des détails d'installation.
Comment le processus d'extrusion affecte la qualité du profil
La consistance d'un profilé à rupture de pont thermique dépend fortement de la manière dont le composé polyamide renforcé est traité. Une séquence de production contrôlée permet de maintenir la section transversale stable depuis la matière première jusqu'à la longueur finie.
Mélange de matériaux
La résine PA66 et la fibre de verre sont préparées et contrôlées avant d'entrer dans le processus d'extrusion.
Moulage par extrusion
Le matériau renforcé passe à travers un outillage de profil pour créer la géométrie transversale requise.
Refroidissement et mise en forme
Les conditions de refroidissement et la vitesse de tirage sont contrôlées pour stabiliser les dimensions après l'extrusion.
Coupe de précision
Le profil continu est découpé ou préparé sous la forme de fourniture demandée pour une utilisation ultérieure.
Contrôle des matières premières
Le matériau de départ a une influence directe sur le comportement à l'extrusion. Les matériaux PA66 et fibre de verre entrants peuvent être vérifiés pour leurs caractéristiques telles que l'indice de fluidité, la teneur en renfort et l'état d'humidité. La gestion de l'humidité est particulièrement importante pour le traitement du polyamide, car la teneur en eau peut affecter le comportement à l'état fondu et les performances finales du matériau.
Température d'extrusion et vitesse de traction
Le polyamide renforcé doit être traité dans des conditions de température contrôlées afin que la matière fondue remplisse la matrice de manière cohérente sans créer de dégradation inutile ou d'instabilité dimensionnelle. La vitesse de traction influence également la taille du profil car l'extrudat peut changer de dimension en refroidissant.
Pour cette raison, la température et la vitesse de ligne doivent être considérées comme un processus coordonné plutôt que comme des paramètres isolés. Lorsqu'un profil contient des rainures étroites ou de petites caractéristiques de verrouillage, même de modestes changements dans le comportement dimensionnel peuvent influencer l'ajustement final.
Refroidissement et mise en forme
Le refroidissement est l’une des étapes les plus importantes pour la stabilité du profil. Le système de refroidissement doit évacuer la chaleur de manière contrôlée afin que la section extrudée conserve sa géométrie prévue. Un refroidissement inégal peut contribuer à une distorsion, une déformation ou des dimensions incohérentes à travers le profil.
Orientation de la fibre de verre
Le processus d'extrusion influence également l'orientation des fibres de verre. Une orientation contrôlée peut soutenir la résistance longitudinale tout en conservant les caractéristiques mécaniques nécessaires sur toute la section. Cela devient particulièrement pertinent pour les profils qui doivent tolérer des forces d'insertion et de profilage.
Le système de production décrit pourJinxingcomprend la préparation des matériaux, plusieurs lignes d'extrusion parallèles à double vis, des moules auto-développés, des systèmes de refroidissement, le façonnage et la découpe. Le processus est organisé de manière à ce que les principales étapes de fabrication restent au sein d'un seul système de production.
Que faut-il vérifier lors du contrôle qualité ?
Quality control for thermal break profiles is more useful when it covers the production process as well as the finished product. Final inspection can identify defects, but regular in-process checks provide earlier information about dimensional drift or surface problems.
Inspection en cours de processus
Pendant l'extrusion continue, les échantillons de production peuvent être vérifiés à intervalles réguliers pour détecter les dimensions transversales et les défauts visibles. Les paramètres du processus peuvent également être enregistrés afin que les modifications apportées à la chaîne de production puissent être liées aux résultats dimensionnels ultérieurs.
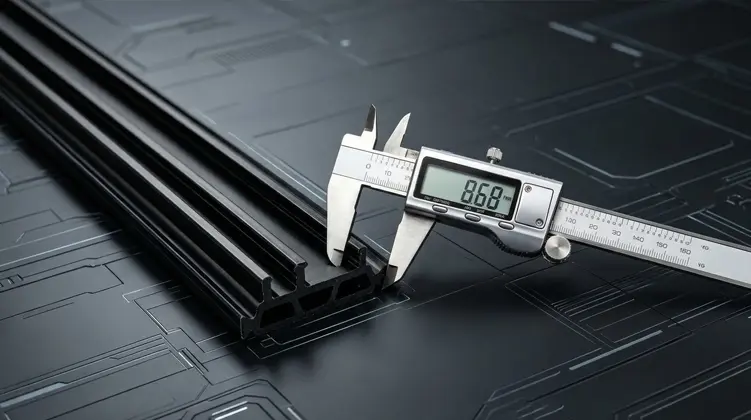
- Largeur et hauteur de la section transversale.
- Dimensions critiques de rainure et de verrouillage.
- Épaisseur de paroi et symétrie du profil, le cas échéant.
- Défauts de surface, déformations ou fissures visibles.
- Enregistrements des paramètres de production pour la traçabilité.
Évaluation en laboratoire
En fonction des exigences applicables, une évaluation supplémentaire en laboratoire peut couvrir la densité, la dureté Shore, la résistance à la traction longitudinale, la résistance à la traction transversale, la résistance à l'eau, le vieillissement thermique et les caractéristiques de dilatation linéaire.
Ces tests ne répondent pas tous à la même question d’ingénierie. La résistance à la traction fournit des informations sur la résistance aux forces de traction, tandis que la résistance transversale est plus pertinente aux contraintes agissant sur le profil. L'expansion linéaire aide les ingénieurs à comprendre les mouvements dimensionnels associés aux changements de température.
Inspection avant expédition
Avant expédition, les bandes finies peuvent être inspectées pour vérifier leur apparence et leurs dimensions. Les profilés droits peuvent être préparés dans des longueurs telles que 6 mètres par pièce, tandis que des spécifications appropriées peuvent également être fournies en bobines telles que 500 mètres par rouleau. La forme pratique de livraison dépend de la géométrie du profil et des exigences de montage en aval.
Un rapport d'inspection en anglais peut accompagner les marchandises si nécessaire. Des informations d'inspection claires peuvent aider les équipes de production à vérifier que le profil reçu correspond à la spécification convenue.
| Étape d'inspection | Objectif principal | Objectif de production |
|---|---|---|
| Contrôle du matériel entrant | État des matériaux et caractéristiques du renforcement | Confirmez que le composé de départ convient à une extrusion contrôlée. |
| Inspection en cours de fabrication | Dimensions et état de surface | Détectez la dérive du profil avant la fin d’un long cycle de production. |
| Tests en laboratoire | Caractéristiques mécaniques, thermiques et physiques | Évaluer les propriétés par rapport aux exigences techniques applicables. |
| Inspection avant expédition | Apparence, dimensions et cohérence des commandes | Vérifiez le profil fini avant l'expédition. |
À quoi les assembleurs doivent-ils faire attention ?
Même une bande extrudée avec précision peut créer des problèmes lorsque les conditions du profilé en aluminium, de l'outillage et de l'assemblage ne correspondent pas correctement. L'insertion et le laminage doivent donc être traités comme faisant partie de la conception du profil plutôt que comme des préoccupations distinctes en aval.
Force d'insertion
Une bande qui pénètre dans la rainure en aluminium avec une résistance excessive peut indiquer une inadéquation dimensionnelle, une géométrie de verrouillage inadaptée ou une condition d'assemblage nécessitant un ajustement. Une force d'insertion élevée peut augmenter le risque d'endommagement du profil, en particulier lorsque la section contient des parois étroites ou des éléments de verrouillage pointus.
Fissuration pendant l'assemblage
Les fissures ne doivent pas automatiquement être attribuées au matériau lui-même. Les causes possibles peuvent inclure une force mécanique excessive, une géométrie de rainure inadaptée, des dimensions trop serrées, un mauvais alignement ou des conditions de traitement incorrectes. Examiner ensemble l’extrusion d’aluminium et la séquence d’assemblage est souvent plus productif que d’examiner la bande isolément.
Résistance au cisaillement insuffisante
La connexion finale doit résister aux charges attendues lors de la manipulation et de l'entretien. Si la bande engagée n'offre pas une résistance suffisante au mouvement relatif entre les sections en aluminium, le problème peut concerner la géométrie du profil, les caractéristiques du matériau ou le processus de laminage.
Cohérence sur toute la chaîne de production
Un profil qui fonctionne bien lors d'un seul essai doit également se comporter de manière cohérente lors d'une production répétée. Des dimensions de bande constantes facilitent le maintien de conditions stables d’insertion et de laminage sur plusieurs lots d’extrusion d’aluminium.
- Vérifiez la rainure en aluminium :confirmer que la cavité est propre, dimensionnellement correcte et compatible avec la bande.
- Vérifiez l'alignement de l'insertion :un mauvais alignement peut augmenter la force et endommager le bord du profil.
- Vérifiez les conditions de roulage :confirmer que le processus mécanique est approprié à la géométrie de la bande.
- Suivre la cohérence dimensionnelle :Comparez les mesures de profil entrantes et en cours de processus lorsqu'un comportement inattendu de l'assemblage apparaît.
Ces contrôles sont particulièrement utiles lors du passage d'un prototype d'extrusion à une production répétée, car une petite différence dimensionnelle peut devenir beaucoup plus visible lorsque de nombreuses longueurs de profilés sont traitées en continu.
Comment se préparer au développement d'un nouveau profil
Le développement d'une section à rupture de pont thermique pour une nouvelle extrusion d'aluminium est plus facile lorsque les informations sont organisées avant d'envisager l'outillage. L'objectif est de définir l'interface complète entre le profilé polyamide et le profilé aluminium.
Une séquence de développement pratique peut suivre plusieurs étapes :
- Examinez le dessin en aluminium :identifier les dimensions de la cavité, la géométrie des rainures, l'épaisseur de la paroi et les tolérances critiques.
- Confirmez l'exigence de séparation thermique :déterminer la distance prévue entre les sections d’aluminium intérieures et extérieures.
- Définissez la section de la bande :établir la largeur, la hauteur, l’épaisseur, les détails de verrouillage et toutes les caractéristiques spéciales.
- Passez en revue le processus d'assemblage :confirmer le sens d'insertion, la méthode de roulement et la force mécanique attendue.
- Évaluer le comportement de production :vérifier la stabilité dimensionnelle, la qualité de la surface et les performances de l'assemblage.
- Finaliser le cahier des charges de production :documenter la géométrie du profil convenue, la construction des matériaux, les points de contrôle et le formulaire de livraison.
Utilisez le profilé en aluminium comme référence principale
L'erreur la plus courante dans le développement de profilés est de commencer par une dimension générique de bande et d'essayer de forcer l'extrusion d'aluminium à y correspondre. L'approche la plus fiable est l'inverse : partir de l'extrusion et définir la section d'isolation autour de l'interface réelle.
Un profilé physique en aluminium peut être particulièrement utile lorsque le dessin d'extrusion ne représente pas entièrement la variation de fabrication. La comparaison du dessin avec la coupe réelle permet d'identifier des problèmes pratiques tels que la profondeur des rainures, le rayon des bords ou les différences dimensionnelles locales.
Maintenir les exigences thermiques et mécaniques ensemble
La bande ne doit pas être conçue pour une séparation thermique alors que son engagement mécanique est traité après coup. Les deux fonctions sont liées. Une section plus épaisse peut modifier la relation entre les cavités. Une forme de verrouillage différente peut modifier la force d'insertion. Un ajustement plus serré peut affecter le comportement de l'assemblage. Les décisions d’ingénierie doivent donc prendre en compte la section transversale complète.
Planifier la répétabilité
Une bonne section ne doit pas fonctionner qu’une seule fois. Il doit pouvoir être extrudé de manière cohérente, coupé ou enroulé de manière contrôlée, transporté sans déformation inutile et assemblé de manière répétée avec un comportement prévisible.
Comprendre le terme dans les recherches de produits
Lorsque les ingénieurs ou les équipes d'approvisionnement recherchentBandes à rupture de pont thermique PA66 GF25, le terme de recherche représente souvent une exigence technique plutôt qu'un seul produit universel. La partie « PA66 » identifie la famille des polyamides, tandis que « GF25 » indique le renfort à 25 % de fibre de verre. Les spécifications restantes dépendent toujours de l'extrusion d'aluminium et du processus d'assemblage prévu.
Pour cette raison, l’évaluation des produits doit passer du niveau des mots clés au niveau de l’ingénierie. Une bande techniquement appropriée est définie par la combinaison du matériau, des dimensions de la section, de la géométrie de verrouillage, de la cohérence de la production et de la compatibilité avec le profilé en aluminium cible.
Foire aux questions
A quoi servent les bandes à rupture de pont thermique ?
Ils sont utilisés pour séparer les sections intérieures et extérieures en aluminium et réduire le transfert de chaleur direct à travers les profilés en aluminium à rupture de pont thermique. La bande assure également une connexion mécanique au sein de l'extrusion d'aluminium lorsque la géométrie et le processus d'assemblage sont correctement adaptés.
En quel matériau sont fabriqués ces profilés à rupture de pont thermique ?
Le matériau central est du nylon PA66 renforcé de 25 % de fibre de verre. Cette construction renforcée est communément identifiée sous le nom de PA66 GF25 et est sélectionnée pour la rigidité, la stabilité dimensionnelle et les caractéristiques mécaniques requises par les systèmes en aluminium à rupture de pont thermique.
Quels types de profils sont couramment disponibles ?
Les familles de sections courantes incluent les profils I-Type, C-Type et T-Type. Des sections de forme spéciale peuvent également être développées pour les extrusions d'aluminium présentant des dimensions de cavité ou des géométries de verrouillage inhabituelles.
Où les profilés à rupture de pont thermique sont-ils couramment utilisés ?
Les applications typiques incluent les fenêtres en aluminium, les portes en aluminium, les systèmes de murs-rideaux, les meneaux, les traverses et autres profilés architecturaux en aluminium qui nécessitent une séparation thermique entre les sections intérieures et extérieures.
La section transversale peut-elle être personnalisée ?
Oui. Une section personnalisée peut être développée autour d'un dessin de profil en aluminium ou d'un profil physique, en prêtant attention à la largeur, à la hauteur, à l'épaisseur de la bande, à la structure des rainures, à la géométrie de verrouillage et à la méthode d'assemblage prévue.
Quelles informations sont utiles pour une bande à rupture de pont thermique sur mesure ?
Les informations utiles incluent le dessin du profilé en aluminium ou le profil physique, les dimensions de bande requises, la structure de verrouillage, la séparation thermique cible et la méthode d'insertion ou de profilage utilisée lors de l'assemblage.
Quels formulaires de fourniture peuvent être utilisés ?
Les spécifications appropriées peuvent être fournies sous forme de bandes droites, y compris des longueurs de 6 mètres par pièce, ou sous forme de profils enroulés tels que 500 mètres par rouleau. La forme pratique dépend de la géométrie du profil et du processus de production en aval.
Quelles caractéristiques de qualité doivent être évaluées ?
L'évaluation peut inclure les dimensions du profil, l'apparence, la densité, la dureté Shore, la résistance à la traction longitudinale et transversale, la résistance à l'eau, le vieillissement thermique et les caractéristiques de dilatation linéaire, selon les exigences applicables au système prévu.
L’assistance technique peut-elle couvrir les problèmes de montage ?
L'assistance technique peut traiter la conception des fentes de profilés, l'insertion de bandes, les conditions de profilage et les problèmes courants tels qu'une insertion difficile, des fissures ou une résistance au cisaillement insuffisante. L’examen conjoint du processus d’extrusion et d’assemblage de l’aluminium peut aider à identifier la cause sous-jacente.
Comment les ingénieurs devraient-ils comparer les différentes options de bandes à rupture de pont thermique ?
Comparez la construction des matériaux, les dimensions des profilés, la géométrie de verrouillage, la cohérence dimensionnelle, la compatibilité des assemblages, l'approche d'inspection et le formulaire de fourniture. La comparaison la plus significative est basée sur la mesure dans laquelle la bande correspond à l'extrusion d'aluminium réelle plutôt que sur le seul nom du produit.
Une liste de contrôle des spécifications pratiques
Avant de finaliser un profil de rupture de pont thermique, il est utile de confirmer les principales variables techniques en un seul endroit. La liste de contrôle ci-dessous peut être utilisée lors de l'examen du profil, de la communication avec les fournisseurs, de la préparation des outils ou de l'approbation de la production.
- Confirmez la construction du matériau PA66 et l'exigence de renforcement de 25 % en fibre de verre.
- Mesurez la largeur et la profondeur de la cavité en aluminium.
- Vérifiez la forme de la rainure et la géométrie de verrouillage.
- Définissez l’épaisseur de bande requise et la dimension de séparation.
- Vérifiez la section transversale de la bande par rapport au véritable profilé en aluminium.
- Examinez les conditions d’insertion et de profilage avant l’approbation de la production.
- Confirmer les points d’inspection dimensionnelle et les tolérances acceptables.
- Vérifiez le formulaire de fourniture droit ou enroulé requis.
- Documentez le dessin de profil convenu et les caractéristiques techniques critiques.
- Conservez les dossiers de production et d’inspection à des fins de traçabilité.
Cette liste de contrôle ne remplace pas les exigences techniques d'un système de fenêtre, de porte ou de façade spécifique. Il fournit un cadre pratique pour s'assurer que l'interface entre le matériau et le profil a été définie avant le début de la production.
L'idée centrale reste simple : les performances de rupture de pont thermique commencent par une séparation efficace, mais des performances fiables du système nécessitent une section transversale correctement adaptée, une extrusion contrôlée, des dimensions stables et un processus d'assemblage compatible.
Besoin d'adapter une bande à votre extrusion d'aluminium ?
Partagez le dessin du profil en aluminium, les détails physiques du profil, les dimensions requises et la méthode d'assemblage afin que la géométrie de section appropriée puisse être examinée pour votre système en aluminium à rupture de pont thermique.
contactez-nous pour discuter des exigences de votre profil