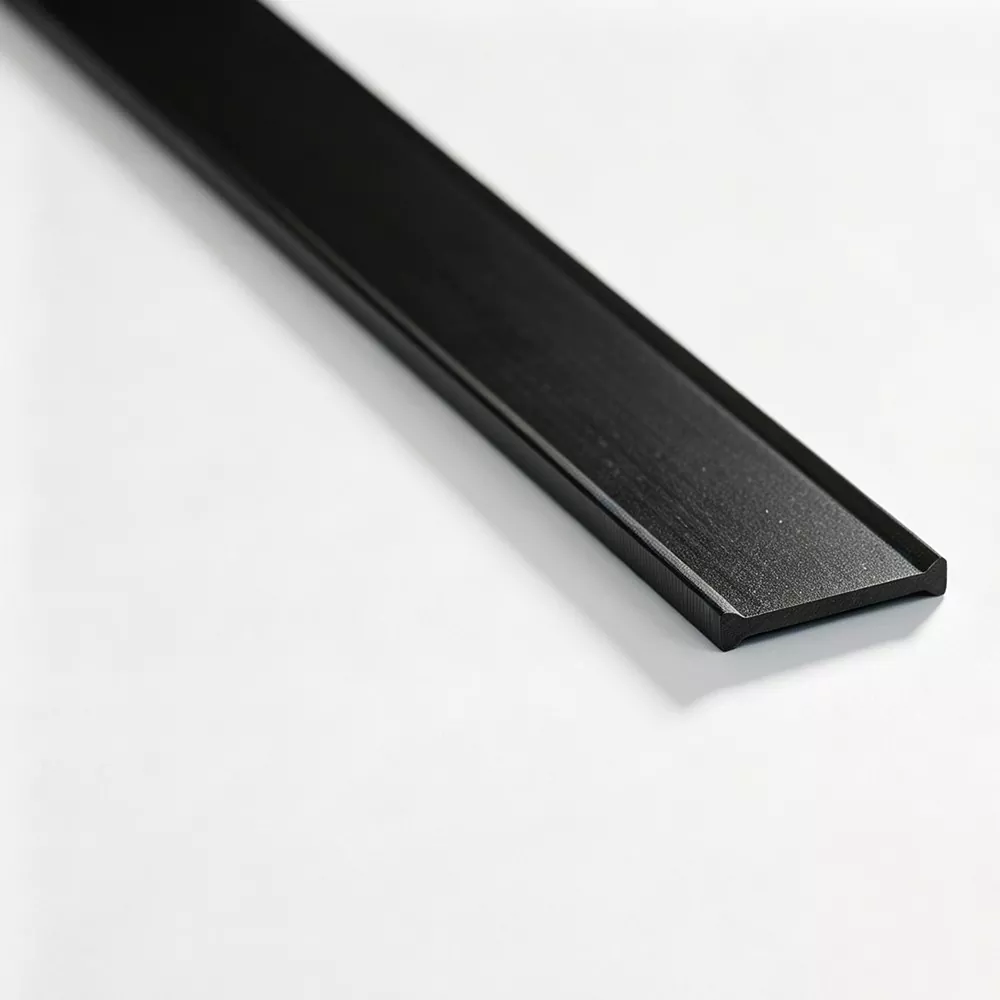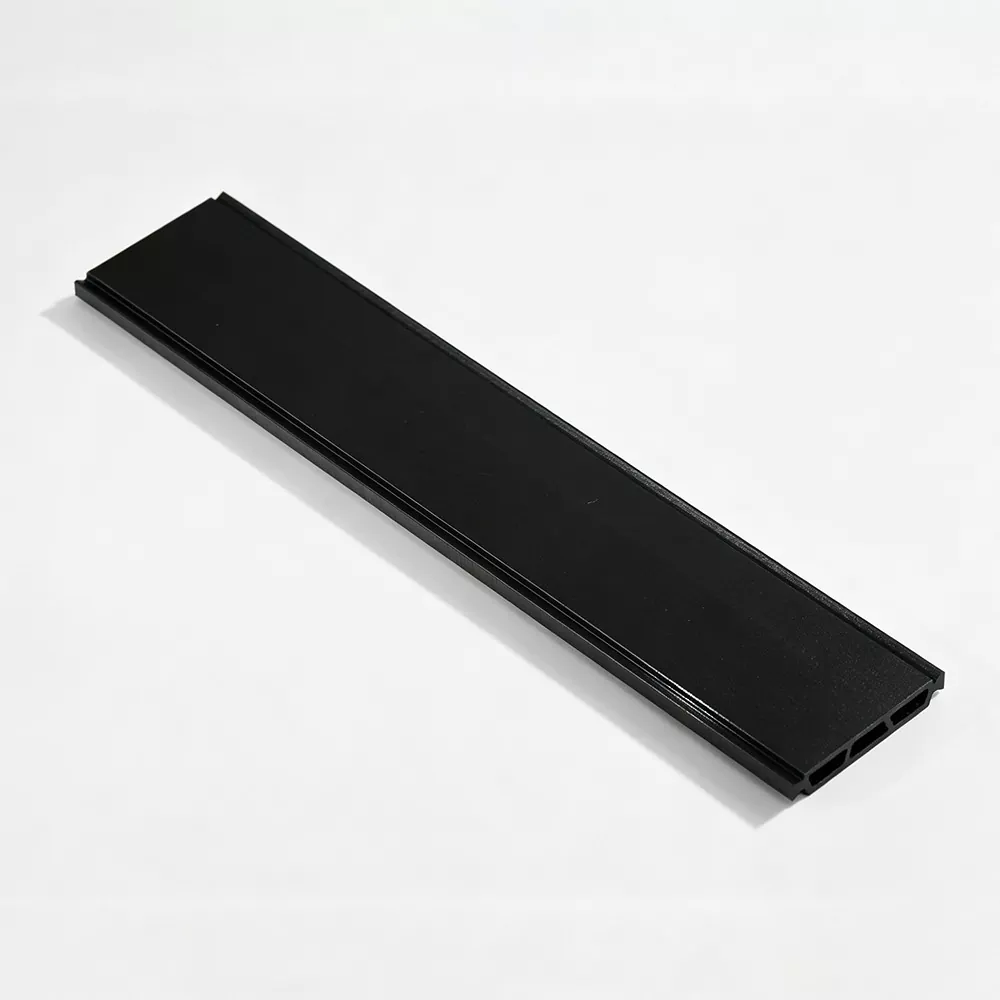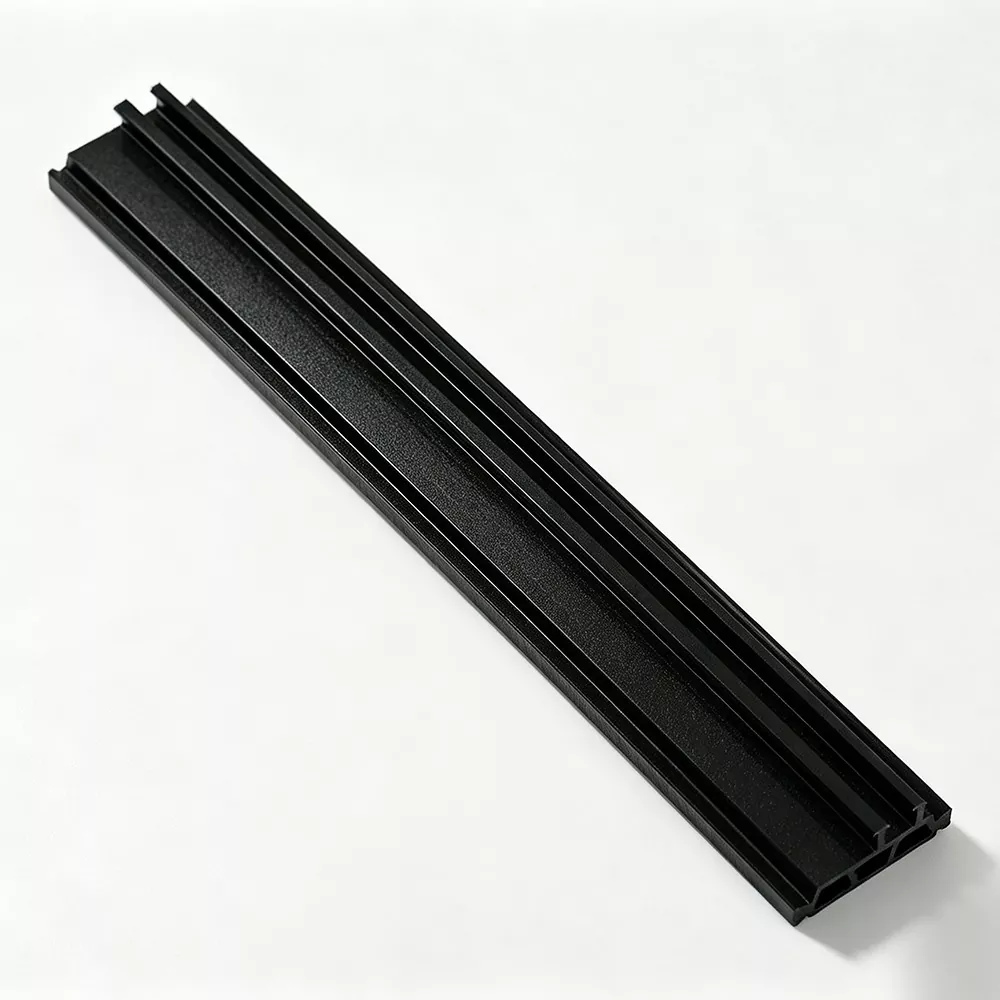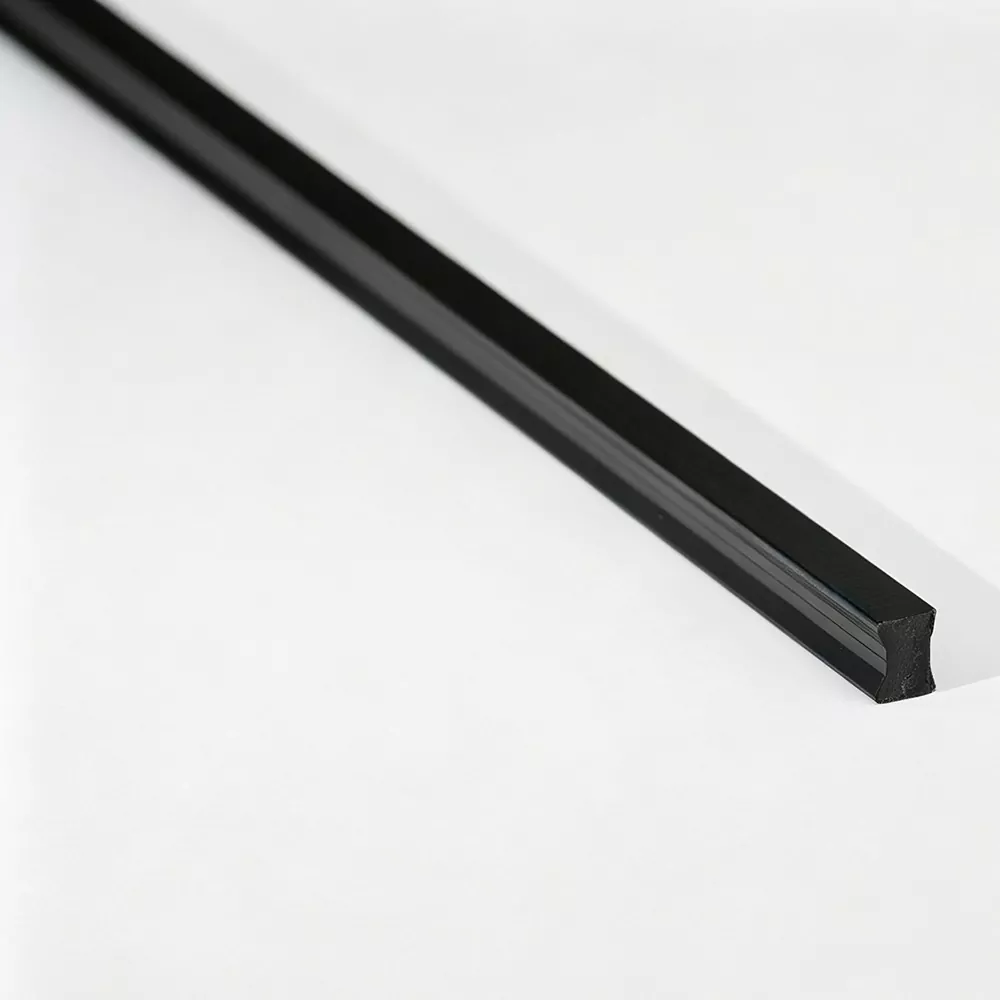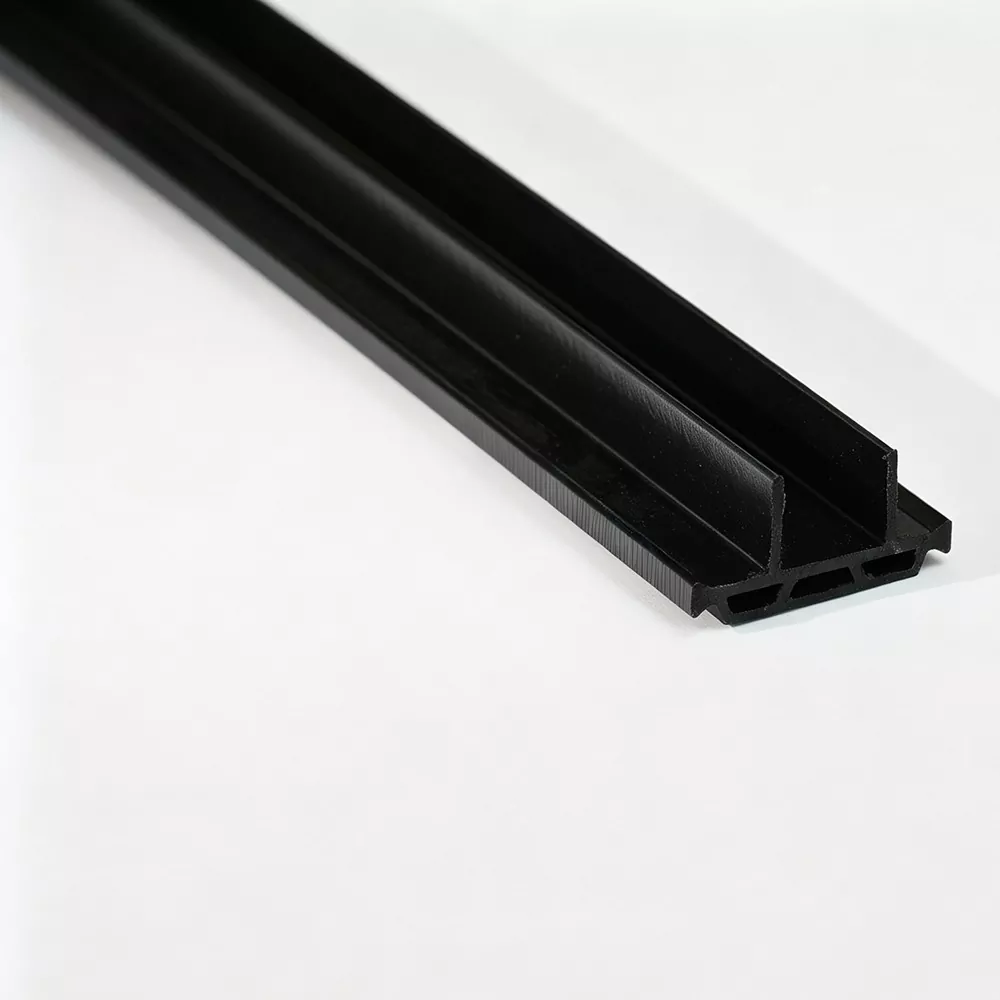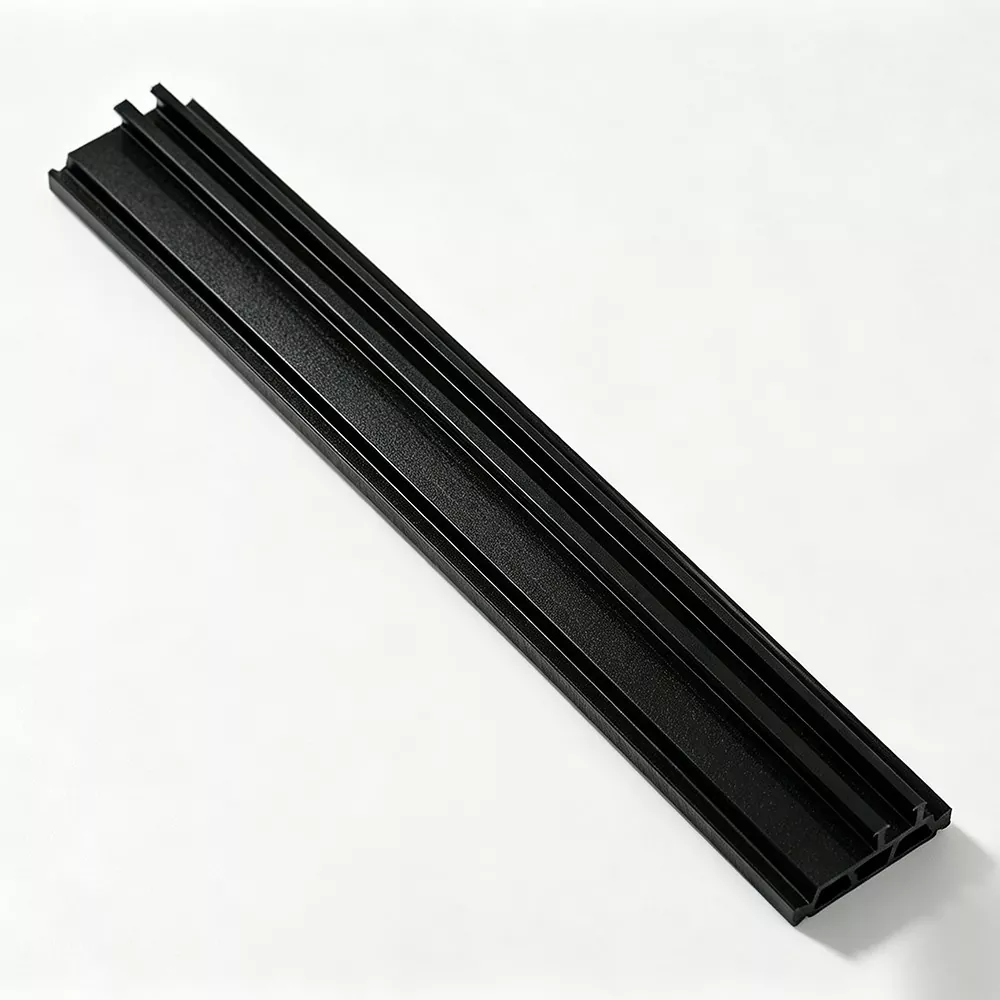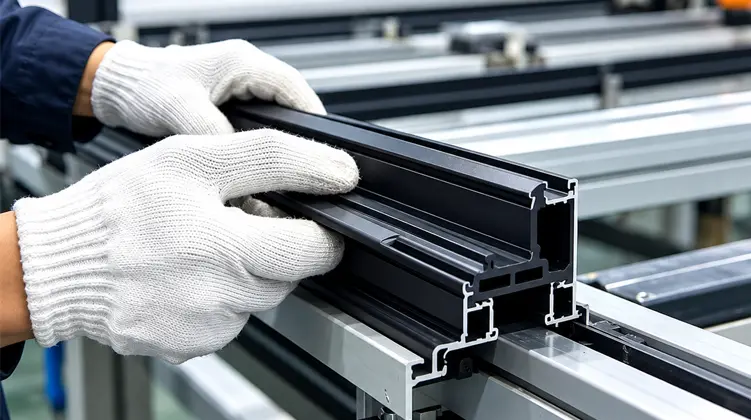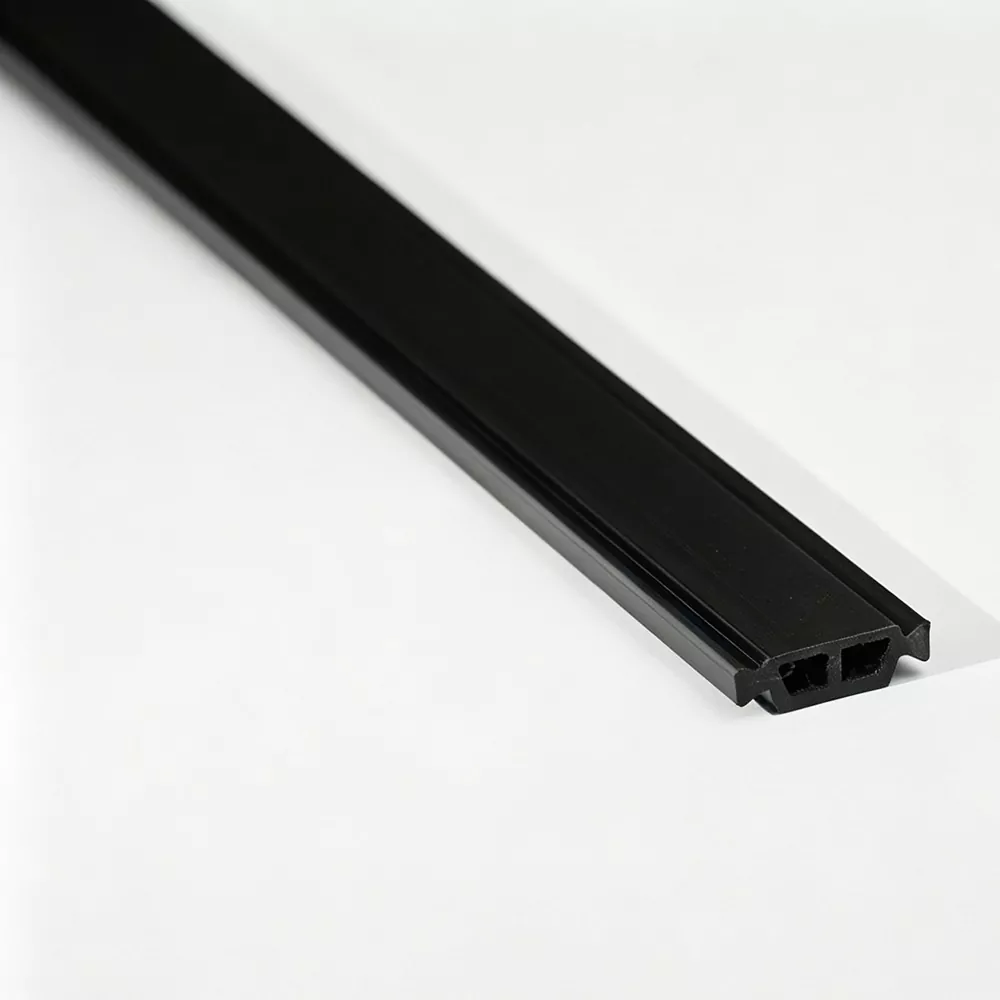
Bandes à rupture de pont thermique PA66 GF25sont des profilés en polyamide renforcé utilisés pour séparer les sections intérieures et extérieures en aluminium dans les systèmes de fenêtres, de portes et de murs-rideaux à rupture de pont thermique. Leurs performances ne dépendent pas seulement de la qualité nominale du matériau. La distribution des fibres de verre, la géométrie de la section transversale, la précision dimensionnelle, la résistance mécanique et la compatibilité avec la cavité en aluminium influencent toutes l'assemblage fini. Ce guide explique comment fonctionne le matériau, en quoi les formes de profilés courantes diffèrent, quelles dimensions doivent être vérifiées, comment l'extrusion et le contrôle qualité affectent la cohérence et quelles informations techniques sont utiles lors du développement d'un profilé pour un système en aluminium spécifique.
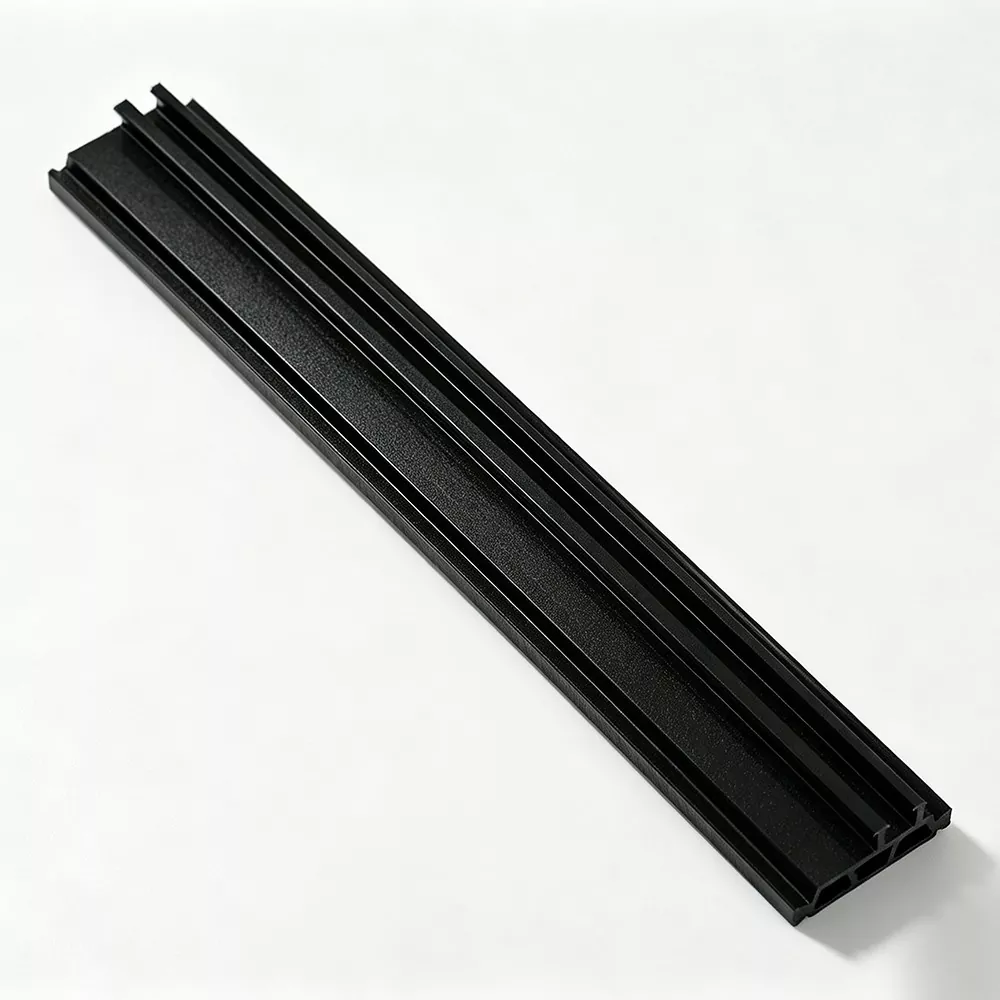
Table des matières
Explorez le guide- 01Quel est le matériau ?
- 02Composition PA66 et fibre de verre
- 03Comment fonctionne la séparation thermique
- 04Propriétés mécaniques et dimensionnelles
- 05Types de sections courants
- 06Bandes assorties aux profilés en aluminium
- 07Fabrication et extrusion
- 08Inspection et tests de qualité
- 09Applications typiques
- 10Développement de profil personnalisé
- 11Liste de contrôle de sélection pratique
- 12Foire aux questions
01Qu'est-ce qu'un profil à rupture de pont thermique PA66 GF25 ?
Un profilé à rupture de pont thermique est un composant non métallique installé entre des sections d'aluminium distinctes pour interrompre le chemin de transfert de chaleur direct à travers un cadre métallique.
L'aluminium est largement utilisé dans les cadres architecturaux car il est léger, réalisable et structurellement utile. Cependant, l’aluminium conduit également facilement la chaleur. Lorsque les parties intérieures et extérieures d’un cadre en aluminium restent directement reliées, la chaleur peut traverser le cadre plus facilement. Une rupture de pont thermique crée une séparation entre ces sections métalliques et modifie la façon dont la chaleur se déplace à travers le profilé assemblé.
Le polyamide est couramment choisi pour ce rôle car il combine des caractéristiques isolantes avec des propriétés mécaniques adaptées à l'assemblage de profilés. Les qualités renforcées sont utilisées lorsque la bande doit conserver sa forme et rester solidement engagée dans l'aluminium pendant les opérations d'insertion ou de laminage.
Le produit n'est pas simplement une entretoise en plastique. Sa section transversale doit être conçue pour s'adapter à la cavité en aluminium, s'engager dans les rainures et résister aux forces générées lors de la fabrication et de l'entretien. Un profil adapté nécessite donc à la fois une cohérence des matériaux et un contrôle dimensionnel précis.
02Comprendre le PA66 et le renforcement à 25 % de fibre de verre
Le PA66, également connu sous le nom de polyamide 66 ou nylon 66, est un thermoplastique technique utilisé dans les composants nécessitant une combinaison de résistance, de rigidité et de contrôle dimensionnel. La désignation GF25 indique que le composé contient 25 % de fibre de verre en poids. Ces fibres renforcent la matrice polymère et modifient son comportement mécanique.
Pourquoi le PA66 est-il utilisé ?
Le PA66 offre un équilibre utile entre résistance mécanique, résistance à la chaleur et aptitude au traitement pour les profils techniques. Ses propriétés le rendent adapté aux composants qui doivent conserver une forme définie tout en étant manipulés, assemblés et exposés à des conditions environnementales changeantes.
Pour les applications à rupture de pont thermique, la sélection des matériaux doit prendre en compte l’environnement complet de traitement et de service. Le conditionnement de l'humidité, l'exposition à la température, les dimensions du profil et les forces d'assemblage peuvent tous influencer le comportement d'un composant en polyamide.
Qu'ajoute le GF25 ?
Les fibres de verre augmentent la rigidité et contribuent à améliorer la stabilité dimensionnelle par rapport à un composé polyamide non renforcé. Le renforcement est particulièrement pertinent lorsqu’un profilé long et étroit doit résister à la déformation lors de la manipulation et de l’assemblage du profilé aluminium.
Rigidité supérieure
Le renforcement en fibre de verre augmente la rigidité, aidant le profilé à conserver sa section transversale conçue pendant le traitement et l'installation.
Contrôle dimensionnel
Le composé renforcé prend en charge des dimensions de profil plus stables lorsque les conditions d'extrusion et de refroidissement sont correctement contrôlées.
Engagement mécanique
Une résistance et une rigidité appropriées aident la bande à rester en prise avec les rainures en aluminium pendant l'insertion et le profilage.
Propriétés directionnelles
L’orientation des fibres influence le comportement longitudinal et transversal, ce qui rend la conception de l’extrusion et le contrôle du processus importants.
Le pourcentage de fibre de verre à lui seul ne décrit pas toutes les caractéristiques de performance. Deux composés ayant le même niveau de renforcement nominal peuvent se comporter différemment en raison de la qualité de la résine, de la longueur des fibres, de la répartition des fibres, des conditions d'humidité et de l'historique du traitement. L'évaluation technique doit donc inclure à la fois des informations sur les matériaux et les résultats des tests de profil fini.
03Comment fonctionne la séparation thermique dans les cadres en aluminium ?
La séparation thermique fonctionne en remplaçant une connexion métallique continue par une section à faible conductivité. Dans un cadre à rupture de pont thermique, les composants intérieurs et extérieurs en aluminium sont séparés par des profilés en polyamide. Cela interrompt le chemin conducteur direct qui autrement s'étendrait à travers le cadre en aluminium.
Interruption du chemin de transfert de chaleur du métal
La chaleur se déplace à travers les matériaux en fonction de leurs propriétés thermiques et de la géométrie de l'assemblage. L'aluminium conduit la chaleur beaucoup plus facilement que le polyamide. L'introduction d'un profilé en polyamide entre deux pièces en aluminium modifie donc le parcours du flux thermique à travers le cadre.
La largeur de la section isolante, la forme du profil et la géométrie métallique environnante contribuent toutes au comportement thermique du système fini. Une rupture de pont thermique plus large peut permettre un trajet plus long à travers le matériau isolant, mais la largeur ne doit pas être considérée isolément. La conception complète du cadre doit être évaluée.
Pourquoi le système de fenêtre complet est important
Une bande à rupture de pont thermique ne peut pas déterminer à elle seule la performance thermique d’une fenêtre ou d’un mur-rideau entier. La configuration du vitrage, la profondeur du cadre, les fuites d'air, les joints d'étanchéité, la conception du drainage, la quincaillerie et les détails d'installation sont également importants. La bande est un composant important au sein d’un assemblage technique plus grand.
04Résistance mécanique et stabilité dimensionnelle
Les performances mécaniques sont essentielles car un profilé à rupture de pont thermique ne doit pas seulement séparer deux profilés en aluminium. Il doit également y rester solidement connecté. Lors de l'assemblage, la bande peut subir une pression d'insertion, des forces de roulement, un frottement et une contrainte localisée autour de ses éléments de verrouillage.
Résistance à la traction longitudinale
La résistance à la traction longitudinale décrit la résistance aux forces de traction sur la longueur d'une bande extrudée. Cela est pertinent lorsque les profils sont manipulés, transportés, insérés ou traités via un équipement. L'orientation des fibres dans la direction d'extrusion peut influencer cette propriété.
Résistance au cisaillement transversal
La résistance transversale est importante car les forces appliquées à travers le profilé peuvent affecter la connexion entre la bande de polyamide et les profilés en aluminium. La géométrie de verrouillage, les dimensions des rainures, l'état des matériaux et le processus de profilage contribuent tous à l'intégrité mécanique du profilé assemblé.
Stabilité dimensionnelle
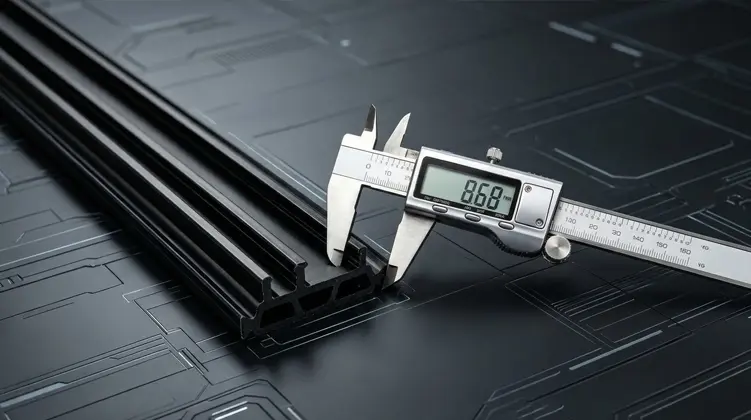
La stabilité dimensionnelle concerne la capacité d'un profil à conserver sa forme et ses dimensions prévues. La largeur, la hauteur, l'épaisseur de la paroi et les caractéristiques de verrouillage doivent rester dans les tolérances convenues afin que la bande puisse s'adapter de manière cohérente à la cavité en aluminium.
Les changements de teneur en humidité et de température peuvent affecter les dimensions et le comportement mécanique du polyamide. Les environnements de stockage, de conditionnement et de production doivent être pris en compte lors de la définition des méthodes d'inspection et des exigences d'assemblage.
- Vérifiez les propriétés de traction longitudinale pour les exigences de manipulation et de traitement.
- Examinez la résistance transversale et le comportement au cisaillement de la structure de verrouillage prévue.
- Confirmez la largeur, la hauteur, l’épaisseur et les dimensions transversales critiques.
- Tenez compte du conditionnement à l’humidité et de l’exposition à la température pendant l’évaluation.
- Évaluez le profil après le processus d’insertion ou de laminage prévu.
05Types de sections courantes et leurs utilisations
Les profils à rupture de pont thermique sont disponibles dans différentes configurations de section transversale. Le type correct dépend de la forme de la cavité en aluminium, de la structure de verrouillage et de la méthode de production utilisée pour assembler les profilés métalliques.
Profils de type I
Les profilés de type I ont généralement une section relativement droite et sont utilisés avec des cavités en aluminium à rainure droite compatibles. Leur adéquation dépend des dimensions et des caractéristiques d'engagement de l'extrusion spécifique. La bande doit être bien ajustée sans force d'insertion excessive ni mouvement indésirable.
Profils de type C
Les profilés de type C ont une section transversale conçue pour les cavités en aluminium incurvées, étagées ou spécialement formées. La géométrie peut aider à créer un engagement mécanique défini lorsque la rainure en aluminium est conçue pour cette section.
Profils de type T
Les profils de type T utilisent une configuration tête et tige. La tête plus large et la section de connexion plus étroite doivent correspondre à la rainure de réception et aux exigences d'assemblage du profilé en aluminium. Une correspondance précise est importante pour éviter les interférences lors de l'insertion et du roulement.
Profils de forme spéciale
Certains systèmes en aluminium utilisent des cavités qui ne peuvent pas être adaptées à une forme de profilé standard. Des sections de forme spéciale peuvent être développées autour d'un dessin, d'une spécification dimensionnelle ou d'informations de profil physique. La conception doit tenir compte de la section transversale complète, y compris les détails de verrouillage et tout changement local d'épaisseur.
| Type de profil | Caractéristique structurelle typique | Principale considération de correspondance |
|---|---|---|
| Type I | Section transversale généralement droite | Compatibilité avec les rainures droites et les dimensions des cavités |
| Type C | Géométrie d'engagement incurvée ou étagée | Correspondant à la forme de la cavité en aluminium et à la zone de verrouillage |
| Type T | Configuration tête et tige | Largeur de tête, dimensions de tige et ouverture de rainure assorties |
| De forme spéciale | Section transversale personnalisée pour une extrusion particulière | Précision du dessin, méthode d'assemblage et dimensions fonctionnelles |
Les noms de profil sont utiles pour la classification initiale, mais ils ne suffisent pas à confirmer la compatibilité. Les fabricants doivent comparer les dessins en coupe réelle et les dimensions critiques avant de sélectionner un type.
06Comment faire correspondre la bande avec un profilé en aluminium
L'adaptation de la rupture de pont thermique à l'extrusion d'aluminium est l'une des étapes les plus importantes de la sélection du produit. Un profil qui ressemble à la section requise peut toujours avoir une fonction de verrouillage, une largeur ou une hauteur inadaptées. La cavité réceptrice doit être considérée comme le point de départ de la sélection.
Bandes à rupture de pont thermique PA66 GF25doit être évalué par rapport au dessin du profilé en aluminium et au processus d'assemblage réel, plutôt que sélectionné uniquement par le nom du produit.
| Détail du profil en aluminium | Dimension ou caractéristique de la bande | Que vérifier |
|---|---|---|
| Largeur de la cavité | Largeur de bande | Ajustement, engagement et tolérance dimensionnelle |
| Profondeur de la cavité | Hauteur du profil | Assise correcte dans la section en aluminium |
| Structure de la rainure | Géométrie de verrouillage | Compatibilité avec l'insertion et le profilage |
| Séparation requise | Épaisseur de bande et conception de section | Espace disponible et configuration du système |
| Matériel de montage | Tolérances de profil et détails d'engagement | Force d'insertion, conditions de roulement et stabilité |
| Méthode d'approvisionnement et de transformation | Longueur et forme de fourniture | Compatibilité avec les lignes de découpe, de manutention et de production |
Vérifiez la section transversale complète
La largeur et la hauteur ne sont que deux parties de l’examen dimensionnel. L'ouverture de la rainure, les épaulements de verrouillage, l'épaisseur de la paroi, les rayons des coins et les transitions locales peuvent également affecter l'ajustement. De petites différences dans ces zones peuvent modifier la résistance à l'insertion ou la façon dont la bande se verrouille dans l'aluminium.
Considérez la méthode d'assemblage
Les processus d'insertion et de laminage imposent différentes exigences au profil. Une section qui s'adapte dimensionnellement à la cavité peut encore être difficile à traiter si la géométrie de verrouillage ou l'état de surface n'est pas adapté. L’évaluation doit donc inclure l’équipement prévu et les paramètres de production.
07Processus de fabrication derrière des profils cohérents
La fabrication par extrusion transforme un composé polymère renforcé en un profilé continu avec une section définie. Une production stable nécessite le contrôle des matériaux entrants, des conditions de composition, des paramètres d'extrusion, du refroidissement, du façonnage et de la découpe.
Préparation des matières premières
La résine PA66 et la fibre de verre sont les principaux matériaux du composé renforcé. Les contrôles des matériaux entrants peuvent inclure l'indice de fluidité, la teneur en fibre de verre et l'état d'humidité. Ces facteurs influencent le comportement à l'état fondu, la répartition des fibres et la cohérence du profil fini.
Le contrôle de l'humidité est particulièrement important lors du traitement du polyamide. Les procédures de manipulation et de séchage du matériau doivent être adaptées à la résine et aux conditions de production. Une préparation incorrecte peut affecter l’apparence de la surface et la stabilité du traitement.
Extrusion à double vis
L'extrusion à double vis est utilisée pour traiter et façonner des composés thermoplastiques renforcés. La configuration des vis et les conditions de fonctionnement influencent le mélange des matériaux, le mouvement de la matière fondue et la distribution des fibres. Une matrice appropriée forme alors la géométrie de section transversale requise.
Refroidissement et mise en forme
Après avoir quitté la filière, le profilé extrudé passe par un processus contrôlé de refroidissement et de mise en forme. La température, la vitesse de traction et les conditions de refroidissement influencent la stabilité dimensionnelle. Si ces paramètres ne sont pas équilibrés, le profil peut présenter des variations dimensionnelles, des déformations ou des défauts de surface.
Orientation et coupe des fibres
L'orientation de la fibre de verre est affectée par le flux de matière à travers le système d'extrusion et la filière. Il contribue aux propriétés mécaniques directionnelles du profilé fini. Une fois la section refroidie et stabilisée, une découpe de précision produit la longueur de fourniture requise.
- Préparation du matériel :Vérifiez l'état de la résine, la teneur en fibre de verre et l'humidité avant le traitement.
- Alimentation composée :Maintenir des conditions stables d’alimentation et de mélange des matériaux.
- Moulage par extrusion :Utilisez la matrice appropriée et les paramètres d’extrusion contrôlés pour former la section.
- Refroidissement et mise en forme :Stabilisez le profil tout en contrôlant la température et la vitesse de traction.
- Contrôle dimensionnel :Examinez les dimensions transversales et l’état de la surface pendant la production.
- Découpe de précision :Coupez le profilé fini à la longueur de livraison convenue et inspectez l'aspect final.
Pour des spécifications appropriées, des bandes droites peuvent être fournies à 6 mètres par pièce, tandis que des profils enroulés compatibles peuvent être fournis à 500 mètres par rouleau. La forme appropriée dépend de la géométrie de la section, des exigences de manipulation et de la méthode de traitement en aval.
08Inspection de la qualité et éléments de test importants
L'évaluation de la qualité doit couvrir les caractéristiques des matériaux, la précision dimensionnelle, le comportement mécanique et l'état du profilé fini. Un seul test ne peut pas répondre à toutes les exigences d’un système à rupture de pont thermique en aluminium. Les critères d'inspection doivent être liés à l'application prévue et aux spécifications techniques convenues pour le produit.
Contrôles des matières entrantes
L'inspection à l'arrivée peut examiner l'identification de la résine, le comportement d'écoulement à l'état fondu, la teneur en fibre de verre et l'humidité. Des matières premières homogènes fournissent une base plus stable pour le contrôle de l’extrusion et du profil fini.
Inspection en cours de processus
Pendant la production, les dimensions des sections transversales et l'état de la surface peuvent être vérifiés à intervalles définis. L’enregistrement des paramètres du processus permet d’identifier les variations et prend en charge la traçabilité de la production. Les points d'inspection peuvent inclure la largeur, la hauteur, l'épaisseur, la forme du profil et les défauts de surface visibles.
Évaluation en laboratoire
Selon les spécifications, les tests en laboratoire peuvent inclure la densité, la dureté Shore, la résistance à la traction longitudinale et transversale, la résistance à l'eau, le vieillissement thermique et les caractéristiques de dilatation linéaire. La méthode d'essai applicable et les exigences de conditionnement doivent être définies avant que les résultats ne soient comparés.
Inspection du produit fini
Avant expédition, l'apparence et les dimensions des bandes finies peuvent être vérifiées. L'emballage et la manipulation doivent également protéger le profilé de la flexion, de la contamination et des dommages mécaniques inutiles. Un rapport d'inspection en anglais peut prendre en charge la communication technique et l'examen de la qualité entrant.
| Article d'inspection | Ce qu'il évalue | Pourquoi c'est important |
|---|---|---|
| Contenu en fibre de verre | Proportion de renfort dans le composé | Prend en charge la cohérence des matériaux et le contrôle des spécifications |
| Contrôle dimensionnel | Largeur, hauteur, épaisseur et section transversale | Confirme l'ajustement avec la cavité en aluminium |
| Dureté Shore | Résistance à l'indentation selon une méthode définie | Fournit une propriété matérielle pour la révision des spécifications |
| Résistance à la traction | Comportement mécanique longitudinal et transversal | Aide à évaluer les exigences de manipulation et d’assemblage |
| Résistance à l'eau | Comportement sous exposition à l'humidité définie | Prend en charge l'évaluation de l'environnement de service prévu |
| Vieillissement thermique | Modifications de la propriété après une exposition à la chaleur définie | Aide à évaluer la stabilité des matériaux dans des conditions de test |
| Expansion linéaire | Changement dimensionnel avec la température | Utile pour considérer l'ajustement du profil en fonction des changements de température |
Les résultats des tests doivent être interprétés en utilisant la méthode, la préparation des échantillons, le conditionnement et les critères d'acceptation pertinents. Une spécification de qualité significative identifie à la fois la propriété testée et les conditions dans lesquelles le résultat est obtenu.
09Applications dans les fenêtres, les portes et les murs-rideaux
Les profilés en polyamide renforcé sont utilisés dans une gamme de systèmes architecturaux en aluminium. La conception des sections et les exigences mécaniques varient en fonction de la structure du cadre, de la configuration de l'ouverture et du processus d'assemblage.
Fenêtres en aluminium
Dans les cadres et châssis de fenêtres à rupture de pont thermique, la bande sépare les sections intérieures et extérieures en aluminium. Sa section doit correspondre aux cavités du cadre et de l'ouvrant tout en conservant un engagement approprié lors du montage. Les concepteurs de systèmes de fenêtres prennent également en compte la profondeur du cadre, la disposition des vitrages, l'étanchéité aux intempéries et le drainage.
Portes en aluminium
Les profilés de porte peuvent subir des opérations répétées et des charges mécaniques autour des charnières, des serrures et des sections de connexion. La rupture de pont thermique doit s'adapter au profilé en aluminium et rester stable pendant la fabrication et l'utilisation. La conception complète de la porte détermine la géométrie de la section requise et les spécifications mécaniques.
Systèmes de murs-rideaux
L’ossature des murs-rideaux comprend généralement des meneaux verticaux et des traverses horizontales. Des sections à rupture de pont thermique sont incorporées dans des composants en aluminium compatibles pour séparer les pièces métalliques intérieures et extérieures. Les dimensions du profil, les détails de connexion et les exigences structurelles doivent être pris en compte ensemble.
Autres profilés architecturaux en aluminium
Les extrusions architecturales spéciales peuvent utiliser des formes ou des dimensions de cavité non standard. Dans ces cas, un profil développé autour du dessin d’extrusion peut aider à répondre aux exigences spécifiques d’engagement et de séparation. Le processus de conception doit inclure la géométrie de l'aluminium et la méthode d'assemblage dès le début.
Cadres et châssis de fenêtres
Utilisé entre les sections de cadre en aluminium intérieures et extérieures compatibles.
Systèmes de cadre de porte
Conçu autour de la structure des rainures et des besoins mécaniques des extrusions de portes.
Meneaux de mur-rideau
Appliqué dans des sections de charpente verticales avec des cavités à rupture de pont thermique appropriées.
Traverses de mur-rideau
Adapté aux profilés horizontaux en aluminium et à leurs exigences d'assemblage.
10Développement de profils personnalisés et coordination technique
Toutes les extrusions d'aluminium n'utilisent pas une géométrie standard à rupture de pont thermique. Un profil personnalisé peut être nécessaire lorsque les dimensions de la cavité, la structure de verrouillage ou la séparation requise diffèrent des sections couramment utilisées. Le processus de développement doit commencer par une compréhension claire du profilé en aluminium récepteur.
Informations pour l'évaluation du profil
Un dessin d'extrusion d'aluminium est un point de départ utile car il montre les détails de la cavité et du verrouillage qui déterminent la forme du profil requise. Les informations dimensionnelles doivent identifier les largeurs, hauteurs, sections de mur, ouvertures de rainures et tolérances critiques.
Il est également utile de définir la méthode d'assemblage prévue, l'équipement de production, la longueur de bande requise et toute exigence particulière en matière d'apparence ou d'emballage. Ces détails réduisent l'incertitude lors de l'évaluation du profil et du développement d'outils.
Options de personnalisation typiques
- Coupe transversale:Type I, type C, type T ou conception de forme spéciale.
- Dimensions:Largeur, hauteur, épaisseur et détails de verrouillage personnalisés.
- Couleur:Sélection des couleurs selon le matériau convenu et les spécifications de production.
- Longueur:Longueurs de coupe droite ou formes d'approvisionnement en bobines appropriées.
- Identification:Marquage laser lorsque requis par les spécifications du produit.
- Conditionnement:Dispositions d'emballage adaptées au stockage, au transport et à la manutention de la production.
Flux de travail de développement
- Révision des dessins :Vérifiez la section transversale en aluminium, les dimensions et la géométrie de verrouillage.
- Évaluation du profil :Confirmez la section de bande requise et identifiez les dimensions de correspondance critiques.
- Préparation des outillages :Développer ou ajuster la filière d'extrusion pour la section transversale spécifiée.
- Extrusion d'essai :Évaluez le profil formé et examinez ses caractéristiques dimensionnelles.
- Confirmation des dimensions :Vérifiez le profil par rapport au dessin convenu et aux exigences techniques.
- Modalités de production :Confirmez les spécifications finales, les exigences d’inspection et le formulaire de fourniture.
La coordination technique devrait se poursuivre tout au long des étapes de développement. Si l'insertion est difficile, si des fissures se produisent ou si la résistance au cisaillement est insuffisante, l'investigation devra peut-être prendre en compte ensemble l'état du matériau, la géométrie du profil, les dimensions des rainures et les paramètres d'assemblage.
11Une liste de contrôle de sélection pratique pour les fabricants
La sélection des produits est plus fiable lorsque les exigences en matière de matériaux et les détails des profilés en aluminium sont examinés comme une seule et même spécification. La liste de contrôle suivante peut aider les équipes d'ingénierie et d'achat à organiser les informations nécessaires avant de confirmer un profil.
Matériau et renfort
- Confirmez le matériau de base PA66 et le renfort spécifié à 25 % en fibre de verre.
- Examinez l’état des matériaux et les informations de traitement pertinentes.
- Identifier les propriétés mécaniques requises pour l'assemblage prévu.
Géométrie et dimensions du profil
- Confirmez le type de section transversale et toutes les dimensions critiques.
- Comparez la géométrie de la bande avec la structure de la cavité et de la rainure en aluminium.
- Définissez des tolérances dimensionnelles pour les fonctions qui contrôlent l'ajustement et le verrouillage.
Exigences de fabrication et de qualité
- Examiner la cohérence de l’extrusion et les modalités d’inspection dimensionnelle.
- Identifier les exigences applicables en matière d’essais mécaniques, thermiques et environnementaux.
- Confirmer les attentes en matière d’inspection des produits finis et de rapports.
Détails de la demande et de la fourniture
- Identifiez si le profilé est destiné à des fenêtres, des portes, des murs-rideaux ou un autre système en aluminium.
- Précisez le processus d'insertion ou de profilage utilisé par le fabricant de profilés en aluminium.
- Confirmez les longueurs requises, le formulaire de fourniture, l’emballage et l’identification du produit.
Bandes à rupture de pont thermique PA66 GF25doit finalement être sélectionné en fonction des exigences techniques du système en aluminium. La désignation du matériau est un point de départ important, mais une intégration réussie dépend de la relation entre les propriétés du composé, la section transversale, la précision dimensionnelle et les conditions d'assemblage.
12Foire aux questions
Que signifie PA66 GF25 ?
PA66 fait référence au polyamide 66, un thermoplastique technique. GF25 indique que le composé contient 25 % de fibre de verre en poids. Le renfort augmente la rigidité et soutient la stabilité dimensionnelle par rapport à un composé PA66 non renforcé.
Pourquoi la fibre de verre est-elle ajoutée aux profilés à rupture de pont thermique en polyamide ?
La fibre de verre renforce la matrice polymère et améliore la rigidité et le contrôle dimensionnel. Ces caractéristiques sont utiles lorsque le profilé doit conserver sa section transversale et résister aux efforts lors de l'insertion, du roulage et de la manipulation.
Quelle est la fonction principale d’une bande à rupture de pont thermique ?
Il sépare les sections intérieures et extérieures en aluminium et interrompt le chemin conducteur direct à travers le cadre métallique. Les performances du système fini dépendent également de la géométrie du cadre, du vitrage, des joints et des détails d'installation.
Quelle est la différence entre les profils I-Type, C-Type et T-Type ?
Ils ont différentes géométries de section transversale conçues pour différentes structures de cavités en aluminium. Les profils de type I sont généralement à côtés droits, les profils de type C utilisent une géométrie d'engagement incurvée ou étagée, et les profils de type T ont une configuration de tête et de tige. La compatibilité doit être confirmée par rapport au dessin d'extrusion réel.
Comment les fabricants peuvent-ils confirmer les dimensions correctes des bandes ?
Examinez le dessin du profilé en aluminium et comparez la largeur de la cavité, la profondeur, la structure de la rainure, les détails de verrouillage et la séparation requise avec la section transversale de la bande proposée. Le processus d’insertion ou de roulage prévu doit également être pris en compte.
Quelles applications utilisent des profilés à rupture de pont thermique en polyamide renforcé ?
Les applications courantes incluent les fenêtres, portes, meneaux de murs-rideaux, traverses et autres systèmes architecturaux d'extrusion d'aluminium en aluminium à rupture de pont thermique. Le profil requis dépend de la conception de la cavité et des exigences mécaniques de chaque système.
Quels tests sont pertinents pour la qualité des bandes à rupture de pont thermique ?
Selon les spécifications, l'évaluation peut inclure la densité, la dureté Shore, la résistance à la traction longitudinale et transversale, la résistance à l'eau, le vieillissement thermique, la dilatation linéaire, l'inspection dimensionnelle et les contrôles de surface. Les méthodes d’essai et les critères d’acceptation doivent être convenus à l’avance.
Peut-on développer des profils de formes spéciales ?
Oui. Une section de forme spéciale peut être développée autour du dessin du profilé en aluminium et de ses dimensions critiques. Le processus de développement comprend généralement l'examen du profil, la préparation de l'outillage, l'extrusion d'essai, la confirmation dimensionnelle et l'approbation des spécifications de production.
Des formulaires de fourniture droits et enroulés sont-ils disponibles ?
La forme de livraison dépend de la géométrie et des spécifications du profil. Des bandes droites peuvent être fournies à raison de 6 mètres par pièce, tandis que des profilés adaptés peuvent être fournis en rouleaux de 500 mètres. Le formulaire approprié doit être confirmé pour la section sélectionnée.
Quelles informations faut-il préparer avant de demander un devis ?
Préparez le dessin du profilé en aluminium, les dimensions de bande requises, les détails de la section transversale, les spécifications du matériau, la méthode d'assemblage, la longueur cible et toute exigence d'inspection ou d'emballage. Ces détails aident à clarifier la portée technique avant que la production ne soit organisée.
Vous recherchez un profil à rupture de pont thermique adapté à votre système en aluminium ?
Partagez votre dessin de profilé en aluminium, les dimensions requises et les détails d'assemblage pour discuter d'une section en polyamide appropriée. Notre équipe peut vous aider à examiner la section transversale, les spécifications des matériaux et les exigences techniques de votre application.
Contactez-nous pour discuter de vos besoinsCoordination technique pour fenêtres, portes, murs-rideaux et profilés extrudés sur mesure en aluminium.
Fabriqué parJinxing· Profils à rupture de pont thermique en polyamide renforcé